 KIELI

Kotiin / Uutiset / Teollisuusuutiset / Alumiinin valumateriaaliopas: seokset, ominaisuudet ja painevalujen valinta
Piirustus laskeutuu työpöydällesi ja materiaalilohkoon on kirjoitettu vain "alumiinivalumateriaali". Tämä lause ei ole eritelmä; se on luokka, jolla on hyvin erilaisia haaroja. Kompakti vastaus useimmille ostajille on tämä: korkeapainevalussa ADC12 tai A380 ratkaisee useimmat kotelo-, kannatin- ja kansisovellukset. Rakenneosille, joiden täytyy taipua, vaimentaa iskuja tai kantaa kuormia hitsauksen jälkeen, A356 on turvallisempi lähtökohta. Syynä ei ole merkkien mieltymys. Se on tapa, jolla kukin metalliseos käyttäytyy nopean jähmettymisen aikana, kuinka paljon sitkeyttä se voi tuottaa ja mitä maksaa koneistus ja pintakäsittely jälkikäteen. Tässä oppaassa käydään läpi metalliseokset, valintalogiikka ja virheet, jotka ilmenevät, kun materiaali valitaan ennen prosessia.
Mikä on alumiinivalumateriaali?
Puhdas alumiini ei ole käytännöllinen valumateriaali. Sillä on alhainen juoksevuus, se hapettuu nopeasti ja sen valulujuus on liian alhainen useimmille teknisille osille. Valulejeeringit on siksi rakennettu alumiinista ja tarkoituksellisista lisäyksistä, jotka muuttavat sulamiskäyttäytymistä ja lopullisia mekaanisia ominaisuuksia.
Pii on hallitseva lisäys. Alumiiniseos, jossa on 7–12 % piitä, valuu helposti ohuisiin osiin, kutistuu vähemmän jähmettyessään ja kestää kuumarepeytymistä. Kupari lisää valulujuutta ja leikkaa materiaalin siististi CNC-työstyksessä. Magnesium luo ikääntymiskovettumista ja parantaa korroosionkestävyyttä yhdistettynä asianmukaiseen lämpökäsittelyyn. Rauta pysyy painevaluseoksissa välillä 0,8–1,2 %, koska se estää juottamisen muotin pintaan, vaikka paljon rautaa muodostaa hauraita neuloja, jotka vähentävät venymistä.
On myös syytä tietää, että ilmaus kattaa sekä primääriseokset, jotka alkavat sulatusharkolla, että toissijaiset seokset, jotka ovat peräisin kierrätetystä alumiinista. ADC12, Aasian painevalutehtaiden laajimmin määritelty valumateriaali, on tyypillisesti toissijainen seos. Se on normaali käytäntö; koostumus säädetään julkaistulle alueelle ja epäpuhtaudet hallitaan JIS H5302:n, ASTM B85:n tai asiakaskohtaisten rajojen mukaisiksi.
Alumiinivaluseosten pääperheet
Jokainen alumiinivalumateriaali kuuluu johonkin neljästä käytännöllisestä perheestä. Kun tunnistat, minkä perheen osasi tarvitsee, metalliseoksen valinta on paljon helpompaa.
Al-Si-Cu-lejeeringit: ADC12, A380, A383
Nämä ovat korkeapaineisen painevalun työhevosia. Pii on 8–12 %, kun taas kupari on 1,5–3,5 %. Kupari lisää valulujuutta ja parantaa koneistusta. A383 kohottaa piitä ja laskee kuparia hieman vähentääkseen juotospuristusta, mikä on kätevää meistille, joissa on pitkät, ohuet ytimet. Jos teet suuria määriä koteloita, kiinnikkeitä, kansia tai öljypumppujen runkoja, tämä tuoteperhe on oletusarvo.
Al-Si-Mg-lejeeringit: A356, A357
Kun valmiin osan täytyy taipua, absorboida iskuenergiaa tai hitsata, A356 ja A357 ovat yleensä parempia kuin ADC12. Ne sisältävät noin 7 % piitä ja 0,3–0,7 % magnesiumia. T6-tilassa niiden myötölujuus on verrattavissa ADC12:een, kun taas venymä on huomattavasti suurempi. Nämä seokset valuvat hyvin alhaisemmassa paineessa, ja niitä käytetään pyörien, rungon rakenteellisten osien ja akselikomponenttien matalapaine- ja painovoimavalussa.
Al-Mg-lejeeringit: A514, FI AC-AlMg5Si
Jos korroosionkestävyys ja kirkas anodisoitu pinta ovat tärkeitä, Al-Mg-seokset erottuvat joukosta. Magnesiumpitoisuus noin 5 % antaa erinomaisen kestävyyden merivettä ja mietoja kemikaaleja vastaan. Niiden juoksevuus on kuitenkin alhaisempi ja sulate hapettuu helpommin, joten ne ovat vaativampia valimossa. Käytä niitä laivojen laitteisiin, elintarvikelaitteisiin ja koriste-koteloihin.
Hypereutektiset Al-Si-lejeeringit: A390
Yli 15 % piitä sisältävät primaariset piihiukkaset tarjoavat erinomaisen kulutuskestävyyden ja alhaisen lämpölaajenemiskertoimen. A390 on yleinen moottorilohkoissa ja kompressorin sylintereissä. Se on vaikeampi työstää ja vaatii erikoistyökaluja; älä määritä sitä, ellei kulutuskestävyys ole ratkaiseva tekijä.
Yleisten alumiinivalumateriaalien vertailu
Alla olevassa taulukossa on lueteltu tyypilliset alumiinivalumateriaalit, joita käytetään korkeapaine-, matalapaine- ja painovoimavalussa. Arvot edustavat erikseen valettua testipalkkia; todelliset ominaisuudet tuotantovalussa riippuvat seinämän paksuudesta, jäähdytysnopeudesta ja lämpökäsittelystä. Lähteet: JIS H5302, ASTM B85 ja tyypilliset metalliseostoimittajan tietolomakkeet.
| Seos | Si % | Cu % | Mg % | UTS MPa | Venymä % | Tyypillinen prosessi |
|---|---|---|---|---|---|---|
| ADC12 | 9,6–12,0 | 1,5–3,5 | ≤0,3 | 228 | 1,5–3,5 | HPDC |
| A380 | 7,5–9,5 | 3,0–4,0 | ≤0,1 | 324 | 3.5 | HPDC |
| A383 | 9.5–11.5 | 2,0–3,0 | ≤0,1 | 296 | 3.5 | HPDC |
| A413 | 11–13 | ≤0,1 | ≤0,1 | 296 | 3.5 | HPDC |
| A356 | 6,5–7,5 | ≤0,2 | 0,25–0,45 | 262 T6 | 6–12 | LPDC / painovoima |
| A357 | 6,5–7,5 | ≤0,2 | 0,4–0,7 | 290 T6 | 3–10 | LPDC / painovoima |
Kuinka valita oikea alumiinivalumateriaali
Aloita huoltotilasta ja jatka sitten taaksepäin. Tämä järjestys estää yleisimmän virheen: valita ensin halpa metalliseos ja myöhemmin huomata, että se ei läpäise väsymis- tai painetestiä.
- Päätä ensin valuprosessi. Ohuet seinät, suuri tilavuus ja tiukat toleranssit viittaavat korkeapaineiseen painevaluon ja Al-Si-Cu-seoksiin. Suuret tai rakenteelliset osat osoittavat matalapaine- tai painovoimavalua ja Al-Si-Mg-seoksia.
- Määrittele venymä- ja iskuvaatimukset. Jos vaaditaan yli 5 % venymistä, tavalliset HPDC-lejeeringit, kuten ADC12, ovat vaikeuksissa. A356-T6 tai sitkeät HPDC-laadut ovat parempia valintoja.
- Tarkista paineen tiiviys. Öljypohjat, venttiilirungot ja hydrauliset jakoputket tarvitsevat runsaasti piitä sisältävää materiaalia, jonka kaasupitoisuus on kontrolloitu. A413 ja matalapaineinen A356 ovat suosittuja näissä tapauksissa.
- Harkitse käyttölämpötilaa. Moottorilohkojen lähellä tai sähköjärjestelmissä olevissa osissa lämmönjohtavuus ja virumislujuus voivat olla tärkeämpiä kuin staattinen myötöraja.
- Katso pinnan viimeistelyreitti. Anodisointiin, vähän kuparia ja vähän sinkkiä. ADC12 anodisoituu tummemmaksi ja vähemmän tasaisesti kuin Al-Mg-seokset.
- Arvioi koneistuskustannukset. Kuparipitoiset metalliseokset koneistetaan lyhyiksi lastuiksi ja pitävät toleranssit hyvin. Hypereutektiset seokset tuhoavat vakiotyökalut ja vaativat erikoisterät.
Nyrkkisääntönä:
- Yksinkertainen ohutseinäinen kotelo, suuri äänenvoimakkuus: ADC12 tai A380.
- Rakennekiinnike, joka hitsataan tai taivutetaan: A356.
- Painetiivis astia tai öljytiivis kotelo: A413 tai matalapaineinen A356.
- Männän tai sylinterin alla oleva kulutuspinta: A390.
Korkeapainevalu vs. matalapainevalumateriaalit
Sama alumiinivalumateriaali on harvoin optimaalinen sekä korkeapaineiseen että matalapaineiseen painevaluon. HPDC täyttää muotin millisekunneissa korkealla paineella, jolloin voit valaa 1,5–3 mm seinät, mutta se vangitsee myös ilmaa. Tavalliset HPDC-lejeeringit, kuten ADC12, antavat siksi vain 1–4 % venymän, koska sisäinen huokoisuus rajoittaa sitkeyttä. Matalapainevalu täyttyy hitaammin, jähmettyminen syötetään nousuputkesta ja valu on riittävän tiheämpää hyväksymään T6-lämpökäsittelyn.
- HPDC sopii monimutkaisiin muotoihin, ohuisiin seiniin ja suuriin tuotantomääriin. ADC12, A380 ja tyhjiöavusteiset sitkeät materiaalit ovat vakiomateriaalivalikoima.
- LPDC tuottaa tiheämpiä, hitsattavia, lämpökäsiteltäviä osia, joilla on korkeampi sitkeys. A356 ja A357 ovat tyypillisiä lähtökohtia.
- Painovoima pysyvä muottivalu istuu näiden kahden välissä ja sopii yksinkertaisiin muotoihin, jotka vaativat T6-ominaisuuksia.
On tärkeää ymmärtää, kuinka prosessi muuttaa materiaalin käyttäytymistä. Valmistaja, joka käyttää molempia reittejä, kuten HPDC- ja LPDC-linjoja käyttävä tehdas, voi sovittaa metalliseoksen osaan sen sijaan, että se pakottaisi osan yhteen prosessiin. Perusprosessin taustaa varten katso tämä tekninen yleiskatsaus alumiinin painevalu .
Alumiinin valumateriaalien käyttäytyminen koneistuksessa ja pintakäsittelyssä
Valu ei pääty valimoon. Useimmat painevalut menevät CNC-koneistukseen ja pintakäsittelyyn, ja materiaali määrää, kuinka helppoa se on.
- Koneistettavuus: Al-Si-Cu-seokset antavat lyhyitä murtuneita lastuja ja erinomaisen pintakäsittelyn tavallisissa kovametallityökaluissa. Erittäin sitkeät seokset tuottavat pitkiä, sitkeitä lastuja, ja niiden toleranssi on vaikeampi säilyttää. Hypereutektiset metalliseokset kuluttavat työkaluja nopeasti ja saattavat vaatia monikiteisiä timanttiterät.
- Anodisointi: Kirkkaan, kirkkaan eloksoidun pinnan saamiseksi vältä runsaasti kuparia ja sinkkiä. Al-Mg-seokset tuottavat puhtaimmat kalvot.
- Lämmönjohtavuus: LED-jäähdytyselementeissä ja sähköautojen jäähdytyslevyissä lämmönjohtavuus on keskeinen valintatekijä. Puhdas alumiini on lähellä 230 W/m·K; ADC12 on noin 96 W/m·K; A356-T6 on noin 151 W/m·K.
| Seos | Kunto | Lämmönjohtavuus (W/m·K) |
|---|---|---|
| ADC12 | Kuten valettu | 96 |
| A380 | Kuten valettu | 96 |
| A356 | T6 | 151 |
| A357 | T6 | 152 |
Alan sovellukset ja todelliset esimerkit
Koska seos edistää suorituskykyä, sovellus määrittää materiaalin. Omassa tuotannossamme sama sääntö näkyy kaikilla toimialoillamme, autojen moottorin osista maatalouden vaihteistoihin.
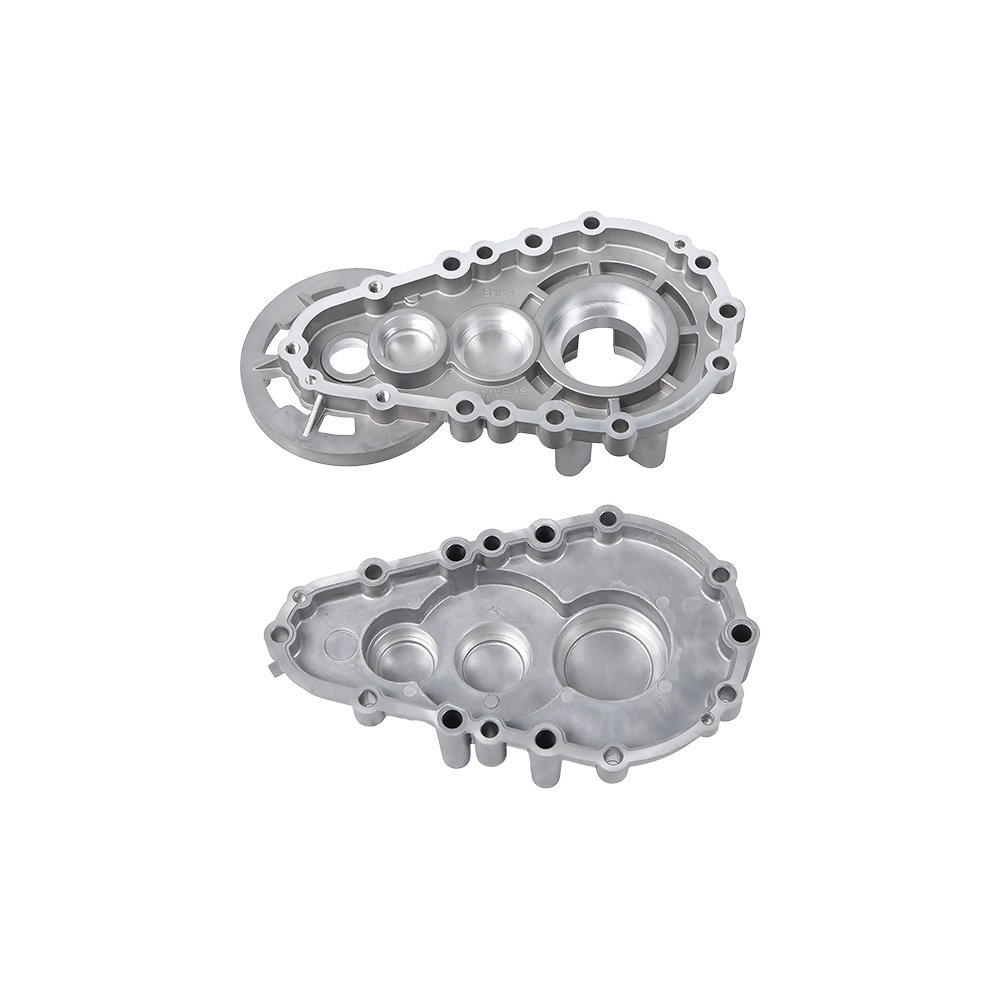
- Auton moottorin osat: sylinterikansien kannet, öljypumppujen rungot, vesipumppujen kotelot, laakerikannattimet. Suurin osa niistä on valmistettu ADC12:sta tai A380:sta kustannusten, työstettävyyden ja painetiiviyden vuoksi.
 Alumiiniset moottorin sylinterin osat korkeaan suorituskykyyn Nämä alumiinipainevalusta valmistetut moottorin sylinterin osat tarjoavat voimaa ja lämmönpoistoa autosovelluksiin. Arvioi oma käyttötapasi yhdistämällä ne edellä käsitellyn materiaalinvalintaperiaatteen kanssa. Näytä tuote →
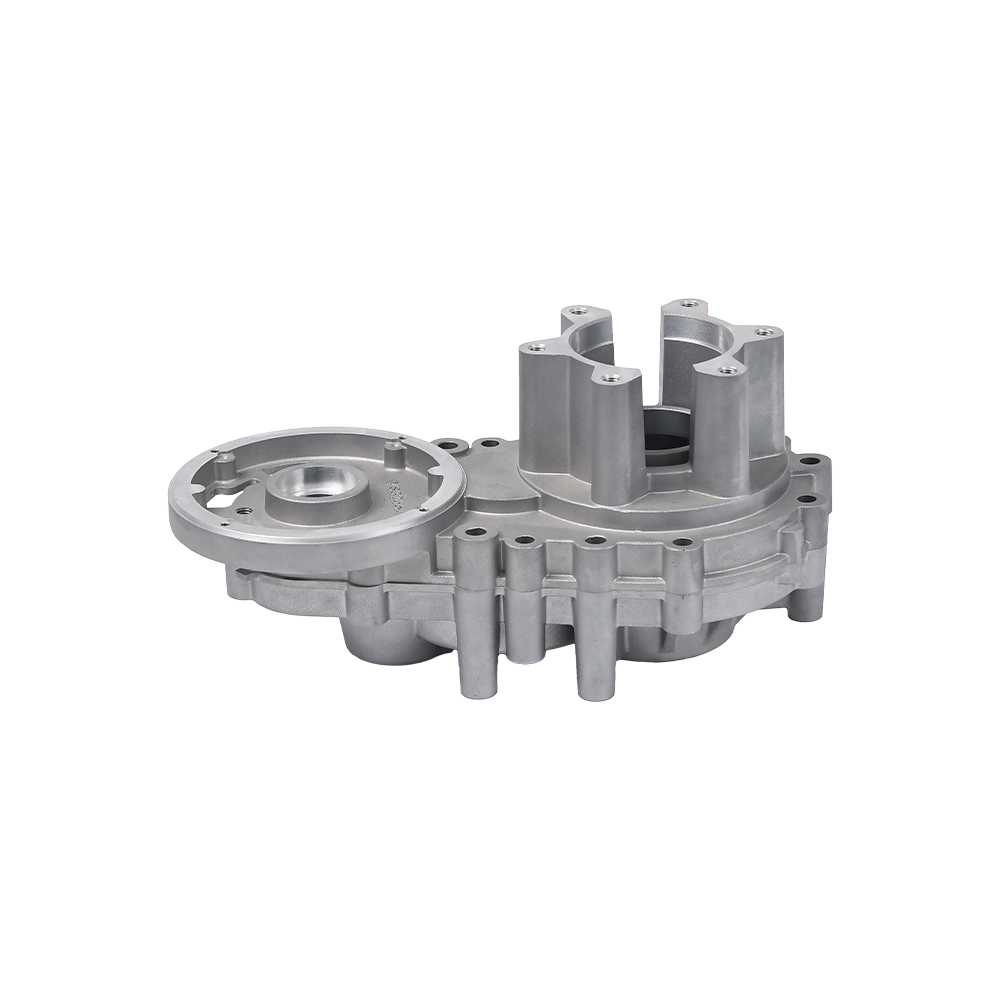
- Vaihteiston ja vaihteiston kotelot: nämä tarvitsevat jäykkyyttä, mittavakautta ja öljytiiviyttä. Kuormitustilanteesta riippuen käytetään molempia ADC12:ta säädellyllä huokoisuudella tai A356:ta matalapainevalussa.
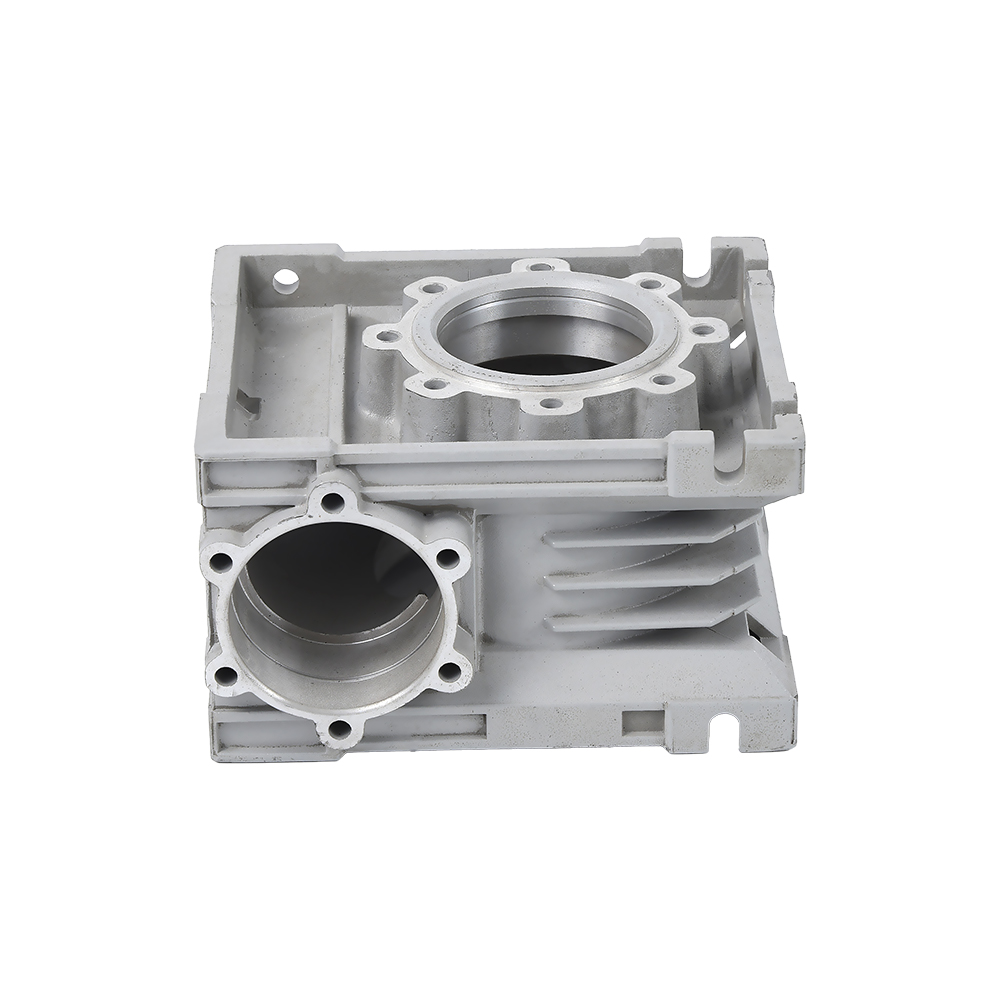
 Alumiininen painevalettu vaihteistokotelo kestävää Tämä vaihdelaatikon kotelo hyödyntää alumiinipuristusvalua painon vähentämiseksi säilyttäen samalla rakenteen eheyden. Ihanteellinen niille, jotka vertailevat valureittejä, kuten seuraavassa teknisessä huomautuksessa korostetaan. Näytä tuote →
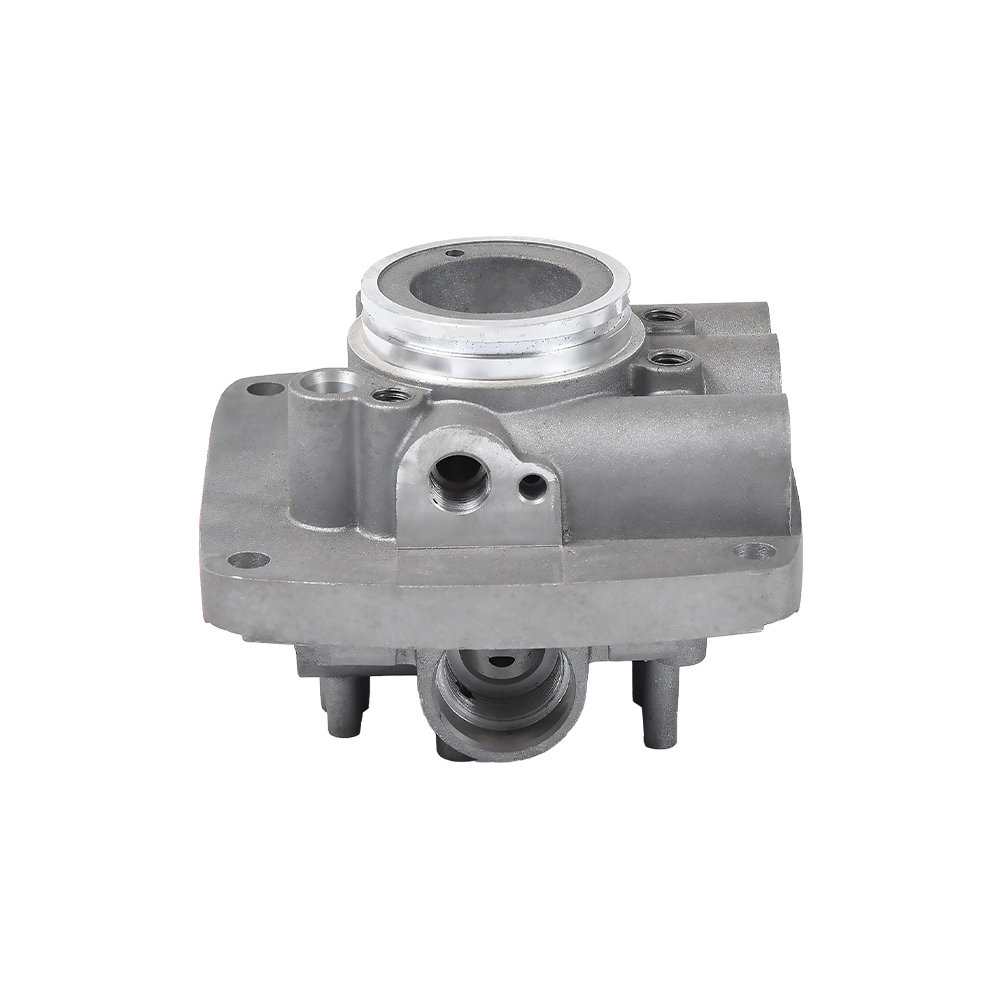
- Hydrauliset venttiilit ja pneumaattiset komponentit: painetiiviys ja hyvä koneistus ovat etusijalla. Korkeapiipitoiset Al-Si-Cu-seokset ovat yleisiä, kun taas matalapaineista A356:ta käytetään tiheämmille venttiilirungoille.
 Alumiininen painevalettu hydrauliventtiili tarkkuus Alumiinipainevalulla valmistettu tarkkuushydrauliventtiili tarjoaa luotettavan nesteenhallinnan. Ympäröivät kappaleet korostavat seospohjaista suorituskykyä, joten tämä on oleellinen esimerkki arviointisi kannalta. Näytä tuote →
- Moottoripyörien kampikammiot ja vaihteistokotelot: ohuet seinät yhdistettynä tärinäkuormiin; ADC12 tai A383 on tyypillinen.
- Maatalouden vaihteistot: mikroohjauspyörän vaihteistot ja riisinsiirtokoneen osat ovat alttiina iskuille ja lialle; sitkeys ja korroosionkestävyys.
- Uudet energiaajoneuvojen lämmönpoistoalustat: valvotut kupari- ja rautatasot auttavat johtavuutta ja tasaisuutta.
- Älykäs koti ja lääketieteelliset tarvikkeet: pinnan laatu ja mittojen toistettavuus ohjaavat metalliseoksen valintaa.
Ostajille, jotka punnittavat, onko tämä reitti sopiva alumiinin painevalun edut on yhteenveto erillisessä teknisessä huomautuksessa.
Standardit ja spesifikaatioiden vastineet
Valupiirustuksessa määritellään usein yksi metalliseos JIS-numerolla ja toinen ASTM- tai EN AC -merkinnällä. Ristiviittauksen mahdollisuus välttää kalliit virheet hankinnassa. Alla olevassa taulukossa on läheiset toiminnalliset vastineet yleisille luokille.
| Yleisnimi | JIS | ASTM | EN AC | Tyypillinen prosessi |
|---|---|---|---|---|
| ADC12 | ADC12 (JIS H5302) | A383 samanlainen | AC-44300 (AlSi9Cu3Fe) | HPDC |
| A380 | — | 380,0 (ASTM B85) | AC-46500 (AlSi9Cu3Fe) | HPDC |
| A356 | — | 356,0 (ASTM B26) | AC-42100 (AlSi7Mg0.3) | LPDC / painovoima |
| A357 | — | 357,0 (ASTM B26) | AC-42200 | LPDC / painovoima |
| A413 | ADC12 samanlainen virtaus | 413.0 (ASTM B85) | AC-44200 (AlSi12) | HPDC |
Materiaalivalintaan liittyvät yleiset valuvirheet
Materiaalivalinta määrittää, kuinka monta näistä vioista tulee näkyviin valukappaleessa. Tästä syystä materiaalin tarkistus tulisi tehdä ennen työkalun leikkaamista, ei ensimmäisen näytteen palautuksen jälkeen.
- Kaasun huokoisuus: liuenneen vedyn ja jääneen ilman aiheuttama. Korkeammat piiseokset vähentävät kutistumishuokoisuutta, mutta kaasuhuokoisuus säilyy; tyhjiöavustin tai hitaampi täyttönopeus on prosessin korjaus.
- Kutistumishuokoisuus: näkyy viimeisissä osissa jähmettymään. Kuparipitoisilla metalliseoksilla on pidempi jäätymisalue, mikä tekee kutistumisesta vaikeampaa syöttää. Oikealla ruokintasuunnittelulla varustettu A356 on anteeksiantavampi.
- Juotos: valu tarttuu muotin pintaan. Yli 0,8 %:n rautaa pidetään tarkoituksella painevaluseoksissa tämän ongelman vähentämiseksi, vaikka ylimääräinen rauta luo hauraita faaseja.
- Kylmäsuljet: huono materiaalivirtaus ja oksidikalvot. Korkeapii-seokset vähentävät riskiä, koska ne pysyvät nestemäisinä pidempään; korkeampi die lämpötila auttaa myös.
- Oksidisulkeumat: yleisempää Al-Mg-seoksissa, joissa magnesium hapettuu helposti sulamislämpötilassa. Huolellinen sulatteen käsittely ja suodatus ovat välttämättömiä.
Alumiinivalumateriaalin kustannus- ja hankintanäkökohdat
Seoksen hinta on vain osa todellisista kustannuksista. Koneistus, romu, prosessin tuotto ja uudelleenkäsittely ovat yleensä tärkeämpiä tuotanto-ohjelmassa.
- Seoksen hinta: ADC12 on halvin yleinen vaihtoehto. A356 maksaa enemmän, ja A390 tai erityiset sitkeät HPDC-laadut maksavat huomattavasti enemmän.
- Toissijainen koneistus: kuparipitoiset metalliseokset koneistetaan lyhyiksi lastuiksi, mikä vähentää syklin aikaa ja työkalujen kulumista. Hypereutektiset seokset vaativat ensiluokkaisia työkaluja.
- Romujen hallinta: painevalun sisäiset palautukset tulisi sulattaa uudelleen kontrolloiduissa suhteissa; Liian paljon kierrätettyä romua nostaa rautapitoisuutta.
- Toimittajaintegraatio: valmistaja, jolla on omat muotit, painevalut ja CNC-työstö, voi korjata materiaaliin liittyvät ongelmat nopeammin. Jos samassa laitoksessa käytetään sekä korkea- että matalapainevalua, materiaali voidaan sovittaa osaan sen sijaan, että osa pakotettaisiin yhteen prosessiin.
- Johdonmukaisuus: suurten osien osalta varmista, että toimittaja ylläpitää koostumusvalikoimaa ja tarkkailee mekaanisia ominaisuuksia säännöllisesti.
Usein kysyttyjä kysymyksiä alumiinivalumateriaalista
Mikä on yleisin alumiinivalumateriaali?
ADC12 JIS-järjestelmässä ja A380 ASTM-järjestelmässä ovat yleisimpiä korkeapainevalumateriaaleja. Molemmat kuuluvat Al-Si-Cu-perheeseen ja kattavat laajan valikoiman koteloita, kiinnikkeitä ja rakennekansia.
Mitä eroa on ADC12:lla ja A356:lla?
ADC12 on optimoitu korkeapainevalua varten: se täyttää ohuet seinät, kestää juottamista ja koneistaa hyvin, mutta sen sitkeys on rajallinen. A356 on Al-Si-Mg-seos, joka voidaan lämpökäsitellä T6:ksi, mikä antaa paljon suuremman venymän ja paremman hitsattavuuden.
Voidaanko alumiinipuristusvalut lämpökäsitellä?
Tavalliset korkeapainevaluvalut sisältävät kaasua, joten T6-lämpökäsittely voi aiheuttaa rakkuloita ja vääristyneitä pintoja. Jos lämpökäsittelyä tarvitaan, valitse matalapainevalu A356:lla tai käytä tyhjiöavusteista HPDC:tä erityisellä sitkeällä metalliseoksella.
Mikä alumiinivalumateriaali on paras ohuille seinille?
Seokset, joissa piipitoisuus on lähes 12 %, kuten A413 tai ADC12, ovat parhaiten juoksevia. Alle 1,5 mm:n seinämän paksuus vaatii edelleen huolellista prosessin valvontaa, mukaan lukien suuttimen lämpötila, ruiskutusnopeus ja tuuletus.
Miksi kuparia lisätään alumiinivaluseoksiin?
Kupari lisää valulujuutta ja parantaa työstettävyyttä, mutta se vähentää korroosionkestävyyttä. Kuparipitoisia metalliseoksia ei tulisi valita meri- tai voimakkaasti kemiallisiin ympäristöihin, ellei niitä ole suojattu pinnoitteella.
Mikä metalliseos antaa parhaan anodisoidun pinnan?
Al-Mg-seokset, kuten A514, anodisoituvat kirkkaalla ja kirkkaalla viimeistelyllä. ADC12, jossa on runsaasti kuparia, anodisoituu tummemmaksi ja vähemmän konsistenssilla. Jos koristeellinen anodisointi on osa spesifikaatiota, tarkista seos ennen työkalujen aloittamista.
Oikea alumiinivalumateriaali ei ole se, jolla on eniten tietoja tietolomakkeessa. Se on se, joka vastaa prosessia ja palvelun ehtoja. Aloita seinämän paksuudesta ja tuotantomäärästä, aseta sitten mekaaniset vaatimukset ja vertaa lopuksi seoksia kokonaiskustannuksiin. Jos sinulla on piirustus ja tarvitset suoraa suositusta, nopein tapa on keskustella siitä valukappaleiden valmistajan kanssa, joka käyttää sekä korkea- että matalapainelinjoja.