 KIELI

Kotiin / Uutiset / Teollisuusuutiset / Alumiinin painevalutoimittajien valitseminen: keskeiset kriteerit, kustannukset ja punaiset liput
Yksittäinen huokoisuusryhmä voimansiirtokotelossa voi pysäyttää kokoonpanolinjan viikoksi. Tästä syystä alumiinin painevalutoimittajia ei koskaan valita pelkästään hinnan perusteella. Ne valitaan toistettavuuden, prosessinhallinnan ja kyvyn toimittaa valmiita osia, jotka sopivat ilman yllätyksiä.
Suora vastaus alumiinin painevalutoimittajan valintaan on arvioida viisi osa-aluetta järjestyksessä: valuprosessin kapasiteetti, oma toissijainen koneistus, tarkastus- ja mittausrutiinit, suunnitteluviestintä ja kustannusten läpinäkyvyys. Toimittaja, joka saa hyvät pisteet kaikissa viidessä, pitää projektisi ennustettavana. Toimittaja, joka on vahva vain yhdessä tai kahdessa, aiheuttaa lopulta korjauksia, viiveitä tai kenttävirheitä.
Vuodesta 2010 lähtien Ningbo Beilun Youyuan Machinery Manufacturing on yhdistänyt painevalun, CNC-koneistuksen ja työkalut yhdessä laitoksessa. Alla oleva ohje heijastaa sitä, mitä näemme, kun ostajat vertaavat meitä muihin alumiinipainevalutoimittajiin, ja suosittelemme, että jokainen soveltaa sitä ennen piirustuksen lähettämistä tarjousta varten.
Mikä erottaa kykenevän alumiinin painevalutoimittajan yhteensopimattomuudesta?
Aloita koneista. Alumiiniseokset valetaan kylmäkammiokoneissa, koska ne hyökkäävät kuumakammio-ruiskutusjärjestelmään. Lukitusvoima tonneina mitattuna määrittää suurimman projisoidun alueen ja siten osasi käytännöllisen ulottuvuuden. Tyypillinen räätälöityjen komponenttien toimittaja käyttää puristimia 180 tonnista 1 600 tonniin, ja suurempia koneita on varattu suurille koteloille, kuten moottorin rungoille ja vaihteistokoteloille.
Älä sovita konetta liikaa osiin. Jos toimittaja käyttää yhtä 2 000 tonnin painoista puristinta, mutta ei pienempiä laitteita, 200 gramman kotelosi arvostetaan tehottomana. Oikea ottelu on konevalikoima, joka sopii osaperheeseesi ja jossa on joustavuutta myöhempiä suunnittelumuutoksia varten.
| Tarkistuspiste | Mitä se kertoo sinulle | Mitä kysyä |
|---|---|---|
| Koneen vetoisuusalue | Suurin osakoko ja projisoitu pinta-ala, jonka meisti voi käsitellä | Mikä puristin käyttää tätä osaa ja mikä on sen lukitusvoima? |
| Oma työkalutuki | Muotin korjausnopeus ja huollon johdonmukaisuus koko tuotantoiän ajan | Huollatko ja korjaatko metriä omassa tehtaassasi? |
| Kokemus metalliseoksesta | Mekaanisten ja korroosio-ominaisuuksien soveltuvuus sovellukseesi | Mitä metalliseoksia käytät useimmin ja miksi juuri näihin sovelluksiin? |
| Prosessitietojen kurinalaisuus | Mittaako ja valvooko toimittaja toistettavia valuolosuhteita | Voitko jakaa viimeisen vuosineljänneksen sisäisen hylkäysprosentin vikatyypin mukaan? |
Mittakaava muokkaa myös kokemusta. Keskikokoinen tehdas, jonka käyttöomaisuus on noin 10 miljoonaa juania ja vuosituotanto 30 miljoonaa juania, mikä on likimääräinen oman toimintamme mittakaava, pystyy valmistamaan räätälöityjä komponentteja 0,05 kg:sta 15 kg:aan kappaleelta ilman teollisuuskonsernin vähimmäistilauspainetta. Suunniteltujen osien osalta tämä kokoluokka tarkoittaa yleensä nopeampaa lainaamista, lyhyempiä komentoketjuja ja suorempia vastauksia koneita itse asiassa käyttäviltä ihmisiltä.
Tuotevalikoimakin kertoo jotain. Moottorin osia, voimansiirtokoteloita, hydrauliventtiilirunkoja ja moottorin koteloita listaava toimittaja on levittänyt työkalu- ja prosessitietonsa haastaviin geometrioihin. Tämä monimuotoisuus parantaa oman komponenttisi ongelmanratkaisua.
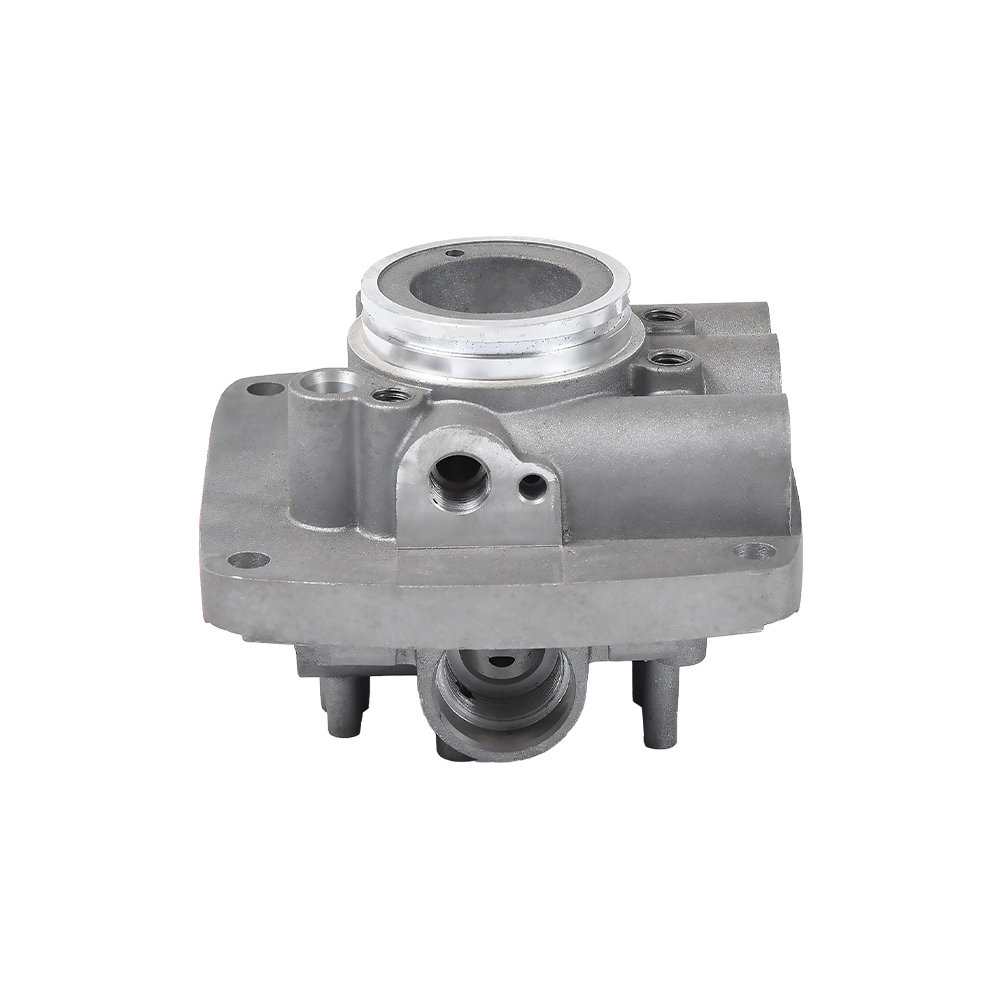
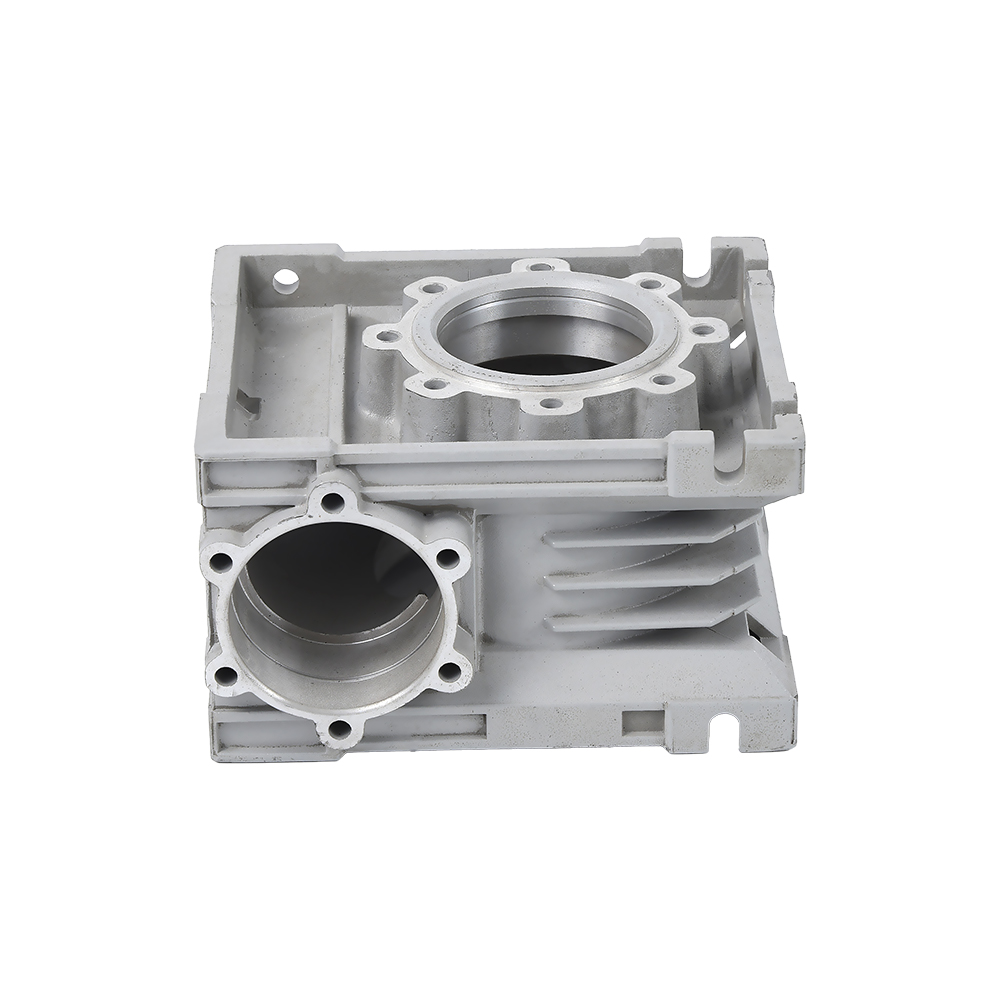
 Alumiiniset moottorin sylinterin osat monimutkaisiin valuihin Tämä tuotelinja osoittaa toimittajan asiantuntemusta ohutseinäisten, monimutkaisten moottorikomponenttien korkeapainepuristusvalussa, mikä tukee skaalautuvuutta ja geometrian monimuotoisuutta, mikä on välttämätöntä luotettavan hankinnan kannalta. Näytä tuote →
Korkea paine vs. matala paine: Valitse prosessi ennen toimittajaa
Tärkein tekninen suodatin on valuprosessi. Korkeapainevalu (HPDC) ruiskuttaa sulaa alumiinia terässuulakkeeseen suurella nopeudella, jolloin syntyy ohutseinäisiä monimutkaisia osia noin 30–90 sekunnin sykliajoissa. HPDC:n ansiosta moottoripyörien kampikammiot ja autojen vaihteistokotelot voidaan valmistaa mittakaavassa. Kompromissi on kohtalainen kaasun huokoisuuden riski, joten osat, joiden on kestettävä painetta, tarvitsevat usein kyllästämistä tai muuta prosessia.
Matalapaineinen painevalu (LPDC) täyttää muotin alhaalta kontrolloidussa kaasupaineessa. Hitaampi, rauhallisempi täyttö tuottaa tiheämpää metallia, jossa on paljon vähemmän kaasua. LPDC on vakiovalinta rakennetuille, sylinterikannille ja muille komponenteille, joiden on oltava painetiiviitä tai lämpökäsitelty. Jaksoajat vaihtelevat kahdesta minuutista kymmeneen minuuttiin, minkä vuoksi LPDC on yleensä varattu osiin, joissa mekaaninen kestävyys painaa syklin taloudellisuuden.
| tekijä | Korkeapaineinen painevalu | Matalapaineinen painevalu |
|---|---|---|
| Pyöräilyaika | 30-90 sekuntia | 2-10 minuuttia |
| Tyypillinen seinämän paksuus | 1,5-4 mm | 3-8 mm |
| Huokoisuusriski | Kohtalainen | Matala |
| Painetiiviys | Usein vaatii kyllästyksen | Luonnollisesti tiheä |
| Soveltuu parhaiten | Suuren volyymin monimutkaiset kotelot | Rakenteelliset ja kantavat osat |
Saat laajemman kuvan siitä, miksi alumiinivalu päihittää monien komponenttien muut valmistusreitit, lue meidän yleiskatsaus alumiinin painevalun eduista . Lyhyt versio: alumiini tarjoaa erinomaisen lujuus-painosuhteen, korkean lämmönjohtavuuden ja mahdollisuuden integroida useita ominaisuuksia yhteen valuun.
Jos osasi kantaa rakenteellista kuormaa tai sen on suljettava nestettä tai kaasua, kysy erityisesti, suositteleeko toimittaja HPDC-, LPDC- tai hybridilähestymistapaa. Toimittajalla, joka antaa jokaiseen kyselyyn saman prosessivastauksen, on yleensä vain yksi myyntiprosessi, joka on sinänsä punainen lippu.
 Auton sylinterin rungon osat, jotka vaativat tiukkoja toleransseja Rakenteellisille tai tiivistetyille sylinterirungoille tämä toimittaja tarjoaa valukappaleita, jotka täyttävät ±0,10–0,30 mm:n lineaariset toleranssit, ja CNC-työstö kriittisten ominaisuuksien osalta – keskeinen ominaisuus, jonka avulla varmistetaan yrityksen sisällä. Näytä tuote →
Koneistus ja viimeistely: missä todellinen toleranssi päätetään
Pelkästään painevalu pitää lineaariset mitat noin /-0,10 - /-0,30 mm riippuen osan koosta ja ominaisuuksien suunnasta. Tiivistyspinnat, laakeripesät ja kiinnitysreiät vaativat tiukempaa hallintaa, tyypillisesti /-0,02 - /-0,05 mm. Nämä luvut ovat saavutettavissa vain CNC-työstyksellä, ja ratkaiseva hankintakysymys on, suorittaako valutoimittaja myös sen koneistuksen saman katon alla.
Kun koneistus ulkoistetaan, valulla ja koneistuspajalla ei ole yhteistä mittauspistettä eikä yhtä vastuuta. Kuljetusvauriot, asennuksen ajautuminen ja aikatauluvirhe ovat ongelmasi. Kun valu ja koneistus tapahtuvat samassa tehtaassa, koneistetut ominaisuudet viittaavat suoraan valun peruspisteeseen, ja yksi tiimi omistaa mittatuloksen sulatuksesta valmiiseen kappaleeseen.
- Koneistetut poraukset ja tiivistyspinnat: /-0,02 - /-0,05 mm tyypillisesti.
- Valumitat: /-0,10 - /-0,30 mm, riippuen stanssauslinjasta.
- Koneistettujen asennuspintojen tasaisuus: 0,05 mm yli 100 mm on saavutettavissa.
- Pinnan karheus koneistetuilla pinnoilla: Ra 1,6 - Ra 3,2 mikrometriä, Ra 0,8 mikrometriä käytettävissä tiivistysalueille.
Viimeistely on päätöksen toinen puolisko. Valualumiinipinnat ovat toimivia, mutta huokoisen näköisiä, ja hapettuminen tummentaa metallia ajan myötä. Yleisimmät viimeistelytavat ovat jauhemaalaus korroosiosuojaa ja ulkonäköä varten, anodisointi kovaa kulutusta kestävää kerrosta varten ja helmipuhallus tasaisen mattapinnan saamiseksi. Kannattaa kysyä, mitä pintakäsittelyä toimittaja käyttää rutiininomaisesti, koska käsittelyt vaikuttavat lejeeringin ja valupinnan laatuun.
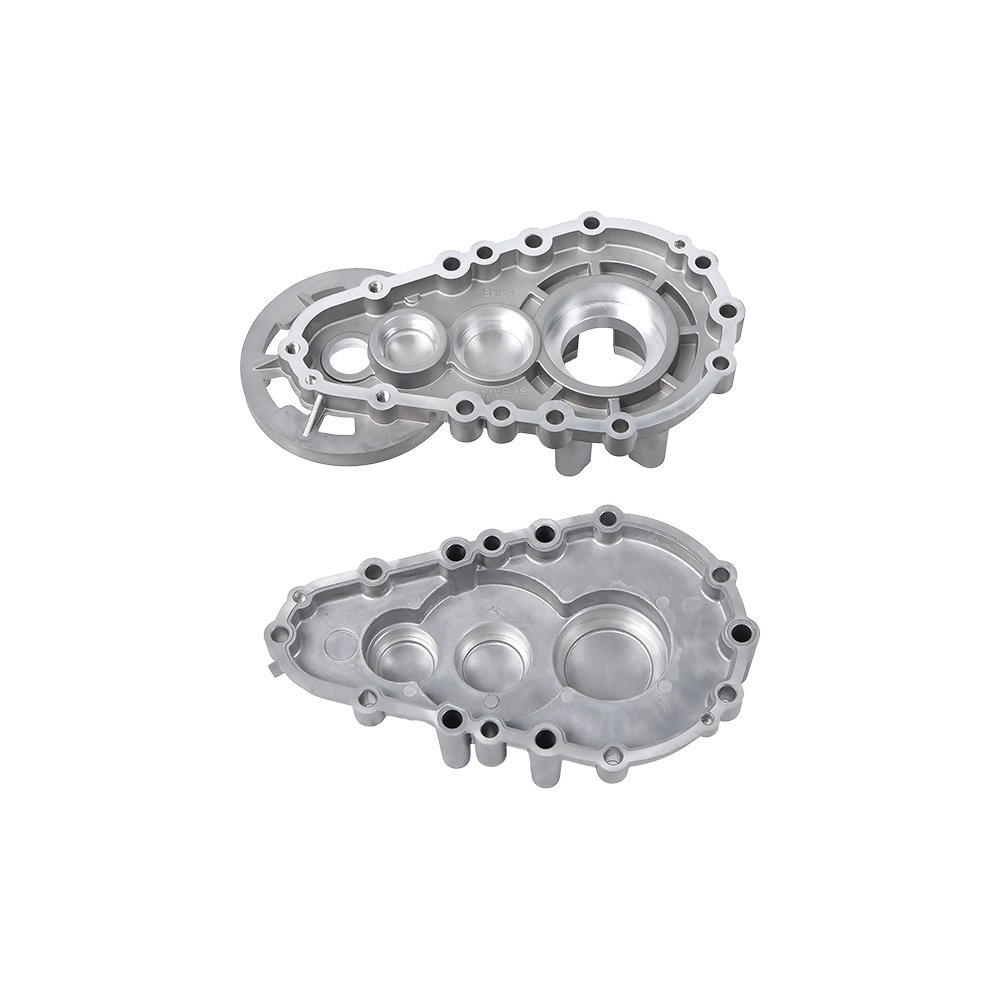
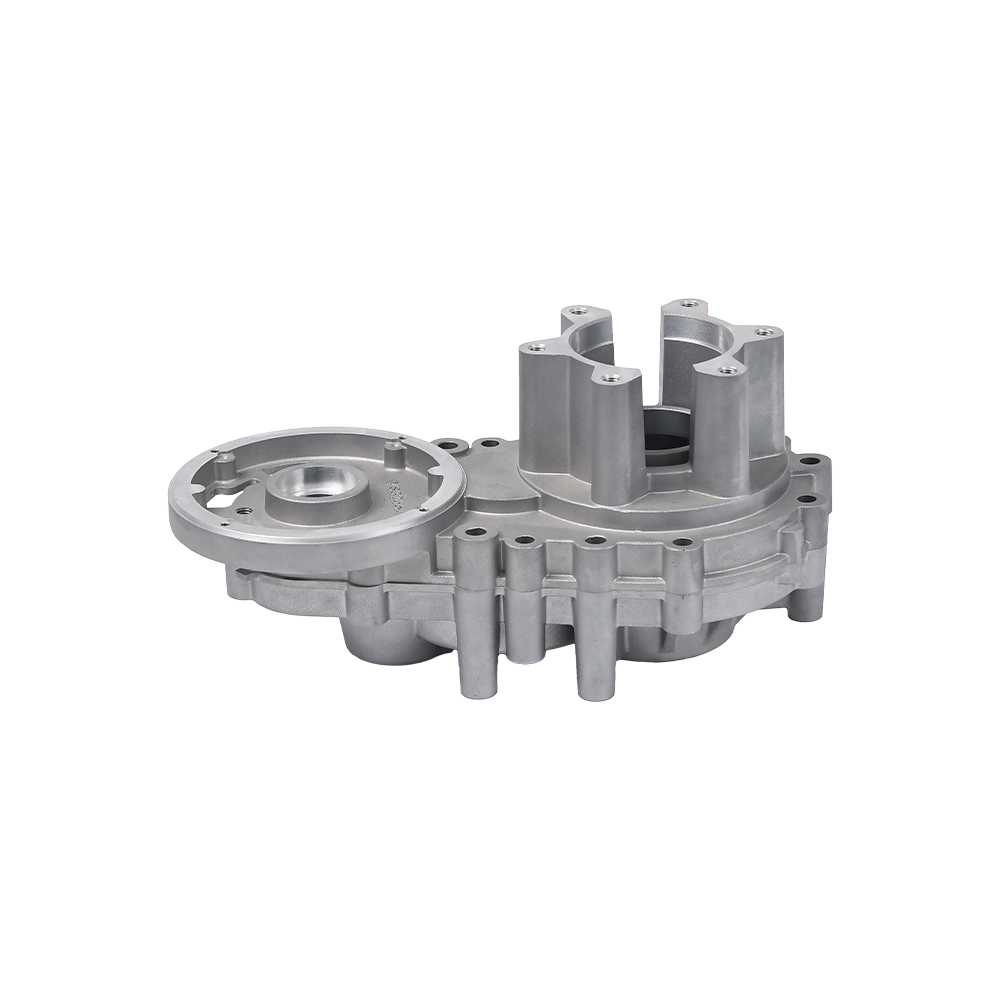
 Alumiininen painevalettu vaihteistokotelo kestävää Tämä moottoripyörien kampikammioihin ja supistimeen soveltuva vaihdelaatikon kotelo hyötyy asianmukaisista pintakäsittelyistä, kuten jauhemaalauksesta tai anodisoinnista, ja sitä tukevat tuontivaatimusten mukaiset asiakirjat. Näytä tuote →
Toimittajan laadun varmistaminen ilman tehdaskäyntiä
Useimmille tuontiostajalle ensimmäinen fyysinen kosketus valukappaleeseen tapahtuu pahvikotelon avautuessa. Asiakirjat ovat siksi ensisijainen varmistusvälineesi. Any serious aluminium die casting supplier will provide the following without hesitation.
- Ensimmäiset artikkelin tarkastusraportit, jotka sisältävät CMM-tietoja, jotka on mitattu piirustustasi, ei toimittajan luomaa viitettä vastaan.
- Prosessiparametritietueet ensimmäiselle tuoteajolle, mukaan lukien ruiskutuspaine, männän nopeus ja sulamislämpötila.
- Materiaalianalyysidokumentaatio, joka vahvistaa kunkin sulateerän seoslaadun ja kemiallisen koostumuksen.
- Erän jäljitettävyys, joka yhdistää jokaisen lähetyksen raaka-aineen, uunin, muotin, koneen ja käyttäjän.
- Leak or pressure test reports for housings, valve bodies, and any component with internal channels.
Documentation, however, is only half the verification. Toinen puoli on vastauksen laatu. Kun lähetät piirustuksen tarkistettavaksi, mittaa, kuinka kauan toimittajalta kestää tunnistaa mahdolliset valuvaikeudet. Osaava toimittaja osoittaa terävät sisäkulmat, jotka rajoittavat metallin virtausta, syvät rivat, jotka pidättävät ilmaa, tai epätasaiset seinäosat, jotka aiheuttavat differentiaalista jäähdytystä. If the first reply is only a price, the supplier has not studied your part.
Mikä ohjaa alumiinisten painevaluosien kustannuksia
Maksamasi hinta ei koske metallia. Se on metallin sisään lukittuun suunnitteluun. Tyypillisessä mukautetussa komponentissa työkalut edustavat 20–30 prosenttia projektin alkuperäisistä kustannuksista, ja koneistus lisää yleensä 30–50 prosenttia valuosan hintaan. Kunkin kustannustekijän painon ymmärtäminen estää sekä ylimaksamisen että ylimäärittelyn.
| Cost Driver | Tyypillinen vaikutus | What to Review |
|---|---|---|
| Tooling (die) | 20-30 prosenttia ensimmäisestä projektiinvestoinnista | Diojen ja ytimien lukumäärä; odotettu kuolee elämä |
| Alloy choice | Materiaalikustannukset vaihtelevat metalliseoslaadun mukaan | ADC12 / A380 / A356 selection against mechanical needs |
| Seinän paksuus | Ohuet seinät nopeuttavat kiertokulkua, mutta riskinä on täyttövirheitä | A design-for-manufacturing review can reduce part mass and cost |
| Machining content | Lisää 30-50 prosenttia valukappaleen hintaan | Combine multiple features into one machining setup |
| Pintakäsittely | Anodizing and powder coating add time and handling | Specify only the required grade, not the cosmetic maximum |
| Order volume | Piece price drops as volume spreads tooling and setup | Vahvista toimittajan tarjouksessa käyttämä vuosimäärä |
The biggest single negotiation lever is the casting-machining split. If a feature can be cast instead of machined, the cycle-time saving usually beats the machining cost. Siksi suunnittelusta valmistukseen liittyvä palaute on arvokkain asia, jonka toimittaja voi antaa sinulle tarjousvaiheessa, ennen kuin sitoudut työkaluihin.
Red Flags to Watch for in Aluminium Die Casting Suppliers
Jotkut varoitusmerkit näkyvät vasta ostotilauksen tekemisen jälkeen. Nämä ovat signaaleja, jotka kannattaa havaita aikaisemmin.
- No in-house machining. Perit koordinointiriskin kahden eri tuotantoaikataulun välillä.
- Epämääräiset hylkäysprosenttiluvut. "Total scrap is below 3 percent" means nothing unless they state measurement criteria and which operations are included.
- Hidas tai matala DFM-palaute. A supplier who cannot describe how your part will fill, cool, and eject has not engineered it yet.
- Ei työkalujen huoltosuunnitelmaa. Dies wear; ilman määräaikaista huoltoa, mittapoikkeama näkyy muutaman tuhannen kuvan jälkeen.
- Takaa mahdottomat toleranssit. Toimittaja, joka ilmoittaa /-0,01 mm valutusta, on joko kokematon tai suunnittelee koneistavansa jokaisen pinnan. Molemmat veloitetaan sinulta.
- Tarjoaa yhden metalliseoksen kaikkeen. Alumiiniseokset eroavat juoksevuudesta, lujuudesta, korroosiokäyttäytymisestä ja lämmönjohtavuudesta. Yhden koon metalliseosneuvonta on kaupallista mukavuutta, ei teknistä harkintaa.
Haluamasi toimittaja kohtelee osaasi teknisenä ongelmana, ei rivikohtana.
Sovellukset, joissa oikea toimittaja maksaa itsensä
Alumiininen painevalu ansaitsee paikkansa kaikkialla, missä paino, lämmönhallinta ja tuotantomäärä kohtaavat. Vahvimmat kysyntäsignaalit tulevat muutamalta tarkasti määritellyltä sektorilta.
Autot ja uudet energiaajoneuvot
Voimansiirtokotelot, vesipumput, öljypumput, vaihteistokotelot ja sähkömoottorien kotelot ovat kaikki alumiinipuristusvaluja. Uusissa energiaajoneuvoissa jäähdytyspiiri laajenee dramaattisesti; lämmönpoistolevyt ja pumppupesät lisääntyvät ajoneuvoa kohden. Näissä osissa ohuet seinät yhdistyvät paineenpitäviin vaatimuksiin, mikä on juuri se haaste, joka erottaa kokeneet toimittajat muista.
Moottoripyörä ja pienet voimalaitteet
Moottoripyörien kampikammioiden ja vaihteistokoteloiden on kestettävä tärinää, tuettava kampiakselin kuormitusta ja pidettävä öljy sisällä käyttölämpötilassa. Seinäosat ovat ohuita, ja muottirakenteen tulee hallita sekä täyttöä että jäähdytystä tarkasti. Näitä osia vuosia valmistanut toimittaja on ratkaissut ongelmia, joita yleiset koneistuspajat eivät ole koskaan kohdanneet.
Teollisuushydrauliikka ja pneumatiikka
Venttiilirunkojen, pumppukoteloiden ja toimilaitteiden komponenttien on säilytettävä sisäiset kanavat käyttöpaineessa ilman vuotoja. Painevalu tuottaa nämä kanavien geometriat taloudellisesti, mutta painetestivaatimus pakottaa tiukan prosessin hallinnan. Toimittajat, joilla on kokemusta hydraulikomponenteista, ymmärtävät eron kosmeettisen tyhjiön ja katastrofaalisen tyhjiön välillä.
Maatalouskoneet
Riisinsiirtokoneet ja mikromuokkauskoneet toimivat liassa, kosteudessa ja tärinässä. Vaihteistot ja alumiinista valetut rakenneosat pitävät koneen riittävän kevyenä käsiteltäviksi kenttäolosuhteissa. Toleranssipinon on pysyttävä vakaana pitkien tuotantoajojen ajan, koska viljelijä ei voi keskeyttää vaihto-osaa varten.
Näissä sovelluksissa yhteinen nimittäjä on sama: osa on vain niin hyvä kuin sen tuottanut prosessi.
Usein kysyttyjä kysymyksiä alumiinipainevalutoimittajista
Mitä eroa on korkeapaine- ja matalapaineprosesseja tarjoavien toimittajien välillä?
Korkeapainevalussa käytetään nopeaa ruiskutusta ohutseinäisten monimutkaisten osien tuottamiseksi 30–90 sekunnin sykliajoilla. Matalapainevalu täyttää muotin hitaasti alhaalta, jolloin saadaan tiheämpiä, paineenkestäviä valukappaleita paksummilla seinämillä. Oikea valinta riippuu osan toiminnasta, mekaanisista vaatimuksista ja vuosivolyymista.
Mikä on realistinen toimitusaika räätälöidylle alumiinipainevaluprojektille?
Työstö kestää yleensä 4–8 viikkoa, ja ensimmäiset artikkelit tulevat 2–4 viikon kuluttua työkalun hyväksymisestä. Toistuvien tilausten tuotannon läpimenoaika on yleensä 2–4 viikkoa koneen saatavuudesta, määrästä ja viimeistelyvaatimuksista riippuen. Nämä luvut vaihtelevat muottien monimutkaisuuden ja toimittajan tilauskirjan mukaan, joten pyydä selkeä aikajana vaiheittain ennen tilauksen tekemistä.
Mitä toleransseja alumiinipainevalulla voidaan saavuttaa?
Valumitat pitävät tyypillisesti /-0,10 - /-0,30 mm. CNC-koneistetut ominaisuudet ulottuvat /-0,02 - /-0,05 mm, ja tiivistyspinnat voidaan pitää Ra 0,8 mikrometrin pintakäsittelyssä. Suunnittele piirustus niin, että kriittiset mitat ovat koneistetuilla ominaisuuksilla valupintojen sijaan.
Mitä seoksia alumiinipainevalujen toimittajat yleensä käyttävät?
ADC12 ja A380 ovat yleisimpiä yleiskäyttöisiä metalliseoksia juoksevuuden, lujuuden ja työstettävyyden vuoksi. A356:ta käytetään, kun vaaditaan sitkeyttä ja lämpökäsittelyä. Tavarantoimittajien tulee suositella seosta käyttöympäristön, ei vain saatavuuden perusteella.
Mikä tilausmäärä tekee alumiinin painevalusta taloudellisen?
Korkeapainevalusta tulee taloudellista noin 5 000 osalla vuodessa ja enemmän, koska työkalukustannukset jakautuvat volyymille. Matalan painevalulla voidaan käyttää pienempiä määriä 1 000–2 000 osaa vuodessa rakenneosien osalta. Näiden tilavuuksien alapuolella vaihtoehtoiset prosessit, kuten painovoimavalu tai CNC-työstö aihiosta, voivat olla käytännöllisempiä.
Pitäisikö minun valita toimittaja, joka tekee koneistuksen talon sisällä?
Kyllä, kaikille osille, joissa on koneistetut poraukset, tiivistyspinnat tai kriittiset asennusmitat. Oma koneistus antaa toimittajalle täyden vastuun peruspisteiden yhtenäisyydestä, eliminoi kuljetusvauriot ja lyhentää toimitusaikaa. Toimittaja voi myös optimoida valu-koneistusrajan kokonaiskustannusten alentamiseksi.
Osani vuotaa painetesteissä. Voisiko joku muu toimittaja korjata tämän?
Usein kyllä. Vuoto johtuu yleensä pyörteisen metallivirtauksen aiheuttamasta huokoisuudesta, riittämättömästä tuuletuksesta tai suulakkeen väärästä jäähdytyksestä. Toimittaja, jolla on kokemusta matalapainevalusta tai tyhjiöavusteisesta korkeapainevalusta, voi suunnitella täyttöstrategian uudelleen tuottaakseen tiheän valun. Pyydä vuototestin tuloksia ensimmäisestä artikkelin ajosta, ei vain tuotannon virityksen jälkeen.
Luotettavalla alumiinipainevalujen toimittajalla ei ole suurinta konevalikoimaa tai alhaisin hintatarjous. Se on se, joka ymmärtää, miten osasi on valmistettu, missä se voi epäonnistua ja kuinka estää tämä vika ennen stanssauksen leikkaamista.
Tiimimme Ningbo Beilun Youyuan Machinery Manufacturingissa on ratkaissut nämä auto-, moottoripyörä-, teollisuus-, maatalous- ja uusien energiakomponenttien kysymykset vuodesta 2010 lähtien. Jos sinulla on piirustus ja haluat toisen insinöörilausunnon ennen kuin sitoudut työkaluihin, lähetä se meille yhteyssivumme kautta . Saat prosessisuosituksen, DFM-tarkistuksen ja läpinäkyvän tarjouksen, joka erottaa kustannukset, joita voit hallita, niistä, joita et voi hallita.