 KIELI

Kotiin / Uutiset / Teollisuusuutiset / Mukautetut alumiinivalut: prosessi, toleranssit ja toimittajan valintaopas
Suora vastaus ensin: räätälöity alumiinivalu on metalliosa, joka valmistetaan sulattamalla alumiiniseos, muotoilemalla se uudelleen käytettävään muottiin ja sovittamalla sitten piirustuksestasi geometria, mittatoleranssi ja pinnan viimeistely. Tuotantoajoissa muutamasta sadasta useaan miljoonaan kappaleeseen vuodessa valu on yleensä taloudellisin reitti kevyeen, vahvaan ja lämpöä johtavaan osaan verrattuna koneistukseen kiinteästä aihiosta tai valmistukseen pelistä.
Menestyksesi riippuu neljästä päätöksestä: mikä seos, mikä valuprosessi, mitä toleransseja todella tarvitset ja minkä toimittajan valitset . Nämä valinnat liittyvät toisiinsa, ja yhden muuttaminen vaikuttaa muihin. Alla olevat tiedot antavat sinulle käytännön perustan kaikkien neljän valinnan tekemiseen jättämättä rahaa pöytään.
Kannattaa myös työskennellä kumppanin kanssa, joka ohjaa koko ketjua, työkaluja, valua ja CNC-työstöä saman katon alla. Kun yksi tiimi vastaa kaikista vaiheista, tekniset muutokset käsitellään nopeammin, toleranssit saavutetaan pienemmällä edestakaisilla ja osa saapuu johdonmukaisella tarinalla alusta loppuun.
Miksi alumiiniseokset ovat räätälöityjen valuosien oletusmateriaali
Alumiinia valitaan useammin kuin mikään muu ei-rautametalli räätälöityihin valuosiin, ja numerot selittävät miksi. Sen tiheys on 2,7 g/cm³, noin kolmasosa terästä 7,85 g/cm³ . Seoksesta riippuen lämmönjohtavuus putoaa karkeasti 90-160 W/m·K, ja korkeapaineinen painevalu tuottaa ääniseinämiä jopa 2 mm ohuiksi. Nämä kolme ominaisuutta mahdollistavat kevyet, lämpöä hajottavat mallit, joihin auto-, elektroniikka- ja konevalmistajat luottavat.
Oikean valuseoksen valinta
Seosvalinta on sovitettava valuprosessiin. A380 ja ADC12 hallitsevat korkeapainepuristusvalua. A356 on standardi matalapaine-, pysyvämuotti- ja hiekkavalussa. Erot näkyvät vetolujuudessa, venymässä ja lämmönjohtavuudessa.
| Seos | Valuprosessi | Vetolujuus (MPa) | Myönnön vahvuus (MPa) | Pidentymä (%) | Lämmönjohtavuus (W/m·K) |
|---|---|---|---|---|---|
| A380 | Korkeapaineinen painevalu | 320 | 160 | 3.5 | 96 |
| ADC12 | Korkeapaineinen painevalu | 310 | 150 | 2.5 | 92 |
| A356 (T6) | Matalapaine / pysyvä muotti / hiekka | 262 | 186 | 6-12 | 150 |
| A413 | Korkeapaineinen painevalu | 295 | 130 | 3.5 | 121 |
Jos osasi on oltava paineenkestävä ohuissa osissa, A413 on yleinen valinta, koska se tuottaa vähemmän mikrohuokosia nopeasti täytetyssä suulakkeessa. Jos tarvitset sitkeyttä, A356 T6 temperissä on parempi valinta. Vahvista tavoitearvosi omalla rakennesimulaatiollasi; heikko kohta ei ole juuri koskaan julkaistu materiaalitieto vaan paksujen osien sisäinen huokoisuus.
Neljä valuprosessia mukautetuille alumiiniosille
Lähes jokaisessa räätälöidyssä alumiinivaluprojektissa käytetään yhtä näistä prosesseista: korkeapainevalu, matalapainevalu, pysyvä muottivalu tai hiekkavalu. Jokaisella on erilainen kompromissi sykliajan, työkalukustannusten, huokoisuuden ja saavutettavissa olevan seinämän paksuuden välillä. Kunkin prosessin perusasioiden ymmärtäminen auttaa välttämään prosessin määrittämistä, joka on joko liian kallis tai ei pysty saavuttamaan vaadittua laatua. Jos haluat syvemmän selityksen menetelmästä, lue alumiinin painevalun perusperiaatteet teknisessä oppaassamme.
| Prosessi | Seinän paksuus | Tyypillinen kiertoaika | Työkalukustannukset | Huokoisuusriski | Tyypillinen vuosimäärä |
|---|---|---|---|---|---|
| Korkeapaineinen painevalu | 2-4 mm | 30-90 sekuntia | Korkea | Keskikokoinen (kaasuhuokoisuus) | Yli 10 000 |
| Matalan paineen painevalu | 3-8 mm | 3-10 minuuttia | Keskikokoinen | Matala | 1 000 - 50 000 |
| Pysyvä muotti / painovoima | 3-8 mm | 5-20 minuuttia | Keskikokoinen | Matala to medium | 500-10 000 |
| Hiekkavalu | 4-10 mm | 30 minuutista useisiin tunteihin | Matala | Matala | 1-1000 |
Korkeapainevalu tarjoaa nopeimman syklin ja terävimmän pinnan, mutta nopea metallitäyttö lisää kaasun huokoisuuden riskiä. Matalapainevalu täyttää muotin alhaalta ohjatulla paineella, joten osa on tiheämpi ja helpompi valmistaa painetiiviiksi; Tästä syystä matalapaine on suositeltu hydrauli- ja rakenneosille. Pysyvä muottivalu on keskitie keskikokoisille volyymeille ja lämpökäsittelyä vaativille osille. Hiekkavalu on edelleen oikea ratkaisu prototyypeille, erittäin suurille osille ja pienille sarjoille.
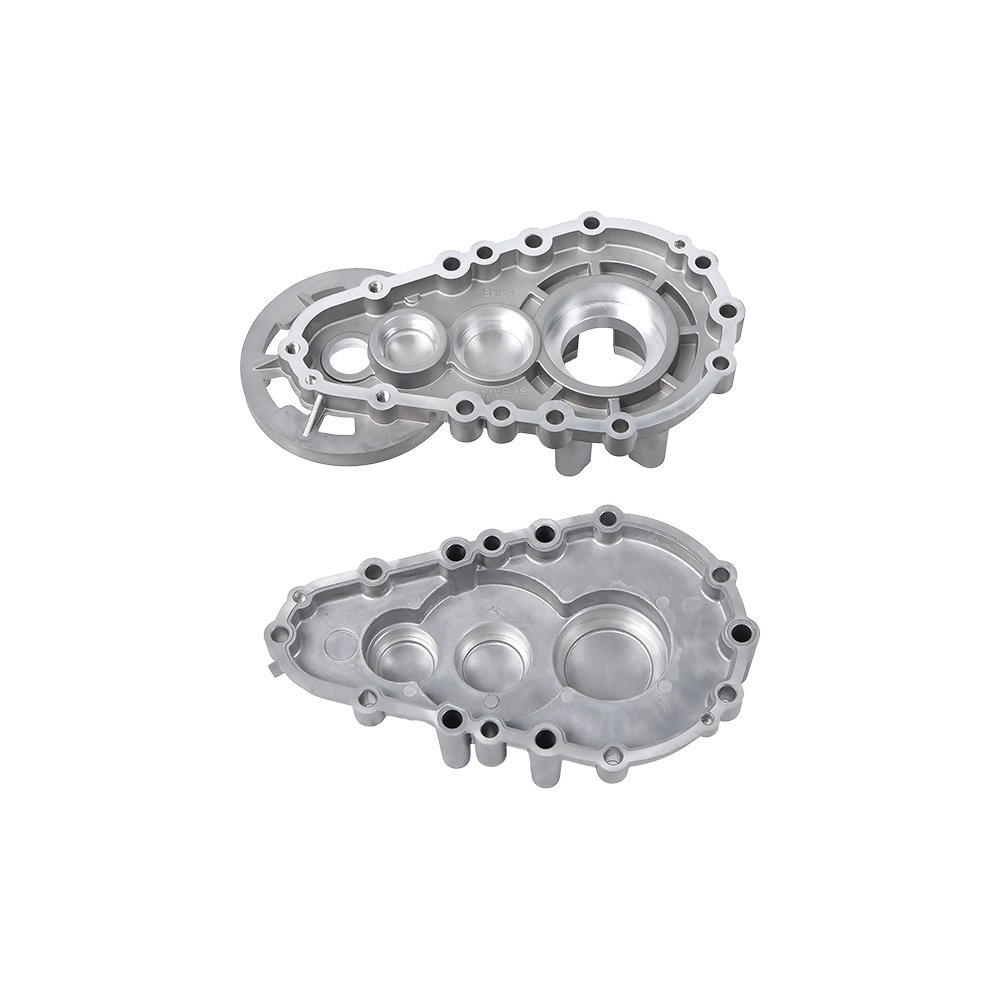
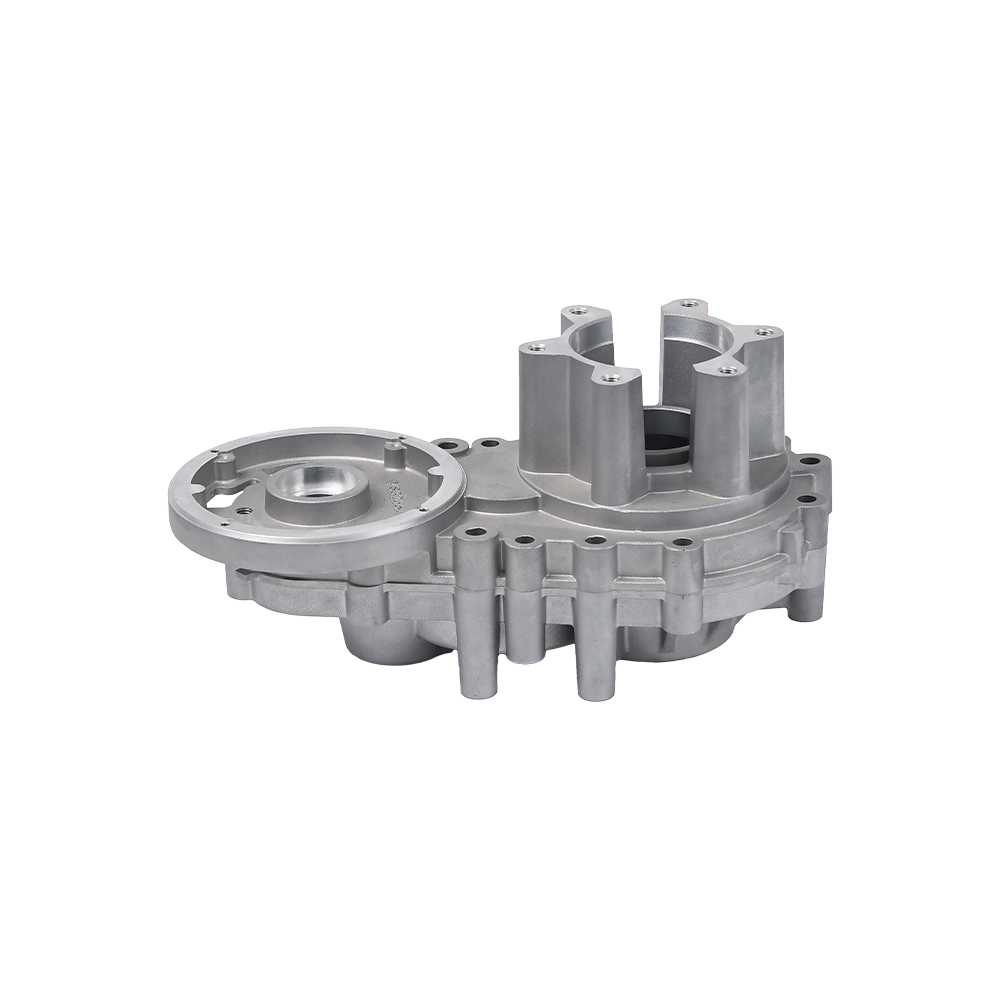
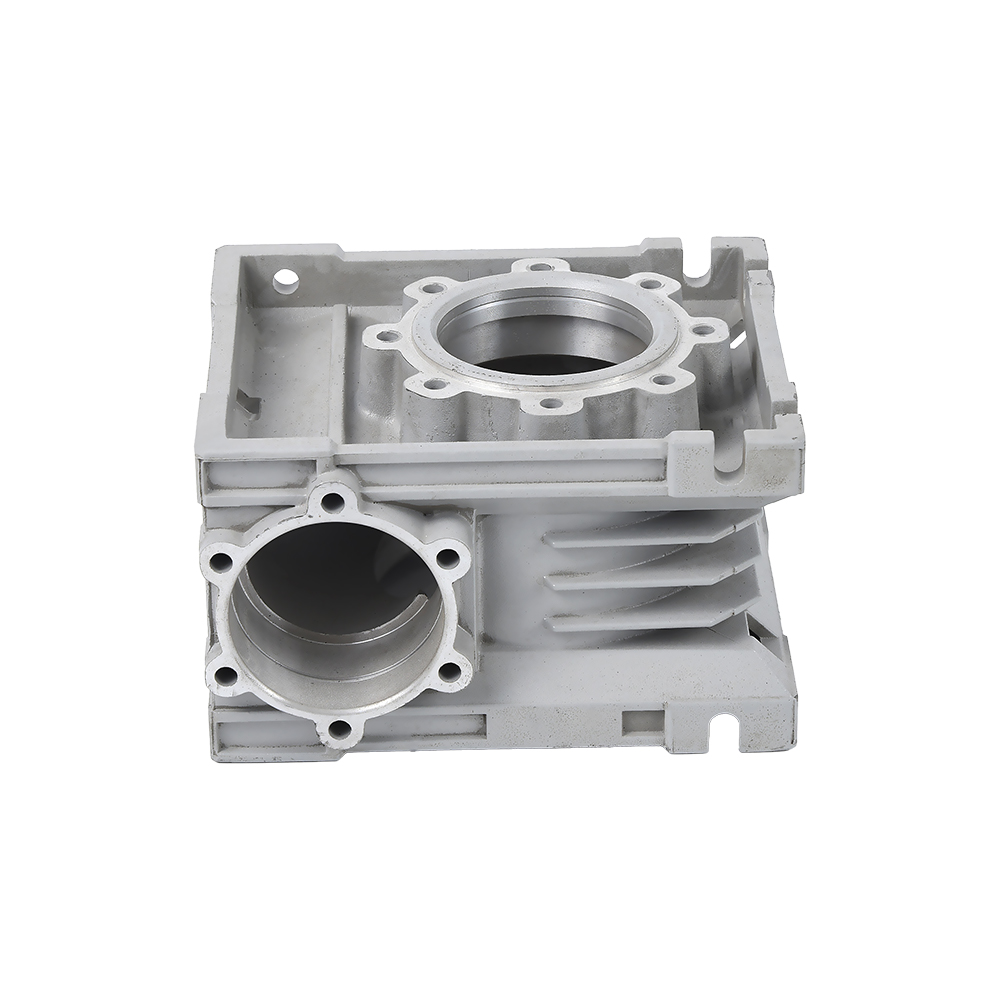
 Alumiininen painevalettu vaihteistokotelo paineenpitäviin sovelluksiin Tämä vaihteistokotelo on ihanteellinen laakeri- ja tiivistepintojen työstämistä vaativille osille. Matalapainevalu tuottaa tiheämpää metallia, jossa on vähemmän sisähuokosia, mikä vähentää vikoja koneistuksen jälkeen. Näytä tuote →
Monet toimittajien arvioinnit epäonnistuvat, koska niissä verrataan vain painevalun hintaa. Todellisuudessa prosessi päättää mekaanisen tuloksen. Esimerkiksi laakereille ja tiivistetyille pinnoille koneistettava vaihteistokotelo hyötyy matalapaineisesta tai huolellisesti kontrolloidusta korkeapainevalusta, koska koneistus avaa sisähuokosia ja muuttaa piilossa olevat kaasureiät pintavikoja.
Geometriasäännöt, jotka yksinkertaistavat räätälöityä alumiinivalutuotantoa
Nopein tie pienempään tarjoukseen ja vähemmän tuotantohylkeisiin on noudattaa valun perussuunnittelua. Tärkein yksittäinen sääntö on säilyttää tasainen seinämän paksuus. Painevalussa tulisi tavallisesti käyttää seiniä välissä 2 mm ja 4 mm . Kun tarvitset jäykkyyttä, lisää kylkiluita koko seinän kasvattamisen sijaan.
Viisi suunnitteluparametria, joilla on suurin vaikutus
- Vetokulma 1-3 astetta sekä sisä- että ulkoseinillä. Ilman riittävää vetoa osa juuttuu muottiin ja pakkopoisto voi vääristää geometriaa.
- Sisäkulman säde vähintään 0,5 mm, mieluiten 1,0 mm. Terävät kulmat keskittävät jännityksen ja lisäävät alumiinin kuumarepeämisen riskiä.
- Rivan paksuus 70-80 % viereisestä seinästä. Rivat, jotka ovat yhtä paksut kuin seinä, luovat uppoamisjälkiä vastakkaiselle pinnalle.
- Pohjan korkeuden ja halkaisijan suhde alle 2:1. Korkeat ulokkeet kutistuvat epätasaisesti ja aiheuttavat mittojen ajautumista yläosassa.
- Vältä umpireiät, jotka ovat syvempiä kuin kolme kertaa niiden halkaisija, muuten tarvitset kalliita ytimen vetoja ja osan repeytymisen vaarana on poiston aikana.
Missä olla tiukka ja missä olla löysä
Toleranssien ylimäärittely on yleisin budjettimurha räätälöidyissä alumiinivaluissa. Vain tiivistepinnat, laakerireiät ja asennuspinnat tarvitsevat tiukkoja luokkia. Kaikki muut pinnat tulee jättää prosessin luonnollisiin kykyihin. Mitä enemmän mittoja kiristät, sitä enemmän työstövaiheita ja tarkastusaikaa lisäät, ja hinta nousee nopeasti.
Toleranssit ja pinnan viimeistely: mitä piirustuksesi voi realistisesti pyytää
Valumitta ja koneistettu mitta eivät ole sama asia. Valettu lineaarinen mitta korkeapainevalussa tyypillisesti pätee /- 0,10 mm ensimmäisissä 25 mm:ssä , kun taas koneistettua porausta pidetään rutiininomaisesti kiinni /- 0,02 mm . Ensimmäinen askel on erottaa nämä kaksi ryhmää piirustuksessasi.
| Prosessi | Lineaarinen toleranssi (ensimmäiset 25 mm) | Lisää 25 mm:n välein | Pintakäsittely Ra (mikronia) |
|---|---|---|---|
| Korkeapaineinen painevalu | /- 0,10 mm | /- 0,02 mm | 1.6-3.2 |
| Matalan paineen painevalu | /- 0,20 mm | /- 0,05 mm | 3.2-6.3 |
| Pysyvä muotti | /- 0,25 mm | /- 0,05 mm | 3.2-6.3 |
| Hiekkavalu | /- 0,8 mm | /- 0,1 mm | 6.3-12.5 |
Koneistettu litteä pinta saavuttaa helposti Ra 0,8 mikronia, kun taas hyvä valupinta on Ra 3,2 mikronia. Sellaisten osien, kuten venttiilirunkojen, osalta, joissa tiivistys on kriittistä, spesifikaatiossa tulee aina vaatia tiivistepinnan työstämistä. Ei-toiminnallisilla alueilla jätä valettu pinta ja säästä ylimääräisten askelmien kustannuksissa.
Missä räätälöityjä alumiinivaluja käytetään ja mitä kukin toimiala vaatii
Jokaisella toimialalla, joka kuluttaa räätälöityjä alumiinivaluja, on erilaiset vaatimukset. Kysyntäprofiilin ymmärtäminen auttaa sinua määrittelemään oman ostospesifikaatiosi.
- Autot ja uudet energiaajoneuvot: moottorilohkot, vaihteistokotelot, vesipumput ja sähkömoottorien kotelot. Kevyt paino ja lämmönjohtavuus ovat ratkaisevia. Osavolyymit ovat normaalisti suuria, joten painevalu hallitsee.
- Moottoripyörät ja pienvoimalaitteet: kampikammiot ja vaihteistokotelot. Tärinäväsymiskestävyys on kriittinen.
- Maatalouskoneet: riisinsiirtokoneen vaihteistot ja mikrotiler-vaihteistot. Pöly, kosteus ja iskukuormitus vaativat vankat seinäosat ja tiiviin tiivistyksen.
- Hydrauliikka ja pneumatiikka: venttiilirungot, jarrupumput ja paineensäätörungot. Alhainen huokoisuus ja painetiiviys ovat tärkeimmät kriteerit.
- Elektroniikka ja sähkökoneet: moottorikotelot, lämmönpoistoalustat uusiin energia-ajoneuvoihin ja anturikotelot. Mittastabiilisuus ja lämpösuorituskyky ovat tärkeintä.
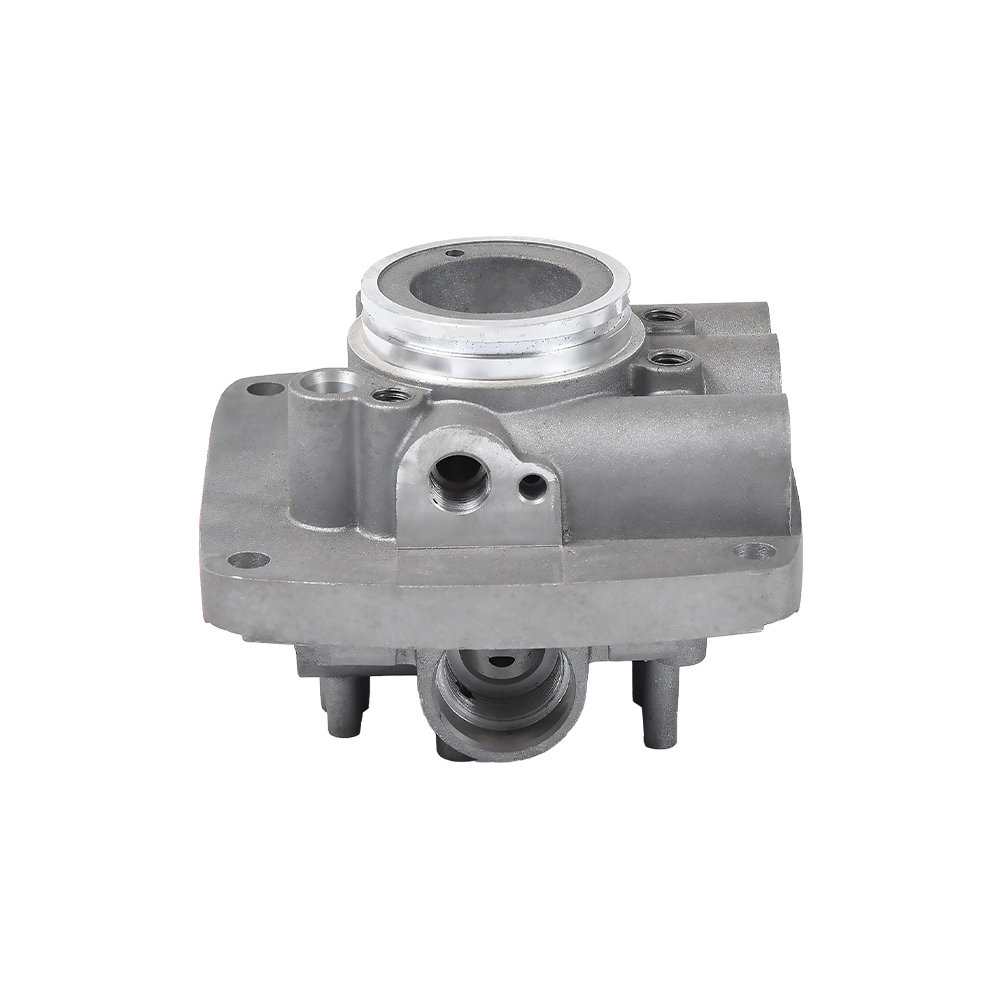
 Alumiiniset auton moottorin sylinteriosat toimittajan kelpuutusta varten Arvioi toimittajan kyky tarkistamalla, ovatko he valmistaneet samanlaisia moottorisylinterin osia. Heidän aikaisempi kokemuksensa auttaa ennakoimaan huokoisuus- ja muodonmuutosongelmat, joita ei näy piirustuksissa. Näytä tuote →
On epätavallista, että yksi valimo on yhtä vahva kaikilla näillä aloilla. Oikea kysymys toimittajalta ei ole "voitko valaa alumiinia", vaan "oletko jo valmistanut samanlaisia osia kuin minun". Toimittaja, joka on valmistanut esimerkiksi ajoneuvojen vesipumppuja ja vaihteistokoteloita, ennakoi huokoisuus- ja muodonmuutosongelmat, jotka eivät näy piirustuksessa.
Kustannusapuja ja realistiset toimitusajat räätälöityihin alumiinivaluihin
Räätälöidyn alumiinivalun kokonaiskustannukset koostuvat työkaluista, kappalehinnasta ja viimeistelytoimenpiteistä. Työkalu on kertaluonteinen investointi, ja se riippuu osan koosta, onteloiden määrästä ja muotin monimutkaisuudesta. Kappaleen hinta riippuu syklin ajasta ja materiaalinkulutuksesta. Viimeistely riippuu siitä, kuinka monta toimintoa piirustuksesi tarvitsee.
- Työkalu: yksionteloinen korkeapainevalumuotti keskikokoiseen koteloon on tyypillisesti 10 000 - 50 000 dollaria , riippuen geometriasta ja teräslaadusta. Hiekkavalukuvio voi maksaa reilusti alle 3 000 dollaria, joten pienillä volyymeillä se on taloudellisempi korkeammista kappalekustannuksista huolimatta.
- Seoksen hinta: alumiinin hinta seuraa Lontoon metallipörssin (LME) kurssia. Vastuulliset toimittajat sisältävät metallin säätölausekkeen, jotta pitkät tuotantoohjelmat eivät tule kannattamattomiksi.
- Jaksoaika: painevalujaksot mitataan sekunneissa, kun taas matalapaineiset ja pysyvät muottisyklit kulkevat minuuteissa. Tämä ero hallitsee kappalehintaa.
- Toissijaiset toiminnot: koneistus, kierteitys, anodisointi ja vuototestaus lisäävät kustannuksia. Niiden yhdistäminen yhden toimittajan kanssa vähentää logistiikka- ja hallintokuluja.
Tyypillinen projektin aikajana näyttää tältä: työkalut kestävät 4–8 viikkoa piirustuksen hyväksymisestä, näytteet ja mittaraportti seuraa 2–3 viikon kuluessa työkalujen valmistumisesta, ja sarjatuotanto alkaa, kun näytteet on hyväksytty. Se antaa realistisen lopputuloksen 7-12 viikkoa aloituksesta massatuotantoon suoraviivaista osaa varten.
Kuinka seuloa räätälöity alumiinivalutoimittaja
Hinnoittelu on välttämätöntä, mutta ei riittävää. Tärkeämpää on se, kuinka suurta osaa prosessista toimittaja hallitsee talon sisällä. Valu ja koneistus ovat eri tieteenaloja, ja kun ne ovat erillään, toleranssiongelmista tulee sormella osoittamista.
 Alumiininen painevalettu hydrauliventtiili talon sisäisellä ohjauksella Valitse toimittaja, joka hallitsee sekä valua että koneistusta toleranssikiistojen välttämiseksi. Yksinkertainen testiosa paljastaa koko prosessin todellisen mittakyvyn. Näytä tuote →
Kuusi kysymystä ennen piirustuksen lähettämistä
- Tarjoaako toimittaja sekä korkea- että matalapainevalua? Alueella on merkitystä projektin kehittyessä.
- Tehdäänkö CNC-työstö itse? Tämä on nopein tapa korjata näytteen hyväksynnän aikana havaitut toleranssiongelmat.
- Onko heillä dokumentoitu vaatimustenvastaisuusprosessi? Haluat tietää, kuinka uudelleentyöstö ja uudelleentarkastus käsitellään.
- Voivatko he todistaa samanlaisia osia? Pyydä toimitustietoja tai tapauskertomuksia, ei vain varastokuvia laitteista.
- Mikä on tavanomainen näytteen hyväksymismenettely? Toimittajan tulee määrittää ensimmäinen artikkeliraportti, jossa on mitatut arvot piirustuksesi mukaan.
- Kuinka nopeasti he vastaavat teknisiin kysymyksiin? Toimittaja, joka vastaa piirustuskysymyksiin 24 tunnin sisällä, vastaa todennäköisesti nopeasti myös tuotannon aikana.
Yksi käytännön testi on lähettää yksittäinen yksinkertainen osa, jonka toleranssi on suurempi kuin tarvitaan yhteen ulottuvuuteen, ja sitten seurata, mitä toimittaja palaa. Kypsä toimittaja kertoo sinulle toleranssiluokan, jonka he voivat todella pitää.
Laadunvalvonta, joka pitää jokaisen erän yhtenäisenä
Valuprojekti ei ole valmis, kun ensimmäinen näyte on hyväksytty. Todellinen haaste on pitää seuraavat kymmenentuhatta osaa identtisinä näytteen kanssa. Kuumat prosessit ajautuvat: sulamislämpötila, ruiskutusnopeus, suuttimen lämpötila ja jäähdytysaika muuttavat huokosrakennetta ja lopullisia mittoja.
Tarkistuspisteet, joilla on merkitystä jokaisessa tilauksessa
- Ensimmäinen esineen tarkastus, jossa kaikki mitat mitataan piirustuksen mukaan ja näytteen mukana laaditaan raportti.
- Prosessin sisäinen tarkastus tietyin väliajoin, jotta muotin kuluminen tai prosessin ajautuminen havaitaan ajoissa.
- Vuototestaus erityisillä laitteilla venttiilirungoille, pumppukoteloille ja kaikille painetta kantaville osille.
- Huokoisuuden valvonta kriittisten osien tuhoavalla näytteenotolla tai röntgentarkastuksella.
- Lopullinen mittatarkastus koneistuksen jälkeen koneistetuiksi määritellyille toleransseille.
Hyvät toimittajat erottava attribuutti on prosessiparametrien jäljitettävyys erää kohti. Kysy, tallentaako toimittaja kunkin erän valukäyrän, muotin lämpötilan ja pehmusteen pituuden. Kun ongelma ilmenee, näiden tietueiden avulla tiimi voi diagnosoida syyn päivissä viikkojen sijaan.
Usein kysyttyjä kysymyksiä räätälöidyistä alumiinivaluista
Mitä eroa on räätälöityjen osien korkeapaine- ja matalapainevalulla?
Korkeapaineinen painevalu ruiskuttaa sulan muottiin suurella nopeudella, mikä antaa nopeat syklit ja ohuet seinämät, mutta lisää kaasun huokoisuuden todennäköisyyttä. Matalapainevalu täyttää muotin alhaalta kontrolloidun paineen alaisena, jolloin syntyy tiheämpi, paineenpitävämpi rakenne, mutta hitaammin. Valitse korkeapaineinen painevalu tilavuutta varten ja matalapaine tiiviitä tai rakenteellisia vaatimuksia varten.
Kuinka paljon työkalut maksavat räätälöityä alumiinivalua varten?
Keskikokoiselle kotelolle korkeapaineinen painevalumuotti on usein alueella 10 000 - 50 000 dollaria , kun taas hiekkavalukuvio voi olla alle 3 000 dollaria. Valinta on taloudellinen: jaa työkalukustannukset vuotuiseen määrään. Pienellä volyymilla hiekkavalun alhaisemmat työkalukustannukset voittaa; suurella volyymilla painevalun alempi kappalehinta voittaa.
Mikä on alumiinisten painevalujen seinämän vähimmäispaksuus?
Korkeapaineisessa painevalussa, 2 mm on tyypillinen ja 1,5 mm voidaan saavuttaa pienillä pinnoilla . Matalapaine- ja pysyvämuottivalu vaatii normaalisti 3 mm tai enemmän. Ohuemmat seinät vaativat nestemäisemmän seoksen, mikä voi hieman heikentää mekaanista lujuutta.
Ovatko toissijaiset työstötoimenpiteet aina tarpeen?
Ei. Jos piirtotoleranssit ovat valuvalmiuden sisällä eikä tiivistepintoja tai kierrereikiä tarvita, voit käyttää osaa suoraan. Mutta useimmat tärkeimmät autojen ja hydrauliikan osat koneistetaan, koska tarkkuusreikien, tiivisteiden ja kierteiden on oltava paljon tiukempia kuin mitä mikään valuprosessi voi tuottaa.
Kuinka kauan uusi räätälöity valuprojekti kestää piirtämisestä massatuotantoon?
Tyypillisesti 7-12 viikkoa . Työstö kestää 4–8 viikkoa, näytteen valmistelu ja ensimmäinen esineen tarkastus 2–3 viikkoa, ja sarjatuotanto seuraa näytteen hyväksyntää. Kypsä piirustus ja omalla työkalulla varustettu valimo lyhentävät tätä aikajanaa.
Voidaanko sama osa siirtää prototyyppihiekkavalusta painevaluon?
Kyllä, mutta geometrian on oltava alusta alkaen suunniteltu painevalua varten. Hiekkavalu mahdollistaa paksummat seinät ja ilman vetoa; painevalu vaatii vetoa, tasaisen seinämän paksuuden ja hyvän ulostyönnön. Jos suunnittelet siirron ajoissa valimolla, joka tarjoaa molemmat prosessit, siirtymisestä tulee yksinkertainen työkalujen muutos.
Käytännön sana loppuun
Räätälöidyt alumiinivalut ovat todistettu tapa valmistaa kevyitä, vahvoja ja lämpötehokkaita osia mittakaavassa, mutta jokainen projekti onnistuu tai epäonnistuu yksityiskohdissa: seosten valinnassa, prosessien yhteensovittamisessa, toleranssibudjetissa ja toimittajien kurinalaisuudesta. Jommankumman näistä liiallinen ajatteleminen ja muiden huomiotta jättäminen on nopein tapa venyttää budjettia.
Aloita täydellisestä piirustuksesta, kysy prosessipanostusta pelkän hinnan sijaan ja valitse toimittaja, joka ohjaa työkaluja, valua ja koneistusta yhdessä. Jos osasi on siinä vaiheessa, että toinen mielipide casting-prosessista auttaisi, ota yhteyttä suunnittelutiimiimme piirustuksesi kanssa; Näytämme sinulle, mikä on realistista ennen kuin sitoudut työkaluihin.