 KIELI

Kotiin / Uutiset / Teollisuusuutiset / CNC-työstö alumiini: toleranssit, seokset, kustannukset ja toimittajan valintaopas
Alumiinin CNC-työstö on luotettavin tuotantomenetelmä tiukkojen toleranssien, erinomaisen pintakäsittelyn ja toistettavan osien laadun saavuttamiseksi alumiiniosissa. Alumiini leikkaa noin kaksi tai kolme kertaa nopeammin kuin teräs, vaatii vähemmän karatehoa ja tuottaa osia, jotka painavat noin 35 prosenttia vastaavista teräsosista. Prototyyppiajoille, keskisuurille erille ja suurille tuotantomäärille CNC-työstö alumiini tarjoaa vahvimman nopeuden, mittatarkkuuden ja kustannustehokkuuden yhdistelmän. Jos tarvitset alumiiniosia, joiden arvo on /-0,01 mm tai pintaviimeistely Ra 0,8 um, CNC-koneistus on käytännöllinen tapa päästä sinne.
Monet valmistajat yhdistävät nyt alumiinin painevalun CNC-käsittelyyn säästääkseen aikaa ja rahaa. Valuvaihe muodostaa nopeasti lähes verkkomuodon, kun taas koneistus viimeistelee kriittiset mitat, pultinreiät, tiivistyspinnat ja tarkasti ohjatut ääriviivat. Ningbo Beilun Youyuan Machinery Manufacturingissa sama tehdas hoitaa molemmat toiminnot, mikä lyhentää läpimenoaikoja ja antaa asiakkaille yhden vastuullisen kumppanin raaka-aineesta valmiiseen komponenttiin.
Miksi alumiini on CNC-koneistettujen osien oletusvalinta
Alumiini on laajimmin koneistettu ei-rautametalli, ja syyt on helppo nähdä. Alumiinin tiheys on 2,70 g/cm3, noin kolmasosa teräksen tiheydestä 7,85 g/cm3 , joka leikkaa suoraan osapainoa tinkimättä lujuudesta useimmissa teknisissä sovelluksissa. Auto- ja ilmailuteollisuuden pyrkiessä painonsäästöihin, tämä yksittäinen kiinteistö lisää CNC-koneistetun alumiinin valtavaa kysyntää.
Alumiini säilyttää myös luonnollisesti muodostuvan oksidikerroksen (Al2O3), joka suojaa metallia ilmakehän korroosiolta. Useimmissa teollisuusympäristöissä CNC-koneistetut alumiiniosat eivät vaadi maalia tai pinnoitusta pelkästään korroosiosuojaukseen. Anodisointia suositellaan edelleen, kun tarvitaan kosmeettista ulkonäköä, värikoodausta tai kulutuskestävyyttä.
Alumiinin työstettävyys on toinen ratkaiseva etu. 6061-T6, yleisin koneistuslaatu, työstettävyysluokka on lähes 90 prosenttia verrattuna vapaasti leikkaavaan messingiin, joka on perinteinen vertailukohta. Tämä tarkoittaa, että alumiinia voidaan jyrsiä ja sorvata suurilla lastuamisnopeuksilla kohtuullisilla karakuormituksilla, mikä lyhentää työjaksoaikoja ja alentaa osakustannuksia, vaikka raaka-aineen kilohinta on korkeampi kuin teräksen kilohinta.
- Lämmönjohtavuus: 6061-T6 johtaa lämpöä 167 W/mK, mikä on noin kuusi kertaa enemmän kuin ruostumaton teräs 304, mikä tekee siitä ihanteellisen jäähdytyslevyille, moottorin koteloille ja lämmönhallintaosille.
- Sähkönjohtavuus: Alumiini on noin 61 prosenttia yhtä johtavaa kuin kupari, mutta sen paino on alle puolet, joten se valitaan usein virtaa kuljettaviin kiinnikkeisiin ja kotelon osiin.
- Kierrätettävyys: Alumiinia voidaan kierrättää loputtomiin menettämättä mekaanisia ominaisuuksiaan, ja uudelleensulatus kuluttaa vain noin 5 prosenttia primaarialumiinin valmistukseen tarvittavasta energiasta.
Yleiset alumiiniseokset CNC-koneistukseen: Ominaisuudet ja valinta
Kaikki alumiiniseokset eivät työstetä samalla tavalla. Valitsemasi seos määrittää lujuuden, korroosionkestävyyden, leikkaamisen helppouden ja lopullisen osan kustannukset. Alla olevassa taulukossa on yhteenveto CNC-koneistettujen alumiinikomponenttien yleisimmin määritellyistä laaduista.
| Seos | Vetolujuus (MPa) | Koneistettavuus | Korroosionkestävyys | Tyypilliset sovellukset |
|---|---|---|---|---|
| 6061-T6 | 310 | Erinomainen (90%) | Hyvä | Rakenteelliset rungot, autonosat, hydrauliset komponentit |
| 7075-T6 | 572 | Erinomainen (90%) | Reilu | Ilmailu- ja avaruuskannattimet, korkean jännityksen komponentit |
| 2024-T4 | 450 | Hyvä | Reilu | Lentokoneiden rakenteet, väsymistä kestävät osat |
| 5052-H32 | 228 | Reilu (70%) | Erinomainen | Polttoainesäiliöt, veneen osat, peltikotelot |
| 6063-T5 | 215 | Hyvä | Erinomainen | Puristetut profiilit, kotelot, koristeosat |
Useimpiin CNC-koneistettuihin sovelluksiin, 6061-T6 on paras lähtökohta koska se tasapainottaa lujuutta, työstettävyyttä, korroosionkestävyyttä ja kustannuksia. Kun osa on erittäin jännittynyt ja paino on kriittinen, 7075-T6 tarjoaa noin 85 prosenttia enemmän vetolujuutta, mutta maksaa noin 30 prosenttia enemmän ja sen korroosionkestävyys on heikentynyt. Meri- tai kemiallisille ympäristöille alttiina oleville osille 5052 on vahvempi korroosionkestävä, mutta sen lujuus on pienempi ja vaatii hieman hitaampia leikkausparametreja.
Jos aiottu valmistusreitti on painevalu eikä koneistus kiinteästä tangosta, seoksen valinta muuttuu. Painevaletuissa osissa käytetään yleisesti A380- tai A383-alumiini-piiseoksia, joilla on erinomainen valuvuus, mutta pienempi sitkeys verrattuna 6061-T6:een. Alumiinin painevalu luo lähiverkkomuodon, ja CNC-työstö määrittelee sitten kriittiset mitat, joita valu yksin ei kestä taloudellisesti.
Alumiiniosiin käytetyt CNC-työstöprosessit
Viisi CNC-työstömenetelmää on yleisin alumiiniosien osalta. Jokainen tuottaa erilaisia geometrioita, toleransseja ja pintaominaisuuksia.
3-akselinen CNC-jyrsintä
3-akselinen jyrsintä on alumiiniosien työhevonen, jossa leikkaustyökalu liikkuu X-, Y- ja Z-akseleita pitkin. Se käsittelee litteitä levyjä, neliölohkoja, taskuja ja useimpia kiinnikkeiden geometrioita. Osien, joissa yli 90 prosenttia materiaalista poistetaan yhdeltä puolelta, 3-akselinen koneistus on lähes aina halvin vaihtoehto.
5-akselinen CNC-jyrsintä
5-akselinen jyrsintä kallistaa pöytää tai päätä lähestyäkseen kappaletta mistä tahansa suunnasta. Tämä vähentää monimutkaisten muotojen asetusten määrää, parantaa pinnan viimeistelyä ja mahdollistaa alaleikkaukset ja sisäiset kanavat. Turbiinin siipille, siipipyörille ja monimutkaisille jakotukilohkoille alumiinin 5-akselinen työstö on suositeltava reitti, vaikka koneen nopeus olisi suurempi.
CNC-sorvaus
Sorvaus tuottaa pyöreitä osia, kuten akseleita, holkkeja ja mäntäkomponentteja. Alumiini kääntyy erittäin hyvin, ja nopealla sorvauksella voidaan saavuttaa erinomaiset mittatoleranssit erittäin hienolla pintakäsittelyllä. CNC-sorvit, joissa on jännitteinen työkalu, voivat myös suorittaa jyrsintä- ja porausoperaatioita yhdessä istukan kanssa.
Poraus ja kierteitys
Poraus ja kierteitys are the most common secondary operations on aluminum. Because aluminum forms long, stringy chips, correct drill geometry and chip evacuation are critical. Spiral-flute taps are standard for internal threads in aluminum; thread forming taps are used for some applications where chip removal is not desired. Tapping depth, hole depth, and speed control are the main factors that affect thread quality.
Sveitsiläinen CNC-koneistus
Sveitsin tyyppisiä sorveja käytetään halkaisijaltaan pienissä osissa, joiden toleranssit ovat tiukat, tyypillisesti alle 32 mm. Ne tarjoavat erinomaisen samankeskisyyden ja voivat tuottaa monimutkaisia profiileja yhdellä kertaa, mikä on arvokasta nastaille, liittimille ja pienille anturikoteloille.
Painevalu ja CNC-työstö
Volyymituotannossa yhä enemmän käytetty hybridireitti on karkean muodon painevalu ja sitten vain kriittisten pintojen CNC-työstö. Painevaluvaihe maksaa paljon vähemmän kappaletta kohden kuin kaiken materiaalin poistaminen kiinteästä tangosta, ja työstövaihe lisää tarkkuutta, jota valu yksin ei kestä. Tätä lähestymistapaa suosivat valmistajat, jotka valmistavat auto-, hydrauli- ja sähkökomponentteja vähintään 1 000 kappaletta vuodessa.
Tärkeimmät työstönäkökohdat alumiinia leikattaessa
Alumiinin CNC-työstö on anteeksiantavampaa kuin teräksen työstäminen, mutta tuotannossa esiintyy silti erityisiä ongelmia. Lastunmuodostuksen, työkalujen kulumisen, lämpölaajenemisen ja jäähdytysnesteen käytön ymmärtäminen auttaa välttämään osien romua ja tarpeettomia viiveitä.
- Sirun muodostus ja evakuointi: Puhdas alumiini tuottaa pitkän, sitkeän lastun, joka voi kietoutua karan ympärille ja pilata pintaa. Suuren leikkausvoiman leikkurit, suuret karanopeudet ja syvä säteittäinen kiinnitys murtavat lastut pieniksi paloiksi. Kuivaleikkaus tai sumujäähdytysnesteen käyttö auttaa myös estämään lastuhitsauksen.
- Työkalun valinta: Kiillotetuilla uralla varustetut kovametallijyrsimet ovat vakiona yleisissä alumiinitöissä. Suuren volyymin tuotannossa polykiteiset timanttityökalut (PCD) kestävät huomattavasti pidempään ja voivat säilyttää tiukemmat mitat. Työkalun taipuma on yleensä tärkein rajoitus, joten lyhyet, jäykät työkalunpitimet ovat suositeltavia.
- Lämpölaajeneminen: Alumiini laajenee nopeudella 23 um/metri/C, mikä on noin kaksinkertainen teräkseen verrattuna. Huoneenlämpötilassa koneistetut tarkat osat voivat ajautua toleranssin ulkopuolelle hallitsemattomassa liikkeessä. Jos toleranssi on alle /-0,01 mm, suositellaan lämpötilaohjattuja työstöympäristöjä.
- Jäähdytysnestestrategia: Tulvajäähdytysneste on yleisin menetelmä alumiinille; se poistaa lämmön ja huuhtelee lastut. Minimimääräinen voitelu (MQL) on kuivavaihtoehto, joka käyttää hienoa sumua ja on suosittu nopeassa koneistuksessa. Valinta vaikuttaa kiertoaikaan, osien puhtauteen ja työkalun käyttöikään.
- Purseen muodostus: Viimeinen lastun leikkaus osan reunaan jättää usein purseen. Kiillotusviisteet, korkeasyöttöiset leikkurit ja erillinen purseenpoistoasema auttavat tuottamaan puhtaat reunat ilman hidasta manuaalista työtä.
Käytännössä useimmat alumiinin työstöongelmat juontavat juurensa syöttönopeudesta ja työkaluraoista. Esimerkiksi 6061-T6:n 6 mm:n päätyjyrsin, joka pyörii nopeudella 12 000 rpm ja 0,05 mm hammassyöttöä kohden, poistaa lastut tehokkaasti, kun taas sama työkalu nopeudella 4 000 RPM 0,02 mm hammasta kohden lataa lastuja usein uriin ja tuottaa huonon pinnan. Liike, joka säätää leikkausparametrit kullekin metalliseokselle ja työkalutyypille, toimittaa yhtenäisempiä osia.
Alumiinin CNC-työstötoleranssit ja pintakäsittelyt
CNC-työstöalumiini kestää toleranssit /-0,10 mm:stä tavallisiin kaupallisiin osiin aina /-0,005 mm:iin tarkkuussorvattujen tai hiottujen komponenttien osalta. Saavutettavissa oleva toleranssi riippuu koko koneistusjärjestelmän toiminnasta, osan koosta ja jäykkyydestä, ei vain CNC-ohjaimesta.
| Toiminta | Vakiotoleranssi | Tarkkuustoleranssi | Pinnan karheus (Ra) |
|---|---|---|---|
| 3-akselinen jyrsintä | /-0,05 mm | /-0,015 mm | 1,6 um |
| 5-akselinen jyrsintä | /-0,025 mm | /-0,008 mm | 0,8 um |
| CNC-sorvaus | /-0,025 mm | /-0,005 mm | 0,4 um |
| Hionta | /-0,005 mm | /-0,002 mm | 0,2 um |
| Painevalu koneistus | /-0,10 mm | /-0,01 mm | 1,6 um |
Yleisiä työstetyn alumiinin jälkikäsittelyvaihtoehtoja ovat tyypin II anodisointi (yleensä 20-25 um pinnoite) korroosiosuojauksen ja ulkonäön takaamiseksi, kova-anodisointi (tyyppi III) kulutuskestävyyden parantamiseksi, jauhemaalaus kestävää väriä varten ja kemiallinen nikkelipinnoitus sovelluksiin, joissa johtavuudella tai juotettavuudella on merkitystä. Pinnan viimeistely vaikuttaa suoraan näihin jälkikäsittelyvalintoihin: sileä Ra 0,8 um pinta tuottaa tasaisen anodisoidun kerroksen, kun taas karkea jyrsitty pinta voi tuottaa epätasaisen pinnoitteen paksuuden.
Tiivistettäville pinnoille suositeltu pintakäsittely on tyypillisesti Ra 0,8 - 1,6 um. Liian karkeat tiivisteen kosketuspinnat eivät voi tiivistyä kunnolla paineen alaisena, kun taas liian sileät pinnat voivat joskus vähentää kitkaa, joka tarvitaan joidenkin tiivistemateriaalien pysymiseen paikoillaan.
Kuinka painevalu ja CNC-koneistus toimivat yhdessä alumiiniosien valmistuksessa
Kun tilavuus on suuri ja kappaleen geometria on monimutkainen, kaiken koneistamisesta kiinteästä alumiinitankosta tulee taloudellisesti epämiellyttävää. Yksinkertaisempi tapa on aloittaa painevaletulla aihiolla, joka on jo likimääräinen lopullinen muoto, ja koneistaa sitten vain toiminnalliset pinnat. Tämä hybridiprosessi voi vähentää materiaalihukkaa 60-70 prosenttia ja lyhentää koneistusaikaa 40-50 prosenttia verrattuna koneistukseen kiinteästä aihiosta.
Vaihtoehtona ovat työkalukustannukset. Alumiininen painevalumuotti maksaa 5 000–50 000 USD riippuen onteloiden määrästä ja monimutkaisuudesta. Yli 1 000 kappaleen vuosimäärien kohdalla suulakekustannukset saadaan yleensä takaisin alhaisemmalla yksikköhinnalla. Pienemmille määrille koneistus tangosta on edelleen parempi valinta.
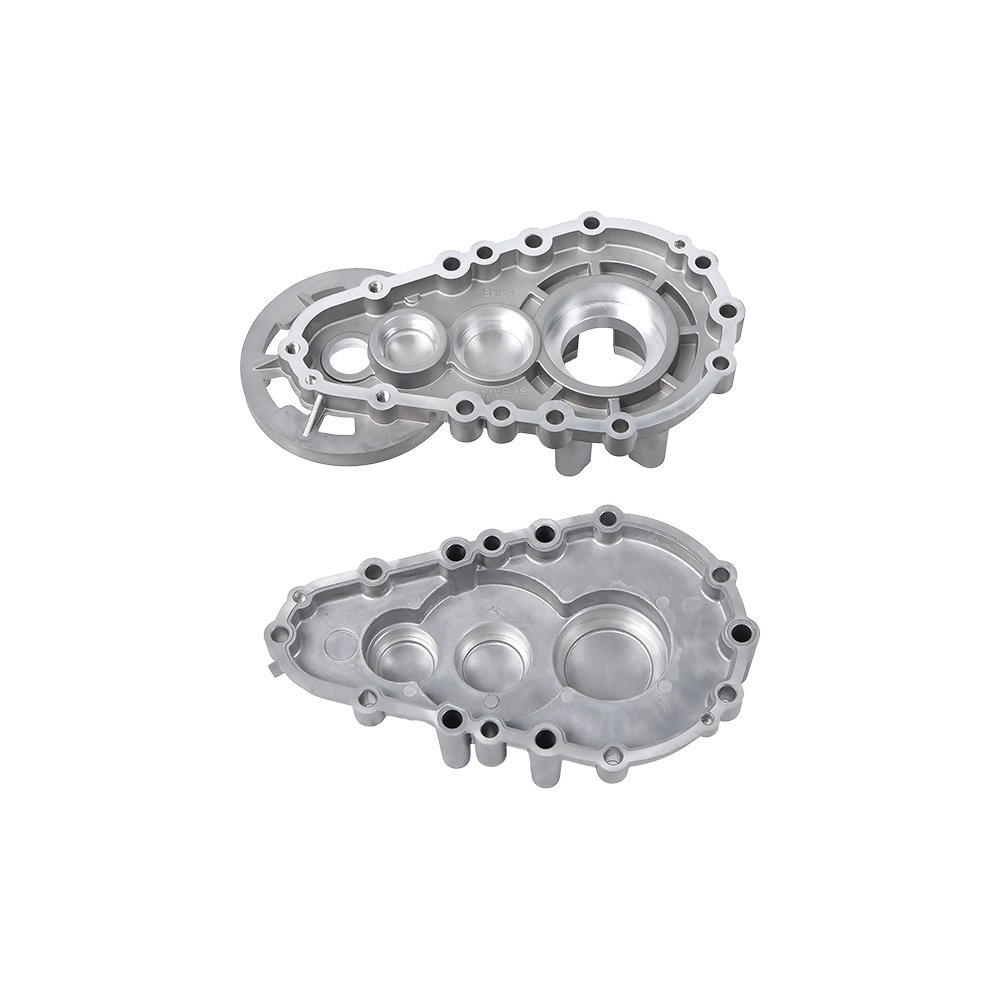
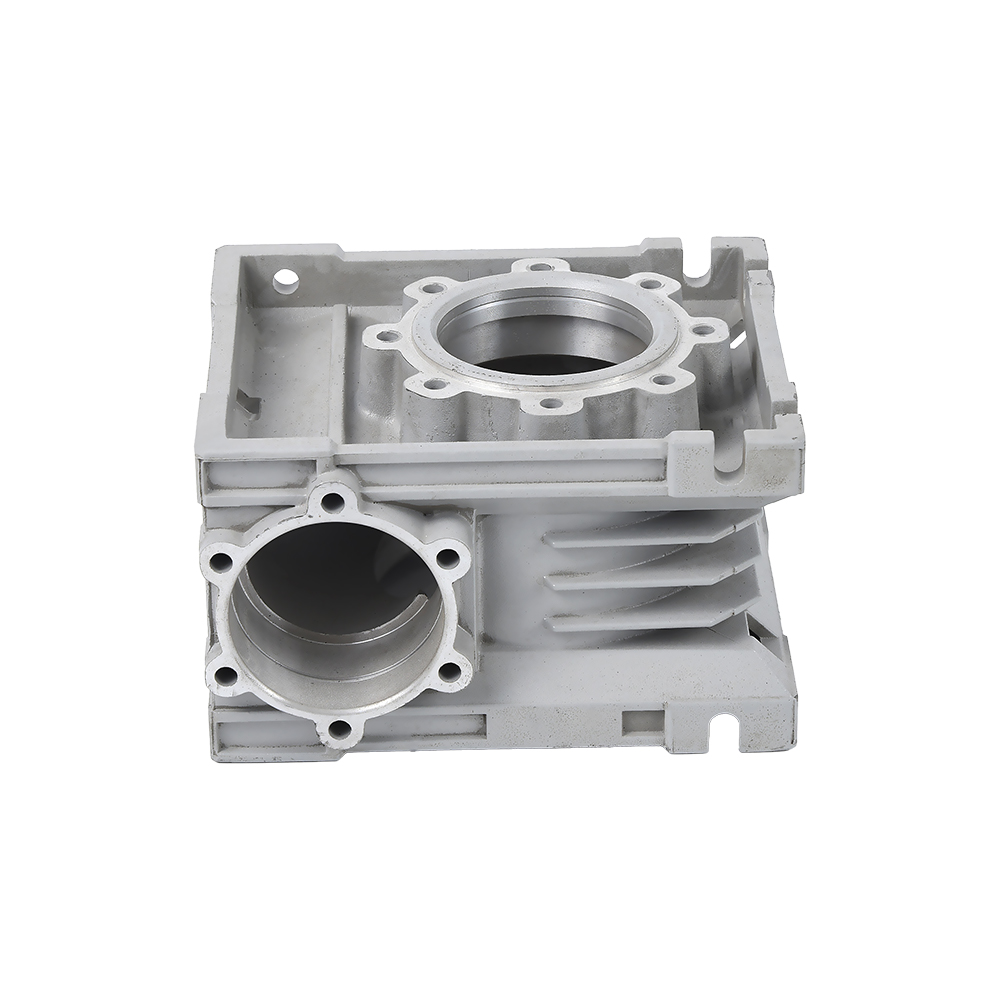
 Alumiininen painevaluvaihdelaatikon runko riisinsiirtokoneeseen Tämä vaihdelaatikon runko on valmistettu alumiinipainevalulla, ja se sopii maatalouskoneisiin, kuten riisinsiirtokoneisiin. Prosessi varmistaa tarkat mitat ja kestävyyden, mikä tekee siitä luotettavan komponentin voimansiirtojärjestelmiin. Näytä tuote →
Ningbo Beilun Youyuan Machinery Manufacturingissa yritys yhdistää työkalut, painevalun ja CNC-koneistuksen saman katon alle. Tuloksena on jatkuva valmistusketju: painevalupaja valmistaa lähes verkkomuodon ja konepaja viimeistelee sen toleranssin vetämiseen. Asiakas saa valmiin osan, ei erillistä toimittajakoordinaatiota vaativaa valuaihiota. Tällainen järjestely on tärkeä vaihteistokoteloille ja vaihteistokoteloille, joissa useiden pulttipintojen, reikien ja tiivistepintojen on täytettävä tiukat vaatimukset.
Tavallisen konepajan lisäksi käytäntö parantaa myös komponenttien yhtenäisyyttä. Omia osia koneistavat valutoimittajat voivat lajitella romun, säätää valuparametreja ja kompensoida pieniä mittasiirtymiä ennen kuin ne saavuttavat CNC-ohjelman. Tämä tekee koko valmistusprosessista vakaamman ja vähentää hylättyjen lopullisten osien määrää.
Projekteissa, joissa jo käytetään valua, alumiinin painevalun edut sisältävät korkeat tuotantonopeudet ja erinomaiset pinnan yksityiskohdat. Kun CNC-viimeistelytyöstö lisätään päälle, osa saa sekä valun taloudelliset hyödyt että koneistuksen tarkkuuden.
CNC-koneistettujen alumiiniosien sovellukset
CNC-koneistettuja alumiinikomponentteja esiintyy lähes kaikilla teollisuuden aloilla. Yleisimpiä luokkia ovat:
Autot ja uudet energiaajoneuvot
Moottorin kiinnikkeet, voimansiirtokotelot, jäähdytyslevyt, anturikannattimet, akkukotelot ja moottorin rakenneosat ovat vakiona. Alumiinin korkea lujuus-painosuhde parantaa suoraan ajoneuvon kantamaa vähentämällä kokonaispainoa. Jokainen 100 kilon ajoneuvon painonpudotus sähköautossa voi lisätä noin 10-15 km ajomatkaa , mikä tekee alumiinista ilmeisen valinnan massanvähennysohjelmiin. Esimerkiksi sähköajoneuvojen valmistajat ovat korvanneet teräksiset laakerikannattimet alumiinisilla painevalulla, jotka sitten CNC-koneistetaan pitämään laakeritoleranssit /-0,02 mm.
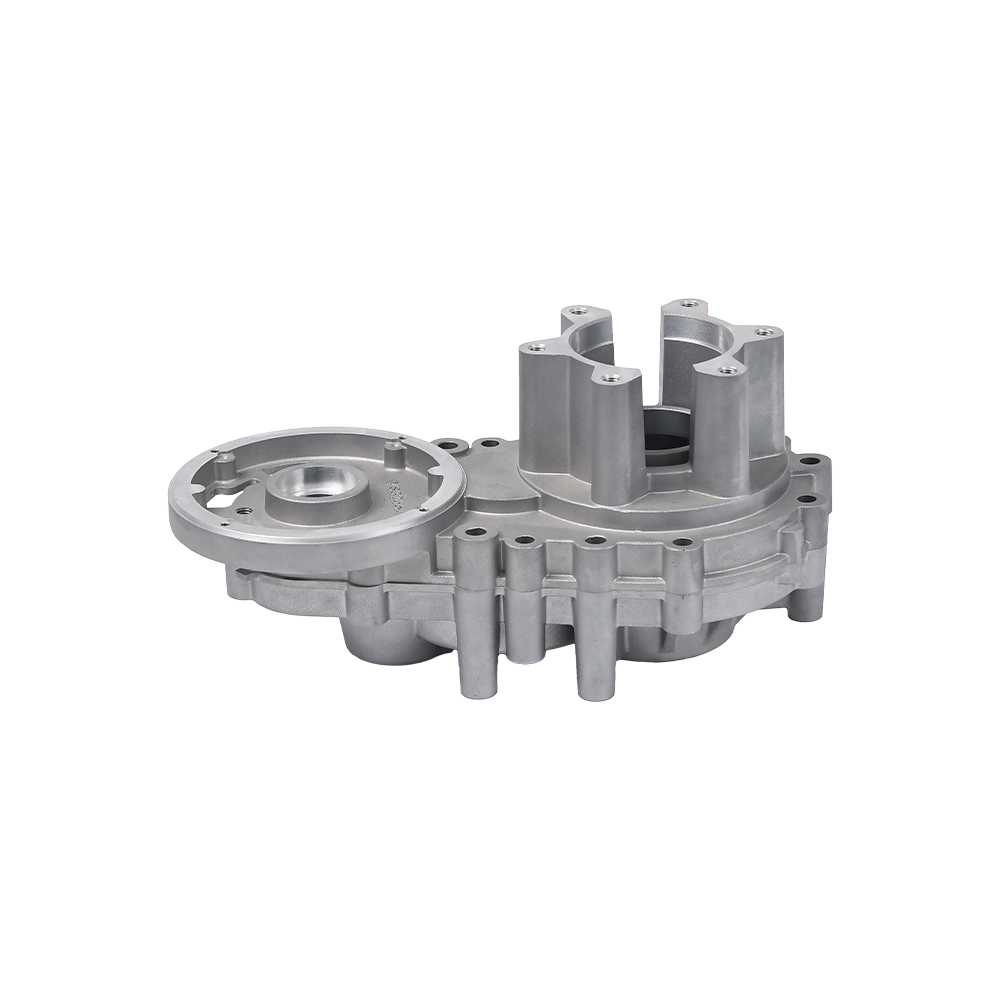
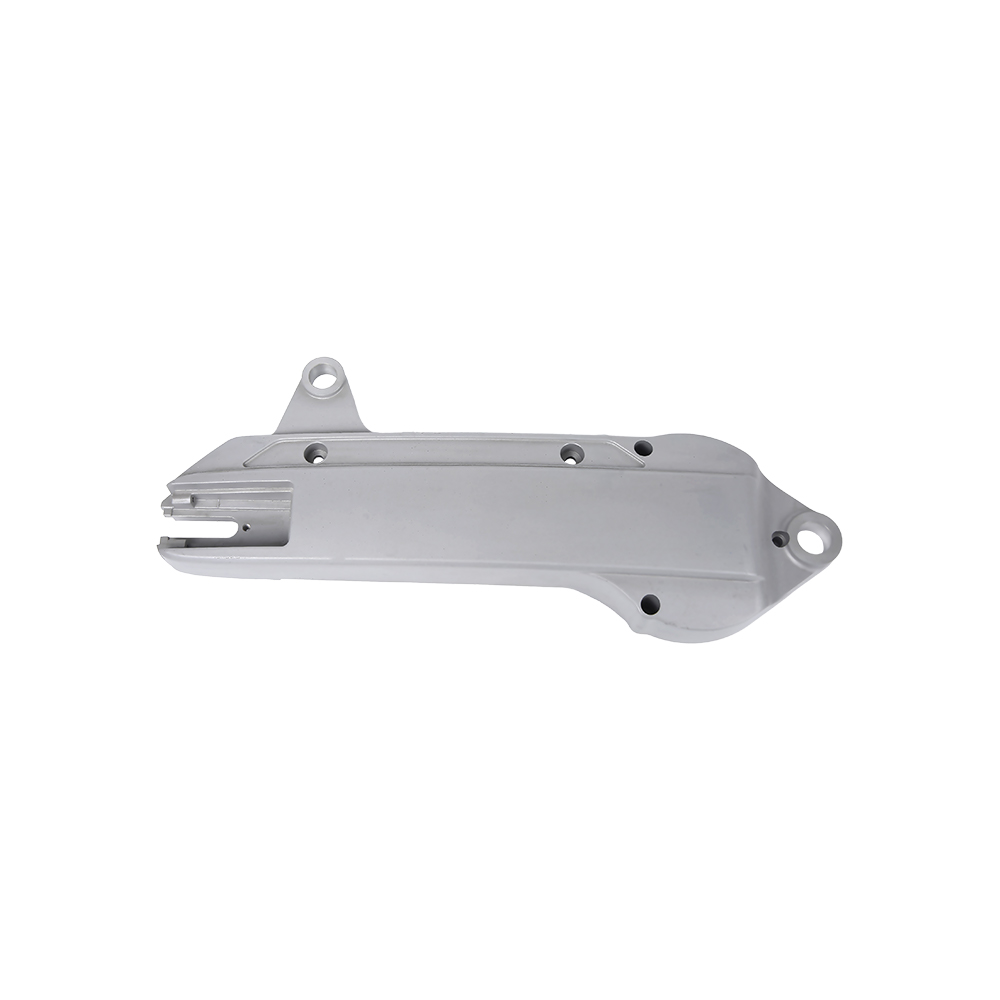
 Moottoripyörän kampikammio valmistettu alumiinipainevalulla Tämä moottoripyörän kampikammio on valmistettu alumiinipainevalulla, mikä tarjoaa lujuutta ja keveyttä. Se on välttämätön moottorin kokoonpanossa, koska se vaatii myöhempää CNC-työstöä tarkkojen porausten ja kierteiden saamiseksi. Näytä tuote →
Sähkötyökalut ja pienet moottorit
Moottoripyörien kampikammiot, vaihteistokotelot ja moottorin suojukset on usein valettu ja sitten koneistettu. Nämä osat tarvitsevat kierrereiät, laakerireiät ja tiivistepinnat, jotka kaikki tuotetaan edullisimmin koneistamalla valun jälkeen. Sama logiikka pätee mikroaistojen vaihteistoihin ja istutuskoneiden osiin.
Hydrauliikka ja pneumatiikka
Hydrauliventtiilit, venttiililohkot, säädinrungot ja pneumaattiset liittimet luottavat alumiiniin keveyden ja korroosionkestävyyden vuoksi. CNC-työstö tuottaa sisäiset poraukset ja kierreportit, jotka ohjaavat nesteen virtausta. Monet venttiilirungot painetestataan koneistuksen jälkeen sen varmistamiseksi, että ne täyttävät määritellyn paineluokan.
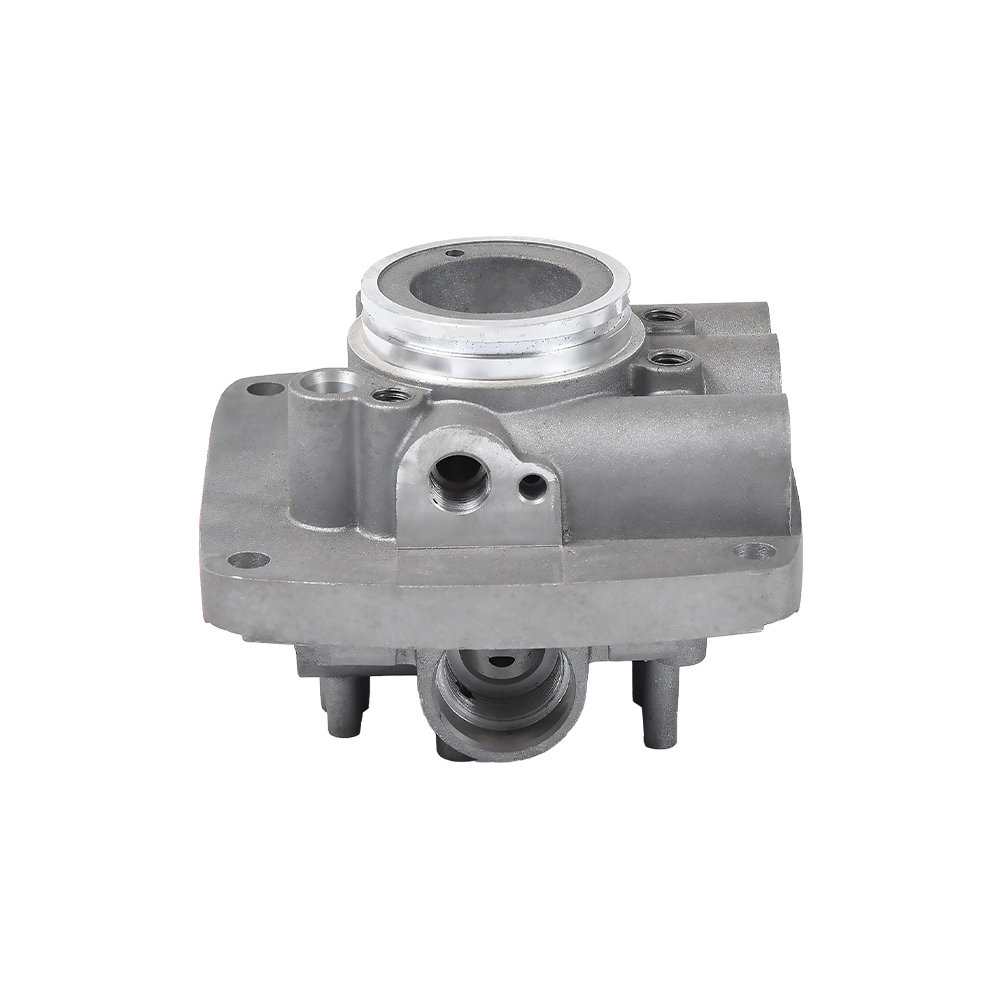
 Alumiininen painevalettu hydrauliventtiili nesteenhallintaan Tämä hydrauliventtiili on valmistettu alumiinipainevalusta, ja se tarjoaa korroosionkestävyyden ja kevyen rakenteen. Sitä käytetään nesteenohjausjärjestelmissä, joissa sisäiset kanavat on koneistettu tarkkojen vaatimusten mukaisesti. Näytä tuote →
Elektroniikka ja lämmönhallinta
Jäähdytyslevyt, LED-kotelot ja elektroniikkakotelot on usein CNC-koneistettu tai valettu alumiinista. Koska alumiini haihduttaa lämpöä tehokkaasti, näitä osia käytetään virtalähteissä, inverttereissä ja moottorin ohjaimissa. Alumiinin alhainen magneettinen permeabiliteetti tekee siitä sopivan myös anturikoteloihin, joissa materiaali ei saa häiritä magneettikenttiä.
Maatalouskoneet
Riisinsiirtokoneen osat, kampikammion kotelot ja vaihdelaatikot valetaan ja koneistetaan yleisesti. Nämä osat vaativat luotettavan tiivistyksen, pulttikiinnityksen ja mittojen vaihdettavuuden. CNC-työstö tuottaa tasaiset sovitukset ja sileät pinnat, jotka vähentävät kulumista ja vuotoja kentällä.
Lääketieteellisten laitteiden komponentit
Alumiinisia instrumenttikoteloita ja kiinnikkeitä käytetään kannettavissa lääketieteellisissä laitteissa, joissa paino ja korroosionkestävyys ovat tärkeitä. CNC-työstö antaa laitteelle tasaisen pinnan ja tarkat mitat, kun taas anodisointi antaa puhtaan pinnan, joka kestää toistuvaa puhdistusta.
Kuinka valita CNC-koneistusalumiinin toimittaja
Oikean toimittajan valitseminen CNC-koneistetulle alumiinille vaatii muutakin kuin tarjousten vertailua. Seuraavat tekijät määrittävät johdonmukaisesti, onnistuuko projekti vai kärsiikö se viiveistä ja laatuongelmista.
- Kysy koneistuskuorta ja karan kapasiteettia: Jotkut kaupat ovat enintään 600 mm:n matkoja X:ssä, kun taas toiset pitävät 1 000 mm tai enemmän. Selvitä, sopiiko suurin osasi ennen kuin teet tilauksen.
- Pyydä toleranssi- ja pintakäsittelytiedot: Pätevän toimittajan tulee kertoa, mitä toleransseja heillä on tuotannossa, ei vain sitä, mikä on mahdollista. Alumiinisille osille katso /-0,01 mm kriittisistä porauksista ja Ra 0,8 um tiivistepinnoilta.
- Tarkista koneluettelo: CNC:t, jyrsintäkeskukset, sorvauskeskukset ja lankaleikkauskoneet muodostavat liikkeen kapasiteetin. Jos liikkeessä on myös painevalua, se pystyy valmistamaan lähes verkkomaisia muotoja suuriin töihin. Ningbo Beilun Youyuan Machinery luettelee painevalu- ja CNC-työstömäärät tuotantojärjestelmässään.
- Etsi integroituja työkaluja ja valua: Toimittaja, joka pystyy valmistamaan työkalut, valamaan osan ja koneistamaan sen, on vahva kumppani volyymituotannossa. Tämä vähentää koordinaatiota ja helpottaa laadunvalvontaa.
- Arvioi tarkastuskokoonpano: Vakiotyökaluja ovat jarrusatulat, mikrometrit, korkeusmittarit ja CMM-laitteet. Toimittajan tulee pystyä toimittamaan mittaraportti ensimmäisen tuotteen kanssa.
- Testaa mallitilauksella: Suorita aina pieni erä tai prototyyppi ennen tuotantomäärien pyytämistä. Tämä varmistaa koneistusprosessin, pakkauksen ja vasteajan ennen suuren pääoman sitoutumista.
Kiinasta alumiiniosia hankkiville ostajille tehtaan sijainnilla on merkitystä. Toimittajan tulee osoittaa kokemusta tietystä osaperheestä: auto-, hydrauli-, maatalous- tai sähköalalla. Esimerkki vakiintuneesta painevalu- ja koneistusyrityksestä Ningbossa, jolla on yli vuosikymmenen tuotantokokemus, osoittaa toimittajan tuotevalikoiman ja asiakkaan sovelluksen välisen yhdenmukaistamisen arvon.
Kustannusajurit CNC-työstö alumiinissa
Ymmärtäminen, mihin rahat menevät, auttaa ostajia neuvottelemaan oikean hinnan ja välttämään liiallisen maksamisen tarpeettomista vaatimuksista.
| Kustannuskuljettaja | Vaikutus osakustannuksiin | Kuinka vähentää sitä |
|---|---|---|
| Materiaaliluokka | 7075-T6 maksaa noin 30-40 prosenttia enemmän kuin 6061-T6 | Käytä 6061-T6:ta, ellei malli vaadi erityistä lujuutta |
| Painevalutyökalut | 5 000–50 000 USD per muottisarja | Käytä valua vain, kun tilavuus oikeuttaa työkalukustannukset |
| Työstöaika | Yleensä suurin yksittäinen kustannuserä | Minimoi asetusten ja leikkuripolkujen lukumäärä; Suunnittele 3-akselinen, jos mahdollista |
| Pintakäsittely | Lisää 0,5–3 USD per osa tyypistä riippuen | Sisällytä anodisointi tai pinnoitus vain, jos toiminto tai ulkonäkö sitä vaatii |
| Tarkastus | Täydellinen CMM-tarkastus lisää aikaa ja kustannuksia | Tarkista vain kriittiset mitat kokonaan, käytä tilastollista otantaa muiden osalta |
| Määrä | Kiinteät asennus- ja työkalukustannukset jakautuvat useampaan osaan | Lisää tilausmäärää, jos kysyntä sen sallii; Pienistä tilauksista aiheutuu korkeat kiinteät kustannukset |
Käytännön esimerkkinä voidaan todeta, että yksinkertaisen 0,2 kg:n alumiinikannattimen koneistaminen 6061-T6:sta pienessä 50 kappaleen tilauksessa saattaa maksaa 2–4 USD. Sama kiinnike, kun se valmistetaan painevaluna ja sitten CNC-viimeistelynä 10 000 kappaletta, voi pudota 0,8-1,5 dollariin kappaletta kohti, jopa koneistusvaiheen jälkeen.
FAQ: Usein kysyttyjä kysymyksiä alumiinin CNC-työstyksestä
Mikä on tyypillinen toleranssi CNC-työstöön alumiinia?
Vakio CNC-työstöalumiinin toleranssit ovat /-0,10 mm useimmissa kaupallisissa osissa. Tiukemmat toleranssit /-0,01 mm ovat saavutettavissa huolellisella asennuksella ja lämpötilan säädöllä. Tarkkuushionta voi olla /-0,002 mm, mutta lisää merkittävästi kustannuksia kappaletta kohden.
Saako alumiinin CNC-työstöllä peilimäisen viimeistelyn?
Kyllä, peilimäinen viimeistely vaatii yhdistelmän nopeaa työstöä hienoilla kiillotetuilla työkaluilla ja usein jälkikäsittelyä, kuten kiillotusta tai timanttisorvausta. Normaali CNC-jyrsintä antaa Ra 0,8-1,6 um, joka on sileä, mutta ei peilimäinen. Koristepinnoille lisätään yleensä anodisointi tai kiillotus.
Kuinka kauan alumiinin CNC-työstö kestää tyypillisen osan?
Yksinkertaisen kiinnikkeen läpimenoaika on yleensä 3-5 työpäivää. Varaa 2-3 viikkoa monimutkaiselle osalle, jossa on 5-akselinen työ ja anodisointi. Jos komponentti alkaa painevaluna ja tarvitsee työkaluja, koko toimitusaika on usein 4-6 viikkoa sisältäen työkalun valmistuksen ja ensimmäisen tuotteen hyväksynnän.
Kuinka valitsen alumiiniosien koneistuksen ja painevalun välillä?
Päätös riippuu tilavuudesta ja geometriasta. Alle noin 500 kappaleen määrille tankosta työstäminen on taloudellisempaa. Yli 1 000 kappaletta, monimutkainen lähes verkkomuoto, painevalu ja CNC-käsittely säästää rahaa. Ero on ensisijaisesti valumuotin työkalukustannuksissa.
Pitäisikö minun määrittää 6061-T6 tai 7075-T6 CNC-koneistetulle alumiinille?
Käytä 6061-T6:ta yleiskäyttöisille osille, konekomponenteille ja koteloille. Valitse 7075-T6, kun osa on erittäin kuormitettu, kuten ilmailukonsoli tai erittäin luja ankkuri, ja kun lisäkustannukset ovat perusteltuja. 7075:n vetolujuus on 572 MPa verrattuna 6061:een 310 MPa, mutta hinta ja korroosionkestävyys ovat vähemmän edullisia.
Voidaanko CNC-koneistettua alumiinia hitsata?
Kyllä, alumiinia voidaan hitsata TIG- tai MIG-menetelmillä. Hitsauslämpö voi kuitenkin muuttaa perusmateriaalin mekaanisia ominaisuuksia, erityisesti lämpövaikutusalueella. Jos osa koneistetaan hitsauksen jälkeen, hitsausjännitys ja vääntymät on harkittava huolellisesti. Useimmat CNC-koneistetun alumiinin toimittajat välttävät hitsausta, ellei mallilla ole vaihtoehtoa.
Mistä tiedän, syöpyykö CNC-koneistettu alumiiniosani?
Alumiini kestää hyvin ilmakehän korroosiota, mutta se voi kokea galvaanista korroosiota yhdistettynä teräkseen tai kupariin märässä ympäristössä. Anodisointi, suljettu anodisointi tai jauhemaalaus tarjoavat kukin lisäsuojaa. Jos osa toimii ulkona tai lähellä merta, määritä paksumpi anodinen pinnoite.
Viimeinen takeaway CNC-työstöön alumiinia
Alumiinin CNC-työstö on kypsä ja luotettava valmistusprosessi. Alumiinin alhainen tiheys, luonnollinen korroosionkestävyys ja erinomainen työstettävyys tekevät siitä vakiomateriaalin autojen, elektroniikan, hydrauliikan, maatalous- ja lääketieteellisten laitteiden tarkkuuskomponenteille. Toleranssit /-0,01 mm asti ja pinnan viimeistely Ra 0,8 um ovat täysin realistisia, ja paras toimittaja auttaa sinua valitsemaan oikean seos- ja prosessiyhdistelmän sovellukseesi.
Suurempia määriä varten painevalun ja CNC-viimeistelyn koneistuksen yhdistäminen tarjoaa alhaisimmat kokonaiskustannukset mittatarkkuutta menettämättä. Tärkeintä on valita valmistuskumppani, joka ohjaa sekä valu- että koneistusvaiheita sisäisesti, mikä antaa sinulle yhden vastuun. Oikean toimittajan avulla CNC-koneistetut alumiiniosat saapuvat oikeaan toleranssiin, ajallaan ja kustannuksilla, jotka kuvastavat todellista valmistusta.