 KIELI

Kotiin / Uutiset / Teollisuusuutiset / Alumiinin CNC-jyrsintä: täydellinen opas prosessiin, toleransseihin ja toimittajan valintaan
Alumiinin CNC-jyrsintä on vähentävä valmistusprosessi, jossa käytetään tietokoneohjattuja pyöriviä jyrsimiä materiaalin poistamiseen alumiinityökappaleista. Se tarjoaa korkean mittatarkkuuden ja erinomaisen pinnanlaadun, ja se on vakioviimeistelyvaihe alumiinivaluille, jotka tarvitsevat koneistettuja pintoja, porauksia ja asennuskierteitä.
Jos hankit räätälöityjä alumiiniosia, päätös ei koske pelkästään jyrsintää. Tehokkain reitti alkaa valuprosessilla, jossa luodaan lähes verkkomuoto, jota seuraa CNC-jyrsintä tarkkojen ominaisuuksien saamiseksi. Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd.:ssä yhdistämme alumiinin painevalun ja CNC-työstön yhdessä tuotantoketjussa vähentääksemme ulkoistamista ja toimittaaksemme valmiita osia nopeammin.
Tämä opas antaa sinulle suoran katsauksen alumiinin CNC-jyrsintään, mitä toleransseja voit odottaa, mitkä alumiiniseokset on helpoin työstää ja miten projektisi pidetään taloudellisena.
Mikä on alumiinin CNC-jyrsintä?
CNC-jyrsintä on joustava koneistustoiminto. Toisin kuin sorvaus, joka pyörittää työkappaletta kiinteää työkalua vasten, jyrsintä pyörittää leikkuutyökalua ja liikuttaa sitä useita akseleita pitkin. Alumiinisille osille tämä mahdollistaa tasaisten pintojen, rakojen, taskujen ja monimutkaisten kolmiulotteisten geometrioiden luomisen yhdessä kokoonpanossa.
Nykyaikaiset CNC-työstökeskukset luokitellaan yleensä 3-akselisiksi, 4-akselisiksi tai 5-akselisiksi koneiksi. 3-akselinen kone liikuttaa työkalua X-, Y- ja Z-suunnassa, mikä peittää useimmat litteät levyt ja monoliittiset kotelot. 4-akselinen kone lisää pyörivän pöydän sylinterimäisiä ominaisuuksia varten. 5-akselinen kone antaa täyden vapauden alileikkauksiin ja monimutkaisiin muotoihin, mitä usein vaaditaan ilmailu- ja autoteollisuuden alumiinikomponenteilta.
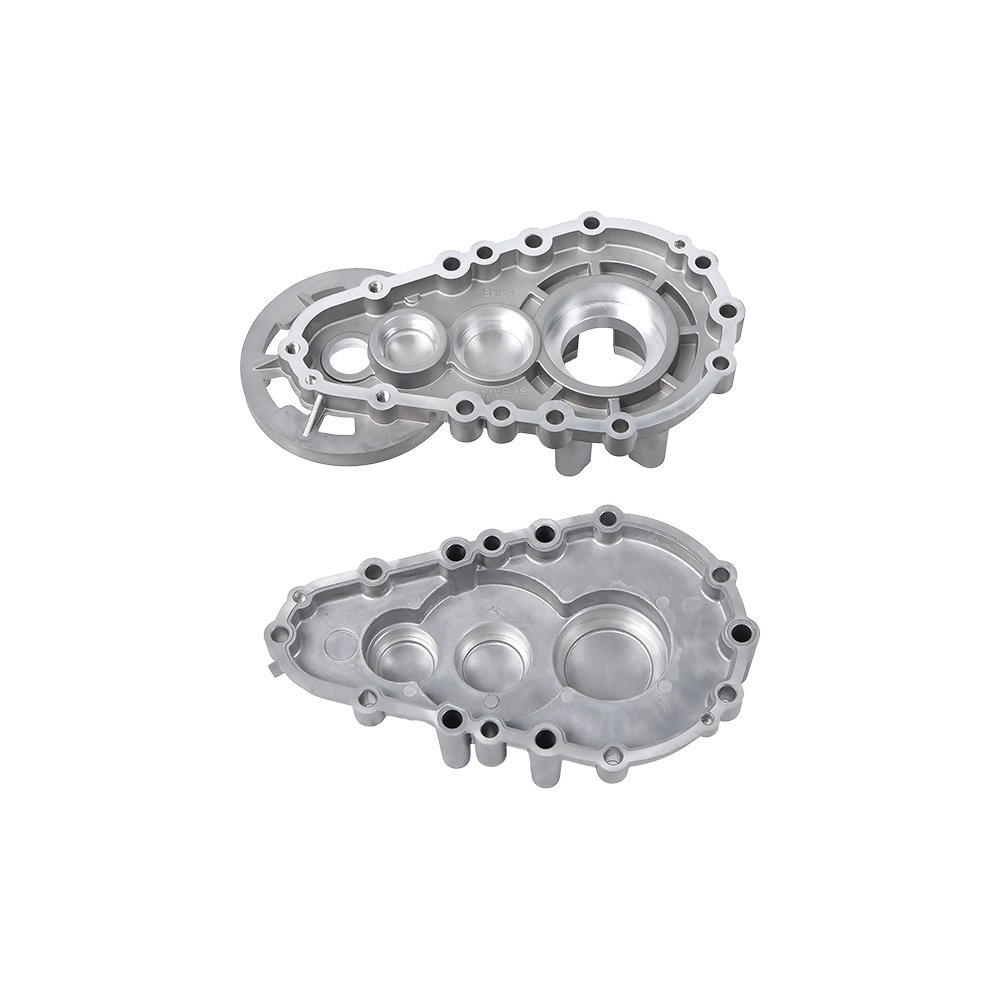
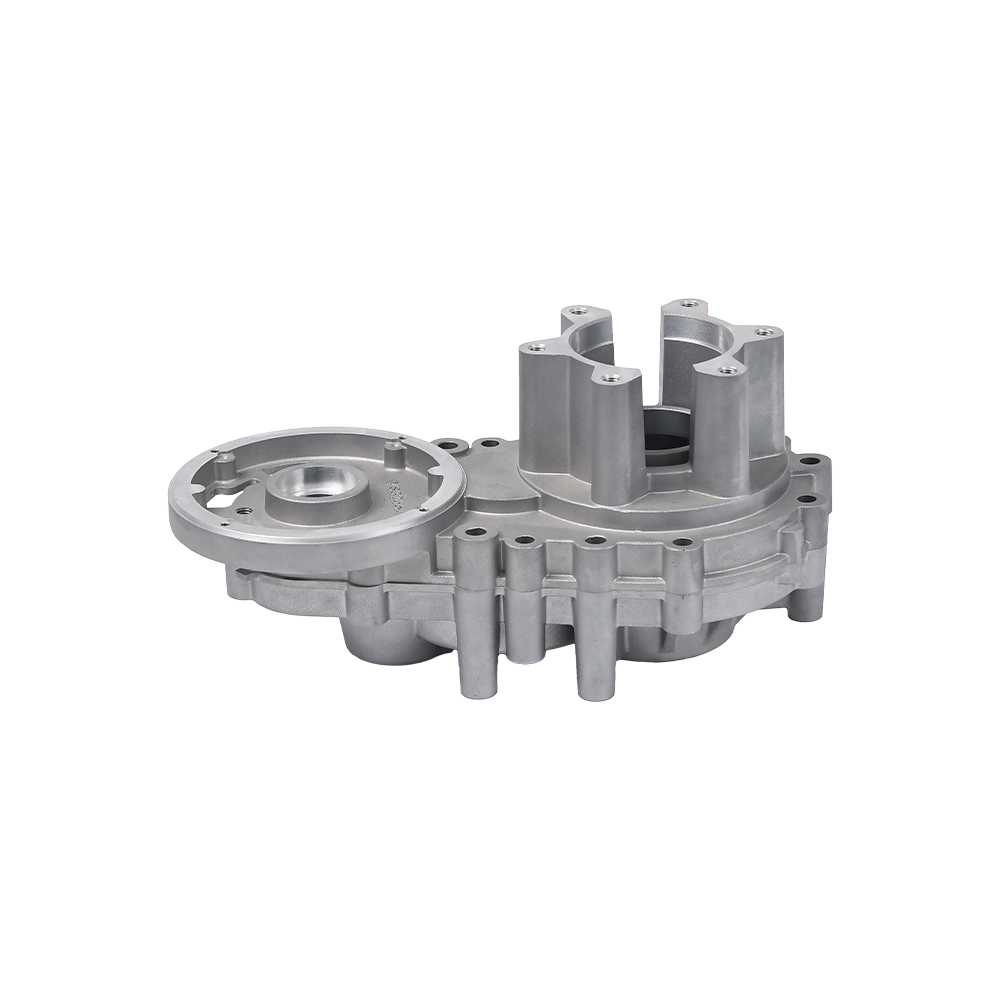
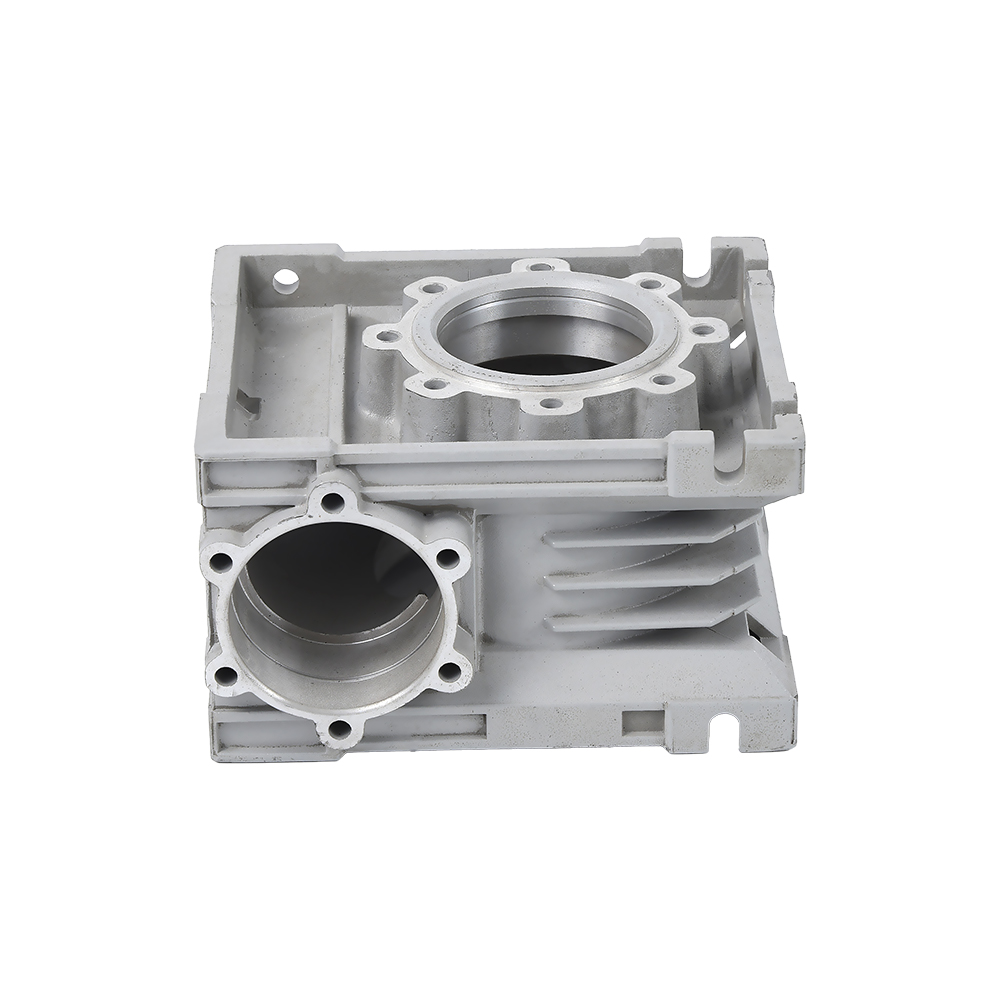
Osittain kuten painevalettu vaihteistokotelo , CNC-jyrsintää käytetään kiinnityspintojen, laakerien reikien ja pulttikuvioiden koneistamiseen valun jälkeen. Jyrsintävaihe poistaa jäljellä olevan valuvedon ja saa kaikki tärkeät pinnat lopulliseen kokoon.
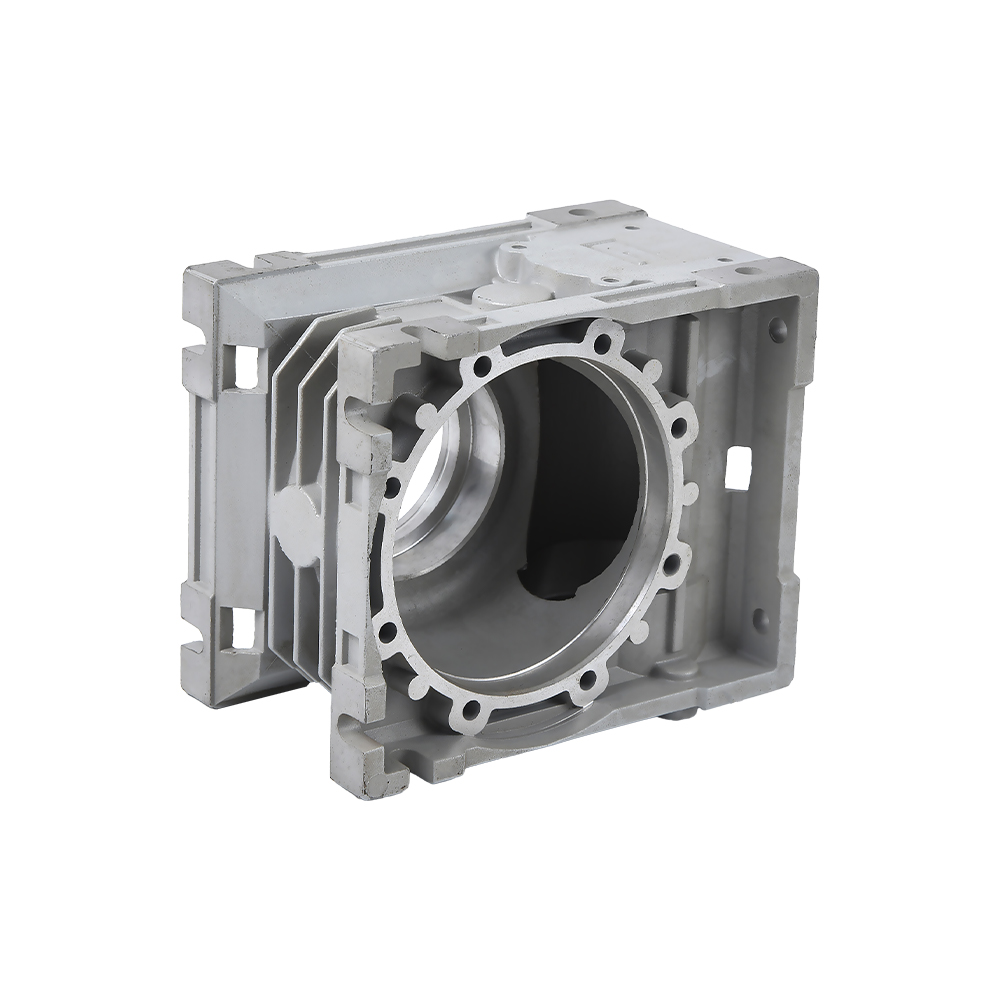 Alumiininen painevalettu vaihteistokotelo Moottoripyörän kampikammio Näytä tuote →
Tärkeät alumiinilaadut ja työstettävyys
Kaikki alumiiniseokset eivät toimi samalla tavalla jyrsimen alla. Muokatut metalliseokset, kuten 6061, tunnetaan laajalti koostumuksestaan ja hyvästä pintakäsittelystään. Valettuja seoksia, kuten A380 ja AD12, käytetään laajalti alumiinin painevalussa, mutta niiden piipitoisuus voi nopeuttaa työkalujen kulumista. Erittäin lujat seokset, kuten 7075, tarjoavat erinomaiset mekaaniset ominaisuudet, mutta niitä on vaikeampi työstää ja ne vaativat huolellisia leikkausparametreja.
Valinnolla on merkitystä, koska se vaikuttaa kiertoaikaan, työkalukustannuksiin ja osien laatuun. Alla oleva taulukko antaa käytännön vertailun yleisten koneistustietojen perusteella.
| Seos | Tärkeimmät ominaisuudet | CNC-jyrsintäkäyttäytyminen | Tyypillinen sovellus |
|---|---|---|---|
| 6061-T6 | Erinomainen työstettävyys, hyvä pinnanlaatu, kohtalainen lujuus | Nopea leikkaus, alhainen työkalun kuluminen | Rungon osat, kannet, kiinnikkeet |
| A380 / ADC12 | Painevalettu metalliseos, korkea piipitoisuus, hyvä juoksevuus | Lisää työkalujen hankausta, käytä päällystettyä kovametallia | Moottorikotelot, vaihteistot, moottorin osat |
| 7075-T6 | Erittäin korkea lujuus, alhainen korroosionkestävyys | Vaikeampi leikata, käytä teräviä työkaluja ja jäykkiä asetuksia | Ilmailu, korkean jännityksen komponentit |
| 5052 | Hyvä korroosionkestävyys, hitsattava | Hyvä työstettävyys, hieman pehmeämpi kuin 6061 | Paneelit, polttoainesäiliöt, yleiset levyosat |
Yleinen ongelma alumiinivalussa on kovien sulkeumien tai korkean piifaasin esiintyminen. Kun jyrsit tällaisia osia, sinun on valittava leikkuri, jolla on oikea geometria ja pinnoite, joka kestää hankausta kulumista. Omassa konepajassamme säädämme jokaisen metalliseoksen syöttöarvoja ja karan kierroslukuja siten, että työkalun käyttöikä pysyy ennakoitavissa.
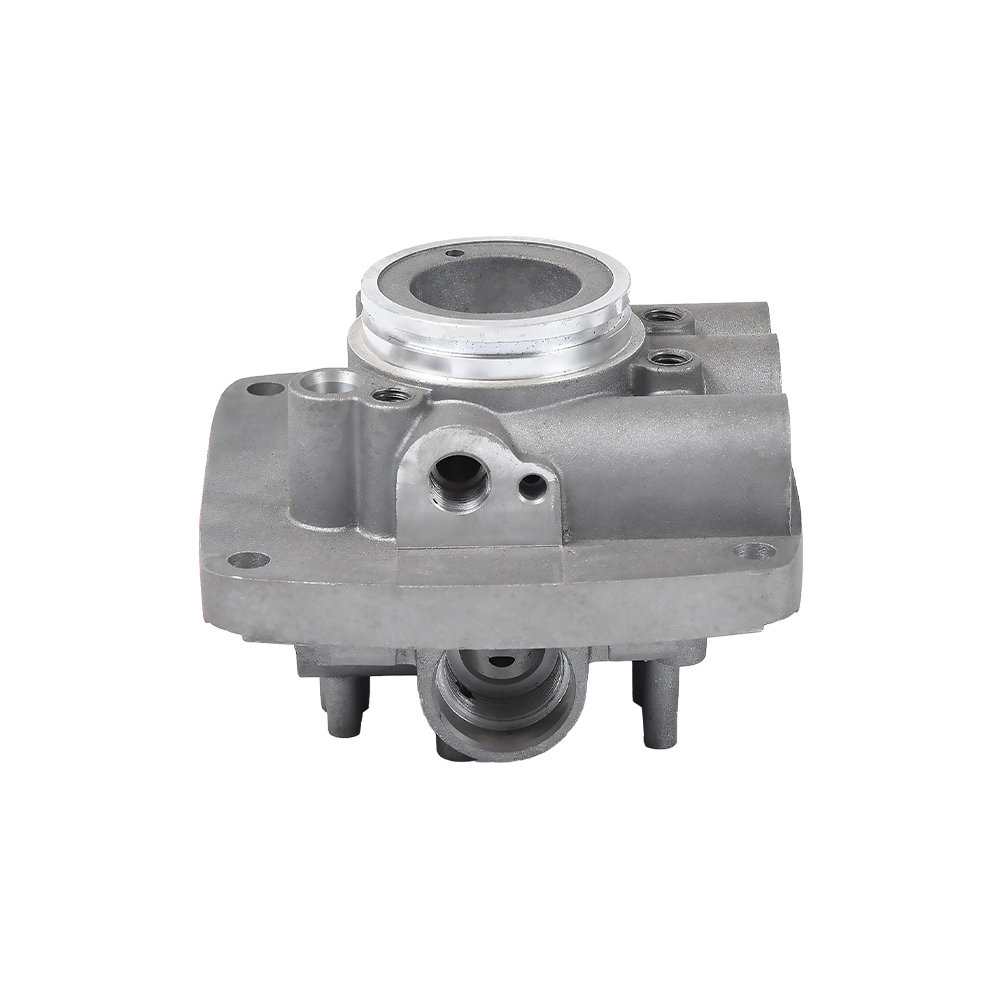
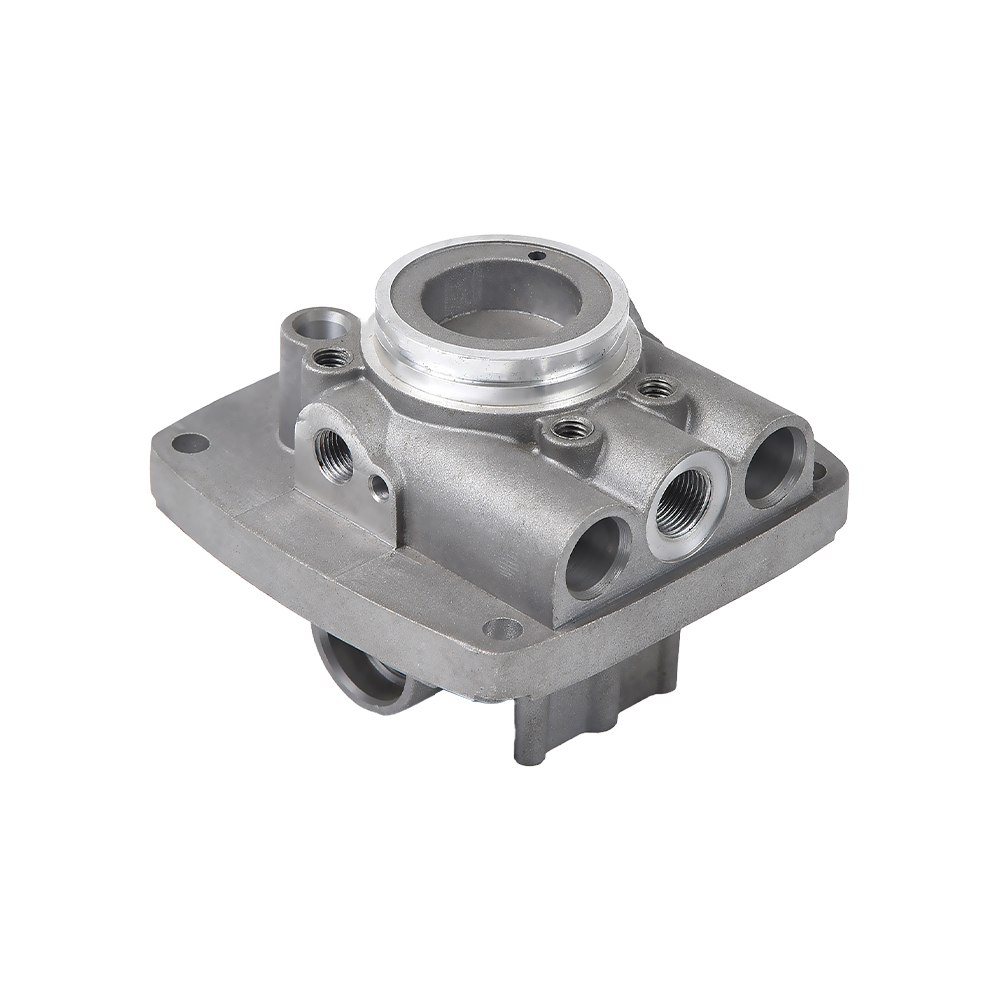 Hydraulinen painevaluventtiili alumiinista Alumiininen painevalettu moottoripyörän vaihteistokotelo Näytä tuote →
Kuinka CNC-jyrsintä viimeistelee painevaletut alumiinikomponentit
Alumiinin painevalu tuottaa lähes verkon muotoja, joissa on monimutkaiset sisäiset ontelot. Prosessi on erittäin tehokas volyymituotannossa, mutta pelkkä valu ei tuota tiukempia toleransseja tai hienoja pintakuvioita. CNC-jyrsintä sulkee tämän raon.
Kun vaihteiston kotelo, venttiilirunko tai moottorin suojuslevy poistuu painevaletusta koneesta, sen jokaisella koneistetulla pinnalla on noin 0,3 mm - 1,0 mm varaa. CNC-jyrsintä poistaa tämän lisäyksen vaadittujen toiminnallisten mittojen saavuttamiseksi. Tyypillinen jyrsintäoperaatio alumiinivalulla voi sisältää sijaintitoleranssin plus tai miinus 0,02 mm ja pinnan karheus Ra 0,8 mikrometriä hyvissä olosuhteissa.
Esimerkkejä tyypillisistä koneistusominaisuuksista
- Koneistetut pultinreiät rakennekokoonpanoa varten
- Litteät asennuspinnat tiivisteisiin ja tiivisteisiin
- Laakeripultit, jotka vaativat samankeskisyyttä
- Kierreliitännät hydrauliventtiileille
Tämä yhdistetty lähestymistapa lyhentää läpimenoaikaa, koska osia ei tarvitse lähettää ulkopuoliseen koneistuspajaan. Se parantaa myös laadunvalvontaa, koska sama tuotantotiimi voi tarkastaa valun ja valmiin osan jokaisessa siirrossa.
Jos haluat syvemmän ymmärryksen casting-puolelta, voit lukea artikkelimme aiheesta alumiinin painevalu .
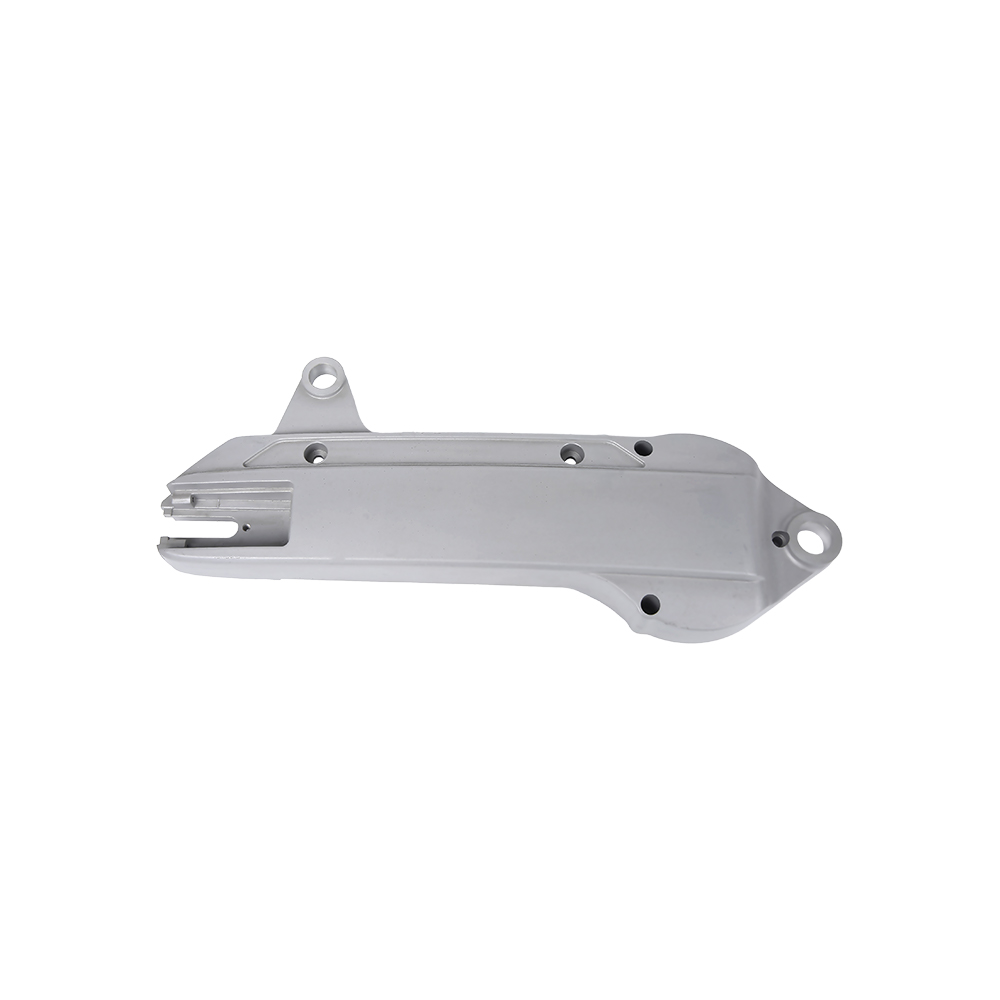
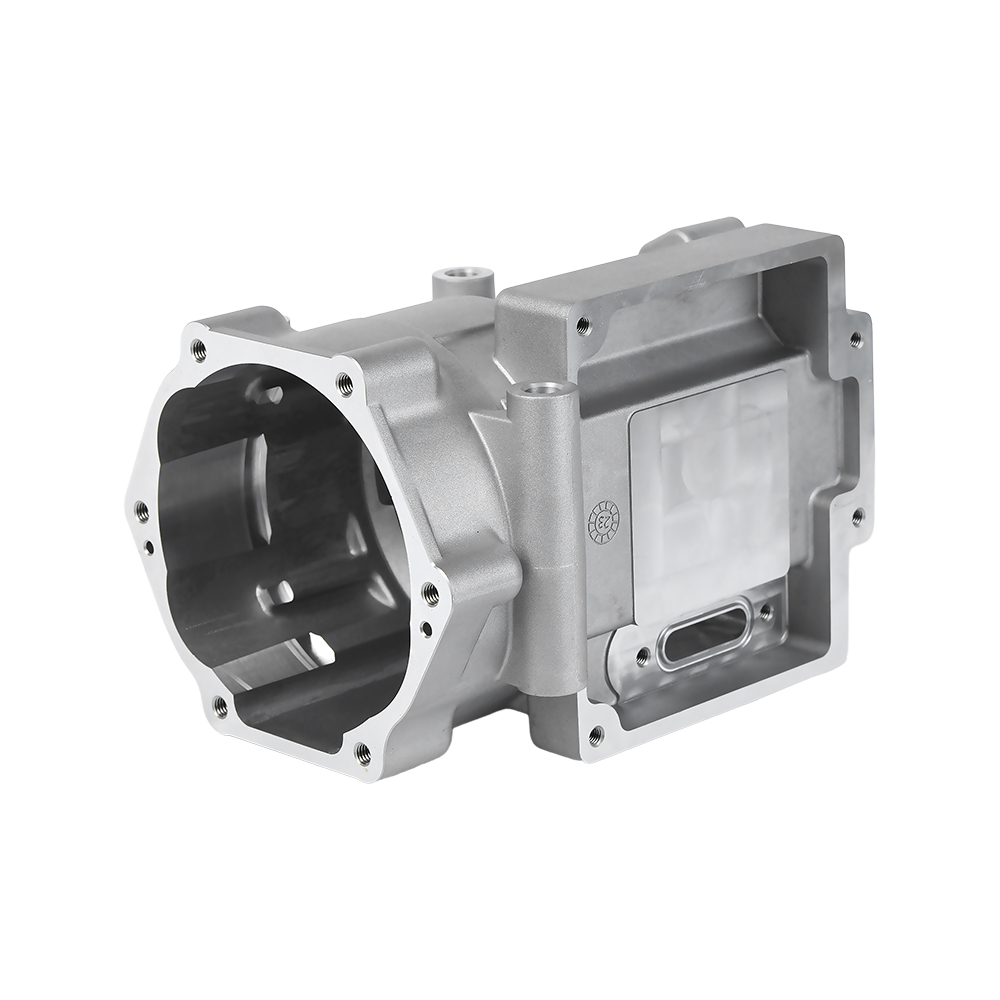 Korkean tarkkuuden korkeapainealumiinipainevaluauton osat Moottoripyörän kampikammio Näytä tuote →
Toleranssit, pinnan viimeistely ja laaduntarkastus
Tietyn toleranssin pyyntö on yksi ensimmäisistä kysymyksistä, jotka ostaja lähettää koneistustoimittajalle. Alumiinin CNC-jyrsinnässä vastaus riippuu osan koosta, geometriasta ja seoksesta. Vakiokäytännössä tuotantokoneistetut alumiiniosat voidaan pitää alla esitetyillä alueilla.
| Ominaisuus | Tyypillinen toleranssi | Huomautuksia |
|---|---|---|
| Lineaariset mitat | plus tai miinus 0,05 mm | Normaali jyrsintätarkkuus |
| Reikien asennot | plus tai miinus 0,02 mm | Vaatii CMM-tarkastuksen |
| Poran halkaisijat | plus tai miinus 0,01 mm | Kalvaus tai poraus suositellaan |
| Pintakäsittely | Ra 0,8-1,6 mikrometriä | Riippuu syötöstä ja leikkurin geometriasta |
Laaduntarkastus ei rajoitu loppumittauksiin. Luotettavassa tehtaassa koneistaja tarkastaa kalibroiduilla instrumenteilla ensimmäisen tuotteen, prosessin aikana olevat mitat ja lopullisen erän. Yleinen käytäntö on käyttää koordinaattimittauskonetta tai CMM:ää kriittisten reikien ja pintojen sijainnin tarkistamiseen. Tehtaallamme jokainen tuotantoajo dokumentoidaan näytetarkastusraportilla.
Pintakäsittely on myös toiminnallinen vaatimus. Liukupinnoille Ra 0,8 - 1,6 mikrometrin viimeistely on yleinen. Kosmeettisia osia varten saatat tarvita kiillotettua tai eloksoitua pintaa, mikä muuttaa jyrsintästrategiaa, koska haluat hienon leikkauksen ennen viimeistelykäsittelyä.
Kustannustekijät ja kuinka alumiinin CNC-jyrsintä pidetään taloudellisena
CNC-jyrsintäkustannuksia ohjaavat koneistusaika, työkalut, materiaalinkäsittely ja asennus. Alumiini on yleensä helppo leikata, joten suurin kustannus on usein asennusten määrä ja osan monimutkaisuus.
- Pienet erät: CNC-jyrsintä on joustavaa eikä vaadi kalliita kiinnikkeitä, joita on vaikea vaihtaa. Se on taloudellinen prototyyppi- ja keskimääräisiin töihin.
- Suuret erät: Jos samaa osaa valmistetaan suuria määriä, voit lyhentää koneistusaikaa käyttämällä erityisiä kiinnikkeitä ja optimoituja työkaluratoja. Täällä painevalu ja jyrsintä todella loistavat.
- Toleranssivaatimukset: Tiukat toleranssit pidentävät tarkastusaikaa ja torjuvat riskin. Löysimmän edelleen toimivan toleranssin määrittäminen säästää rahaa.
Toinen tärkeä tekijä on materiaalikustannukset. Alumiiniromu voidaan kierrättää, mutta valuosien osalta valuprosessi itsessään on jo taloudellisin tapa luoda lähes verkkomuoto. Jyrsintävaiheessa tarvitsee vain poistaa työstövara, joten hyvin suunniteltu valu pitää hukkamäärän vähäisenä.
Jos olet suunnitteluvaiheessa, pidä mielessä nämä käytännön asiat: jätä vähintään 0,5 mm massaa lopputyöstöä vaativille pinnoille, vältä teräviä sisäkulmia ja käytä vakioreikäkokoja. Nämä päätökset vähentävät työkalukustannuksia ja koneistusaikaa.
Tiettyä tarjousta varten voit ota yhteyttä suunnittelutiimiimme piirustusten tai 3D-mallien kanssa.
Kuinka valita alumiininen CNC-jyrsintäkumppani
Koneistuskumppanin valinta on enemmän kuin alhaisin hinta. Oikea toimittaja voi auttaa ratkaisemaan ongelmia suunnittelun aikana, välttämään koneistusvirheet ja pitämään toimitusaikataulun.
Olemme Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd.:ssä toimineet mekaanisen valmistuskumppanina vuodesta 2010. Tehtaallamme on noin RMB 10 miljoonaa käyttöomaisuutta ja vuotuinen tuotannon arvo 30 miljoonaa RMB , jossa on laitteet, jotka kattavat painevalua, CNC:tä ja älykkäitä työstösoluja. Tämän mittakaavan avulla voimme ottaa keskikokoisia tuotantoajoja samalla, kun kiinnitämme jokaiseen tilaukseen suoraan huomiota.
Mitä kysyä ennen tilauksen tekemistä
- Mitä CNC-koneita sinulla on? Onko sinulla 4- tai 5-akselinen ominaisuus?
- Voitko valaa ja koneistaa yhdessä tehtaassa?
- Miten hallitset toleranssia ja pinnan laatua?
- Mikä on tyypillinen pilottitilauksen toimitusaikasi?
- Voitko toimittaa näytteen tai ensimmäisen artikkelin tarkastusraportin?
Toimittaja, joka vastaa näihin kysymyksiin selkeästi, tuottaa todennäköisemmin johdonmukaisen tuloksen. Hyvä viestintä on myös ratkaisevan tärkeää: toimittajan tulee pystyä selittämään, miksi tietty toleranssi on kallis ja kuinka parantaa suunnittelua alentaakseen kustannuksia.
Usein kysytyt kysymykset
Mitä toleranssia alumiinin CNC-jyrsinnällä voidaan saavuttaa?
Normaaleissa tuotantoolosuhteissa alumiiniosien työstötoleranssit ovat plus tai miinus 0,01 mm - 0,05 mm. Erittäin tarkkoja porauksia varten voit käyttää kalvausta ja porausta saavuttaaksesi plus tai miinus 0,01 mm tai enemmän.
Sopiiko CNC-jyrsintä pienierätuotantoon?
Kyllä. CNC-jyrsintä on yksi taloudellisimmista menetelmistä valmistaa pieniä määriä alumiiniosia, koska se ei vaadi pysyvää työkalua. Suurin aika kuluu ohjelmointiin ja asetusten tekemiseen.
Tarvitsenko CNC-jyrsintää alumiinin painevalun jälkeen?
Yleensä kyllä, jos osasi tarvitsee tarkat kiinnityspinnat, kierrereiät tai tiukat toleranssit. Painevalu luo lähes verkon muotoja, mutta jyrsintä jalostaa kokoonpanon kannalta tärkeitä mittoja.
Kuinka voin vähentää alumiinin CNC-jyrsinnän kustannuksia?
Käytä vakioreikäkokoja, suunnittele pehmeät reunat, vältä tarpeettomia tiukkoja toleransseja ja yhdistä valu ja jyrsintä yhtenä toimenpiteenä. Tämä vähentää materiaalihukkaa ja työkalukuluja.