 KIELI

Kotiin / Uutiset / Teollisuusuutiset / Alumiinivalumuottien ostajan opas: työkaluteräs, työkalun käyttöikä, kustannukset ja viat
Alumiininen valumuotti on kallein yksittäinen päätös painevaluprojektissa. Se on karkaistu terästyökalu, joka muotoilee jokaisen valukappaleen, asettaa syklin ajan, säätelee vikojen määrää ja määrittää, kuinka paljon jälkikäsittelyä kappale tarvitsee. Muotti on paikka, jossa toleranssit syntyvät, kaasun huokoisuus voitetaan tai hävitetään ja jossa halvasta tarjouksesta voi tulla kallis todellisuus. Ostajille ja insinööreille, jotka arvioivat alumiinin painevalutoimittajia, muotti ansaitsee enemmän huomiota kuin puristimen koko, metalliseoksen hinta tai jopa osan paino.
Tässä oppaassa keskitymme nimenomaan suulakkeeseen, emme yleiseen prosessiin. Löydät alumiinisuulakkeissa käytetyt teräslaadut, realistiset työkalujen käyttöikäluvut, muottitarjouksen takana olevan kustannusrakenteen, ontelon sisältä alkavat viat ja suunnittelusäännöt, jotka pitävät työkalu- ja tuotantobudjetit kurissa. Tavoitteena on tehdä seuraavasta työkalulainauksesta helpompi vertailla ja paljon vaikeampi lukea väärin.
Mikä alumiinivalumuotti oikeastaan on
Muotti ei ole vain muotti, jossa on tyhjä ontelo. Se on täydellinen työkalujärjestelmä, joka koostuu useista teräslevyistä, vaihdettavista sisäosista, liukukeeristä, ejektorin tapeista, ylivuotokaivoista, porteista ja sisäisistä jäähdytyskanavista. Kiinteä muotin puolisko on asennettu kylmäkammioisen painevalukoneen kiinteään levyyn; liikkuva puolisko on asennettu kiinnityslevyyn, joka avaa ja sulkee muotin jokaisella laukauksella. Sula alumiini tulee onteloon korkean paineen alaisena, jähmettyy muutamassa sekunnissa ja liikkuva puolisko vetäytyy poispäin, jotta ejektorijärjestelmä voi työntää valukappaleen ulos.
Alumiiniosissa lähes kaikessa tuotannossa käytetään kylmäkammioprosessia, koska sulan metallin lämpötila, noin 620-700 °C seoksesta riippuen, on liian kuuma kuumakammiokoneelle. Suulakkeen on siksi kestettävä sekä korkea ruiskutuspaine että lämpöshokki joka syklissä. Tästä syystä terästä, lämpökäsittelyä, jäähdytyssuunnittelua ja pintakäsittelyä on paljon enemmän alumiinissa kuin sinkin tai muovin ruiskutustyökaluissa.
Die komponentit voidaan ryhmitellä toimintojen mukaan. Alla oleva taulukko on käytännöllinen tarkistuslista ostajille, jotka haluavat ymmärtää, mistä he todella maksavat työkalutarjouksessa.
| Komponentti | Toiminto | Vaihdettu / huollettu |
|---|---|---|
| Die levyt | Pidä kiinni onteloista ja ohjaa liikkuvaa puoliskoa | Työkalun huollon tai kolarivaurion jälkeen |
| Ontelo-insertit | Koneistetut teräslohkot, jotka muodostavat valupinnan | Kun lämpötarkastus tai eroosio ylittää vetorajat |
| Liukumäet ja nostimet | Luo sivureikiä, alaleikkauksia ja monimutkaisia vapautuskulmia | Kuluvat osat, tarkastettu määräaikaishuollon yhteydessä |
| Ejektorin tapit | Työnnä jähmettynyt valu ulos liikkuvasta puoliskosta | Rutiininomaisesti vaihdettu useiden tuhansien laukausten jälkeen |
| Juokseja, portti, ylivuotokaivot | Ohjaa sula metalli onteloon ja pidätä kylmä tai likainen materiaali | Muokattu näytteenoton aikana, jos ilmaantuu virtausongelmia |
| Jäähdytyskanavat | Poista lämpöä suulakkeesta hallitusti | Puhdistettu ja virtaustestattu työkalujen huollossa |
Jos olet uusi laajemmassa valmistusmenetelmässä, se auttaa ensin ymmärtämään alumiinin painevaluprosessi ja palaa sitten työkalujen yksityiskohtiin. Käytännössä suulake on osa prosessia, joka erottaa vakaan, toistettavan tuotantoajon jokaisessa auditoinnissa yllätyksiä aiheuttavasta ajosta.
Die hallitsee casting-laatua enemmän kuin lehdistö
Monet ostokeskustelut keskittyvät puristimen vetoisuuteen, ruiskutusnopeuteen ja laukauksen painoon. Näillä parametreilla on merkitystä, mutta niitä säädetään suulakkeen ympärillä. Suulake ratkaisee kuinka hyvin metalli täyttää ontelon, kuinka nopeasti se jäähtyy, missä viimeinen materiaali jähmettyy ja onko kaasulla pakotietä. Edes upouusi 900 tonnin puristin ei voi tuottaa ääntä huonosti suunnitellusta muotista.
Kolmella muottiohjatulla tekijällä on suurin vaikutus laatuun:
- Täyttökuvio. Portin asento ja kanavan geometria ohjaavat sulan alumiinin kulkeutumista ontelon läpi. Tasaisesti täyttyvä suulake työntää ilmaa metallin edellä ylivuotoaukoihin; epätasaisesti täyttyvä suulake aiheuttaa kylmäsulkeutumisia, häiriötä ja loukkuun jäävää kaasua.
- Jäähdytysnopeus. Muotin sisällä olevat vesiviivat määräävät, missä valukappale jähmettyy ensin. Suunnatun jähmettymisen tulee pakottaa viimeinen nestemäinen metalli ylivuotoalueille tai nousuputkiin, ei osan seinän sisään. Jos jäähdytysasettelu on väärä, kutistumishuokoisuus näkyy samassa paikassa jokaisessa otoksessa.
- Die pinnan kunto. Hyvin viimeistelty, oikein irrotettu onkalo tuottaa valukappaleita, joiden pintarakenne on tasainen ja joilla on vähemmän tarttumisongelmia. Kun muotin pinta alkaa kuumenemaan tai kulumaan, valupinnan laatu huononee ennen kuin vika tulee näkyviin yksinkertaisilla mittatarkastuksilla.
Tuotantoympäristössä suulake ohjaa myös toistettavuutta. Dokumentoidun prosessiikkunan alla ajettavan vakaan muotin tulisi tuottaa samat mitat ja sama pintakäsittely tuhansissa laukauksissa. Kun asiakas näkee toimitetuissa osissa mittapoikkeaman, ensimmäisen kysymyksen tulee aina koskea muotin kuntoa, ei alumiiniseosta. NADCA-vikojen luokittelujärjestelmä on laajalti käytetty teollinen lähtökohta saadakseen hyödyllistä tietoa vikaluokista ja niiden merkityksestä myymälässä.
Teräslaadut ja alumiinisuulakkeiden arvioitu käyttöikä
Teräslaatu on ensimmäinen asia, joka on tarkistettava, kun verrataan kahta saman osan muotin hintaa. Kaksi toimittajaa voi tarjota samanlaisen muottihinnan, mutta toinen voi käyttää tavallista H13-tyhjiökarkaistua terästä, kun taas toinen käyttää kalliimpaa premium-laatua, jolla on parempi lämpöväsymiskestävyys. Muotin hinta on sama vain ensimmäiseen lämpötarkastukseen asti.
| Teräslaatu | Al-muovien yleinen kovuus | Al-valujen odotettu käyttöikä | Soveltuu parhaiten |
|---|---|---|---|
| H13 | 46-52 HRC | 100 000-150 000 laukausta | Tuotantostandardi useimmille alumiinivaluille |
| H11 | 44-52 HRC | 80 000–120 000 laukausta | Monimutkaiset ytimet, syvät rivat, vaikeat poistogeometriat |
| Premium H13 / ESR-luokka | 48-54 HRC | 150 000-200 000 laukausta | Pitkäkestoiset autonosat ja erittäin kestävät osat |
Valettava metalliseos muuttaa myös kuomun käyttöikää. Alumiini on sarjan keskellä. Sinkkilejeeringit valetaan alhaisemmissa lämpötiloissa ja aiheuttavat paljon vähemmän lämpöväsymistä; magnesium- ja kuparipohjaiset seokset hyökkäävät suulakkeen pintaa aggressiivisemmin. Alla oleva taulukko antaa realistisen vertailun.
| Seosperhe | Tyypillinen sulamislämpötila | Tyypillistä kuolinelämää | Pääasiallinen syy muotin kulumiseen |
|---|---|---|---|
| Sinkkiseokset | 380-450 °C | 500 000 laukausta | Hankaavaa kulumista, alhainen lämpöshokki |
| Alumiiniseokset | 620–700°C | 100 000-200 000 laukausta | Lämpöväsyminen ja juottaminen |
| Magnesiumlejeeringit | 620-680 °C | 80 000–120 000 laukausta | Korkeampi kemiallinen hyökkäys teräkseen |
| Kupari/messinkilejeeringit | 900-1000°C | 20 000-50 000 laukausta | Vakava lämpöhalkeilu ja eroosio |
Yllä olevat muotin käyttöiän luvut edellyttävät kohtuullista huoltoa: hallittu muotin lämpötila, säännöllinen puhdistus, halkeamien tarkastus ja satunnaiset jännityksenpoistotoimenpiteet raskaasti kuormitetuissa työkaluissa. Ilman huoltoa jopa ensiluokkainen terässuulake rikkoutuu aikaisin. Älä käsittele meistin käyttöikää teräksen kiinteänä ominaisuutena; se on seurausta teräksestä, työkalujen suunnittelusta, prosessin ohjauksesta ja huollosta yhdessä.
Mikä ohjaa alumiinivalustangon hintaa
Muottitarjous ei ole vain onkalon koneistuksen hinta. Teräslohko on pieni osa kokonaiskustannuksista. Oikea raha menee suunnitteluun, elektrodien valmistukseen, CNC-ohjelmointiin, kiillotukseen, kokoonpanoon ja koekuvauksiin. Jos toimittaja ilmoittaa erittäin alhaisen myyntihinnan, kysy, mikä on poissuljettua, sen sijaan, että juhliisi sopimusta.
Yksinkertaistettu kustannusten jakautuminen tyypilliselle alumiinipainevalumuotille näyttää tältä:
- Suunnittelu ja muottivirtaussimulaatio: 5-10 % työkalun hinnasta. Tämä hinta kannattaa suojata, koska se estää kalliita korjauksia myöhemmin.
- Teräs ja lämpökäsittely: 12-18 %. Sisältää alipainekarkaisun, karkaisun ja stressinpoiston.
- CNC-työstö ja EDM: 40-50 %. Tämä on muottien valmistustyön ydin.
- Asennus, kiillotus ja kokoaminen: 15-20 %. Sisältää määritellyn pinnan ja irrotusjärjestelmän vasteen saavuttamisen.
- Koekuvaukset ja näytteenotto: 3-5 %. Käytetään mittojen, pinnan laadun ja prosessiparametrien vahvistamiseen ennen tuotannon julkaisua.
Suurin strateginen päätös on onteloiden määrä. Yksionteloinen suulake on halvempi, yksinkertaisempi ja helpompi muokata. Monionteloinen muotti tuottaa useita osia yhdessä konesyklissä ja alentaa osakohtaisia kustannuksia, mutta se moninkertaistaa työkaluriskin. Jos jossakin ontelossa on pieni mittapoikkeama, koko tuotantoajo on keskeytettävä, kun kyseistä onteloa korjataan.
| Ontelon numero | Suhteellinen kuollakustannus | Osat per sykli | Sopivin volyymi |
|---|---|---|---|
| 1 onkalo | 1,0x | 1 | Prototyyppi, erittäin pieni määrä, monimutkainen geometria |
| 2 onteloa | 1,6-1,8x | 2 | Vuosittaiset volyymit kymmenistä tuhansista ylöspäin |
| 4 onteloa | 2,5–3,0x | 4 | Suuri määrä auto- ja kodinkoneosia |
| 8 onteloa | 4,5-5,5x | 8 | Vakaat, erittäin suuren volyymin ohjelmat luotettavilla ennusteilla |
Monet kokeneet ostajat aloittavat yksi- tai kaksionteloisella työkalulla, validoivat prosessin ja lisäävät sitten lisää onteloita tai rakentavat toisen muotin. Tämä lähestymistapa vähentää suunnitteluvirheen taloudellista altistumista, mutta mahdollistaa silti suuren tuotantomäärän nousupolun.
Paineeseen liittyvät valuvirheet ja niiden ehkäisy
Useimmat painevaluvirheet on nimetty sen mukaan, mitä tarkastaja näkee valmiissa kappaleessa, mutta monet niistä alkavat muotin sisältä. Vioista kuolemaan -suhteen ymmärtäminen auttaa ostajia esittämään oikeita kysymyksiä näytteenoton ja PPAP-keskustelujen aikana. Alla olevassa taulukossa on yhteenveto yleisimmistä muotteihin liittyvistä vioista ja painevaluinsinöörien käyttämistä käytännön vastatoimista.
| Vika | Kuolemaan liittyvä syy | Ennaltaehkäisy |
|---|---|---|
| Kaasun huokoisuus | Huono tuuletus, pitkät virtausreitit, väärin sijoitetut ylivuotokaivot | Suunnittele portit ja tuuletusaukot uudelleen, lisää tyhjiöapu |
| Kylmä sulkeutuu | Suulakkeen lämpötila liian alhainen, metalli jäätyy ennen kuin onkalo on täynnä | Nosta muotin lämpötilaa, tasapainota täyttöaikaa, säädä portin nopeutta |
| Juotos / liimaus | Alumiini sitoutuu kemiallisesti suojaamattomaan muotin pintaan | Ontelopintojen nitraus tai PVD-pinnoitus |
| Lämmöntarkastus | Suulakkeen pinnan toistuva lämpölaajeneminen ja supistuminen | Käytä H13- tai premium-terästä, hallittua jäähdytystä, säännöllistä jännityksenpoistoa |
| Salama | Muotin taipuma, kulunut jakolinja, väärä puristusvoima | Korjaa jakolinja, säilytä levyn yhdensuuntaisuus, säädä puristimen vetoisuus |
| Poistojäljet | Riittämätön veto, liian vähän ejektorin tappeja, suuri poistovoima | Lisää vetokulmaa, lisää ejektorin tapit, kiillota ontelon pinta |
Hyvin suunniteltu muotti ei poista kaikkia vikoja yksinään. Prosessiparametrien, kuten sulamislämpötilan, ruiskutusprofiilin, ruiskutuksen ja syklin ajoituksen, on vastattava muotin rakennetta. Mutta jos meisti korjataan ja vika ilmenee edelleen jokaisessa laukauksessa, luultavasti rikotaan prosessiikkunaa, ei meistin suunnittelua.
Suunnittelusäännöt, jotka suojaavat suulaketta ja alaromua
Osasuunnittelijat käsittelevät joskus suulaketta ikään kuin se voisi toistaa minkä tahansa CAD-mallin. Se ei voi. Muotti tarvitsee vetokulmat, tasaiset seinät, pyöristetyt kulmat ja metallin virtaustilan. Jos osa rikkoo näitä sääntöjä, tuotannossa ilmenee laatuongelmia ja muotin huoltokustannukset nousevat. Hyvä uutinen on, että useimmat säännöt ovat yksinkertaisia ja mitattavissa.
| Suunnitteluominaisuus | Suositeltu alue | Syy |
|---|---|---|
| Ulkoinen vetokulma | 1-2 astetta | Mahdollistaa puhtaan poiston ilman pintavaurioita |
| Sisäinen vetokulma | 2-3 astetta | Auttaa valukappaletta vapautumaan liikkuvasta puoliskosta |
| Nimellinen seinämän paksuus | 2,5-6,0 mm | Tasapainottaa täyttö-, voima- ja jäähdytyskäyttäytymistä |
| Seinien tasaisuus | Pidä osat mahdollisimman tasaisina | Välttää kutistumishuokoisuutta ja uppoamisjälkiä |
| Rivan pohjan paksuus | 0,6-1,0x viereiseen seinään verrattuna | Jäykistää osaa luomatta paksuja osia |
| Sisäkulman säde | 1,0 mm tai suurempi, jos mahdollista | Vähentää jännityksen keskittymistä ja parantaa metallin virtausta |
Nämä ovat lähtökohtia, eivät absoluuttisia lakeja. Suuret osat, ohutseinäiset kotelot, rakennekannattimet ja painetiiviit venttiilirungot poikkeavat kukin eri suuntaan. Tavoitteena ei ole seurata pöytää sokeasti; se pakottaa suunnittelun tarkastelun kysymään, miksi tietty seinä, ripa tai säde on olemassa, ennen kuin muottiteräs leikataan.
Alumiiniseoksen valinta ja sen vaikutus työkalun kestoon ja toleransseihin
Alumiiniseos ei ratkaise vain loppuosan mekaanisia ominaisuuksia. Se vaikuttaa myös siihen, kuinka aggressiivisesti sula metalli hyökkää suuttimeen, kuinka hyvin se täyttää ohuet osat ja mitä mittatoleranssia voit odottaa. Ostajat, jotka vaihtavat metalliseoksia sen jälkeen, kun suulake on jo rakennettu, voivat yllättyä tuloksesta.
| Seos | Tärkeimmät ominaisuudet | Tyypillisiä sovelluksia |
|---|---|---|
| A380 / ADC12 | Tasapainoinen vahvuus, täyttö ja hinta | Yleiset rakenteelliset, autojen kotelot, moottorin kannattimet |
| A383 | Kestää paremmin kuumaa repeytymistä, hyvä täyttö | Ohuet kylkiluut, monimutkaiset ohutseinäiset osat |
| A360 | Parempi korroosionkestävyys, pienempi kuparipitoisuus | Paljaat osat, meri- tai syövyttävä ympäristö |
| A413 | Erinomainen juoksevuus ja painetiiviys | Venttiilirungot, painetiiviit komponentit |
| B390 | Korkea kovuus, hyvä kulutuskestävyys, kovempi koneistus | Moottorilohkot, sylinterit, kulumiskriittiset pinnat |
Suulakkeen näkökulmasta lejeeringin pii- ja kuparipitoisuus vaikuttavat juottamiseen ja eroosion käyttäytymiseen. Seokset, joissa on korkeampi piipitoisuus, kuten A383 tai B390, virtaavat hyvin, mutta voivat olla hankaavampia teräspintaan. Alhaisemman rautapitoisuuden omaavat metalliseokset voivat lisätä juottamista, minkä vuoksi pintakäsittely, kuten nitraus, määrätään usein metalliseospäätöksen yhteydessä. Oikea yhdistelmä on seos, muottipinnoite, jäähdytysjärjestely ja prosessiasetukset, ei mikään yksittäinen kohde.
Valu ja koneistus: missä meististä tulee valmis osa
Alumiininen valumuotti tuottaa lähes verkkomuodon, ei valmiin komponentin. Porausreiät on vielä työstettävä, tiivistyspinnat tarvitsevat tasaisuutta, kierteet tarvitsevat leikkausta ja kriittiset mitat vaativat tiukemman toleranssin, jonka CNC-prosessi voi tarjota. Tästä syystä painevalutoimittajan työstökyvyllä on yhtä suuri merkitys kuin itse muotilla.
Toimittaja, joka suorittaa sekä painevalua että CNC-työstöä samassa tehtaassa, voi ohjata koko työnkulkua: muotti luo valun, CNC-kone viimeistelee sen ja lopputarkastuksessa nähdään sama osa samassa rakennuksessa. Tämä järjestely vähentää logistiikka-aikaa, välttää vaurioita kuljetuksen aikana ja pitää mittauspisteen vakaana toimintojen välillä.
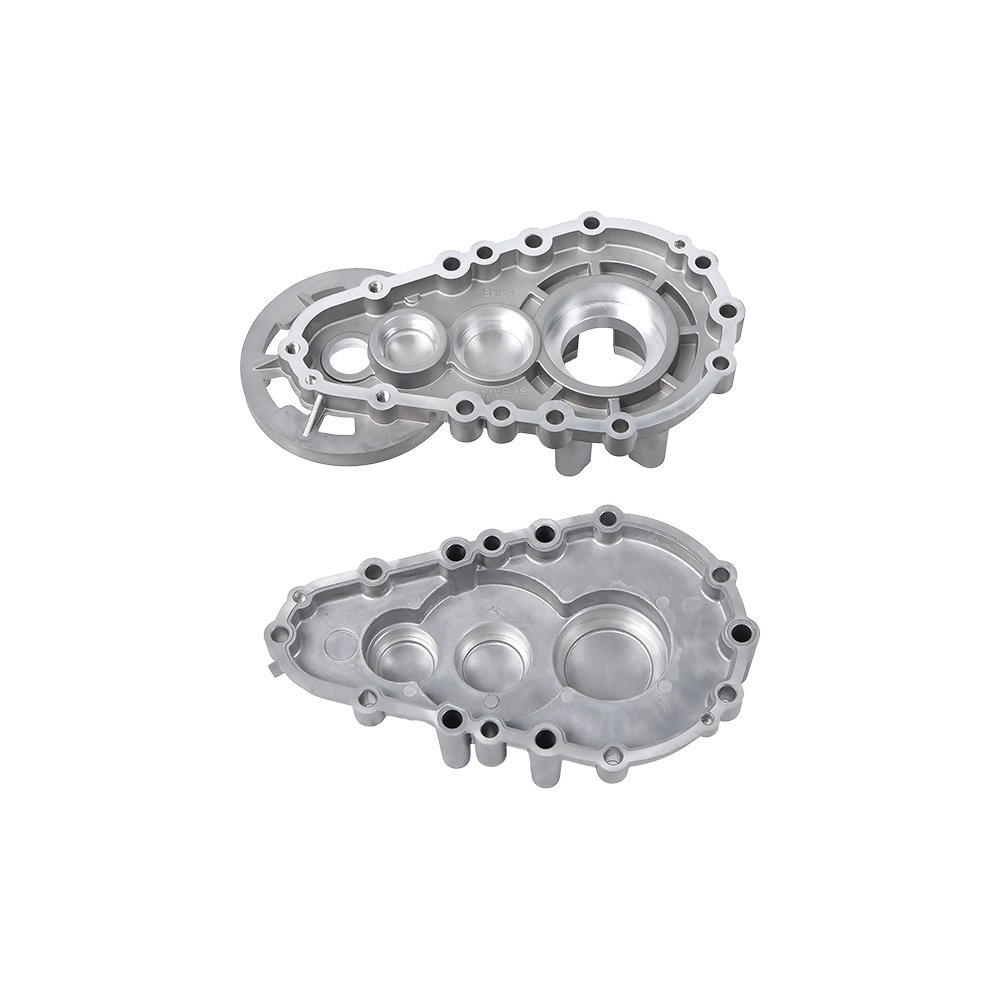
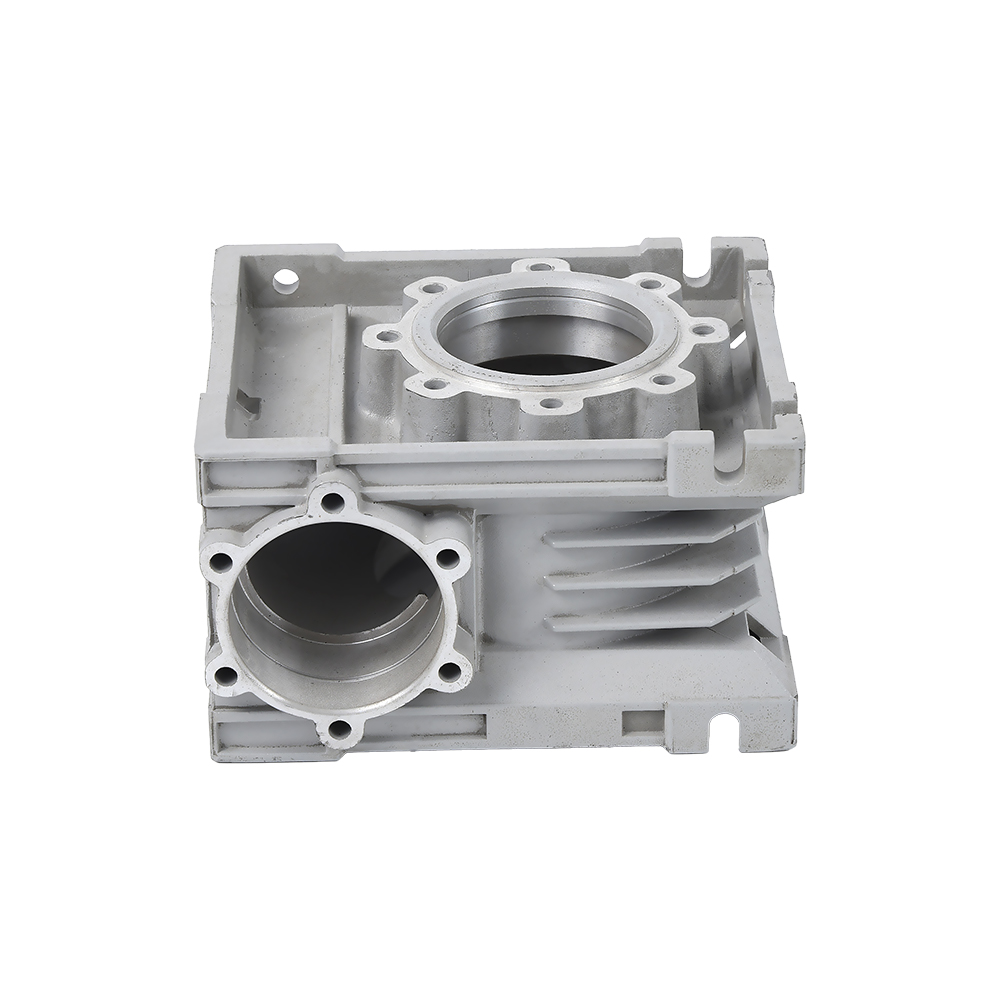
 Alumiininen painevalettu vaihteistokotelo tarkkuuskokoonpanoa varten Tämä vaihdelaatikon kotelo osoittaa, kuinka painevalu muodostaa yleisgeometrian, kun taas myöhemmässä CNC-työstössä saavutetaan tiukat toleranssit, jotka vaaditaan vaihteiston asennuksessa ja öljytiivisyksessä, mikä tekee siitä selkeän esimerkin integroidusta valu- ja koneistustyönkulusta. Näytä tuote →
Vaihteiston kotelo on tyypillinen esimerkki. Suulake muodostaa kokonaisgeometrian, laakeritaskut ja asennusulokkeet, mutta tiivistyspinnat ja laakerien reiät vaativat yleensä koneistuksen valun jälkeen. Ilman työstöä kotelo toimii edelleen raakavaluna, mutta ei täytä vaihteiston asennuksessa ja öljytiivisteessä tarvittavia toleransseja.
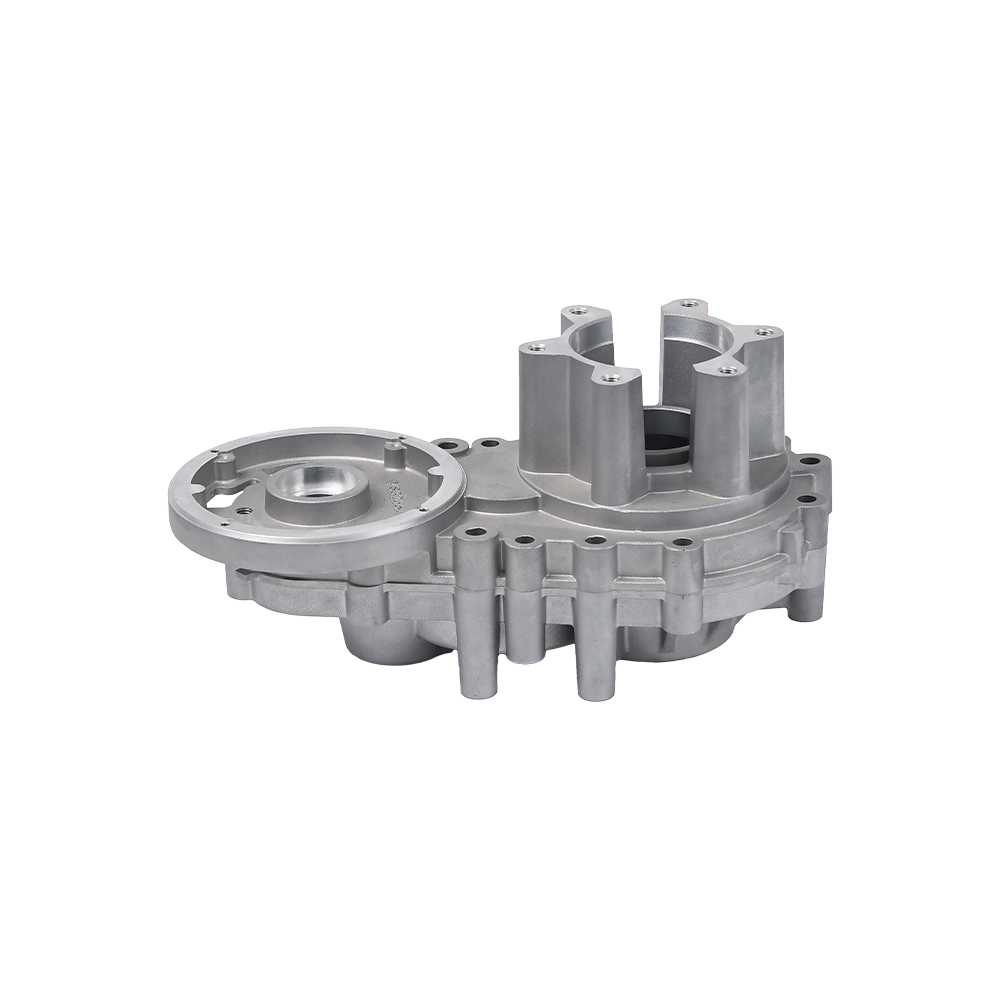
 Toissijaista koneistusta vaativat harjattomat moottorin tarvikkeet Moottorin kotelot ja päätykilvet perustuvat painevaluon ohuiden seinien ja monimutkaisten ripayksityiskohtien vuoksi, mutta vaativat tarkan koneistuksen porauksen pyöreyden ja staattorin kokoonpanon pintojen vuoksi saman logiikan mukaisesti kuin vaihteistokotelot. Näytä tuote →
Sähkömoottorin komponentit noudattavat samaa logiikkaa. Moottorikotelot, päätykilvet ja harjattomat moottorin lisävarusteet tarvitsevat tarkan porauksen pyöreyden, hyvän lämmönkestävyyden ja puhtaan pinnan staattorikokoonpanoa varten. Valumuotti tarjoaa ohuet seinät ja monimutkaiset evätyksityiskohdat; toissijainen koneistus luo lopulliset paikannusominaisuudet.
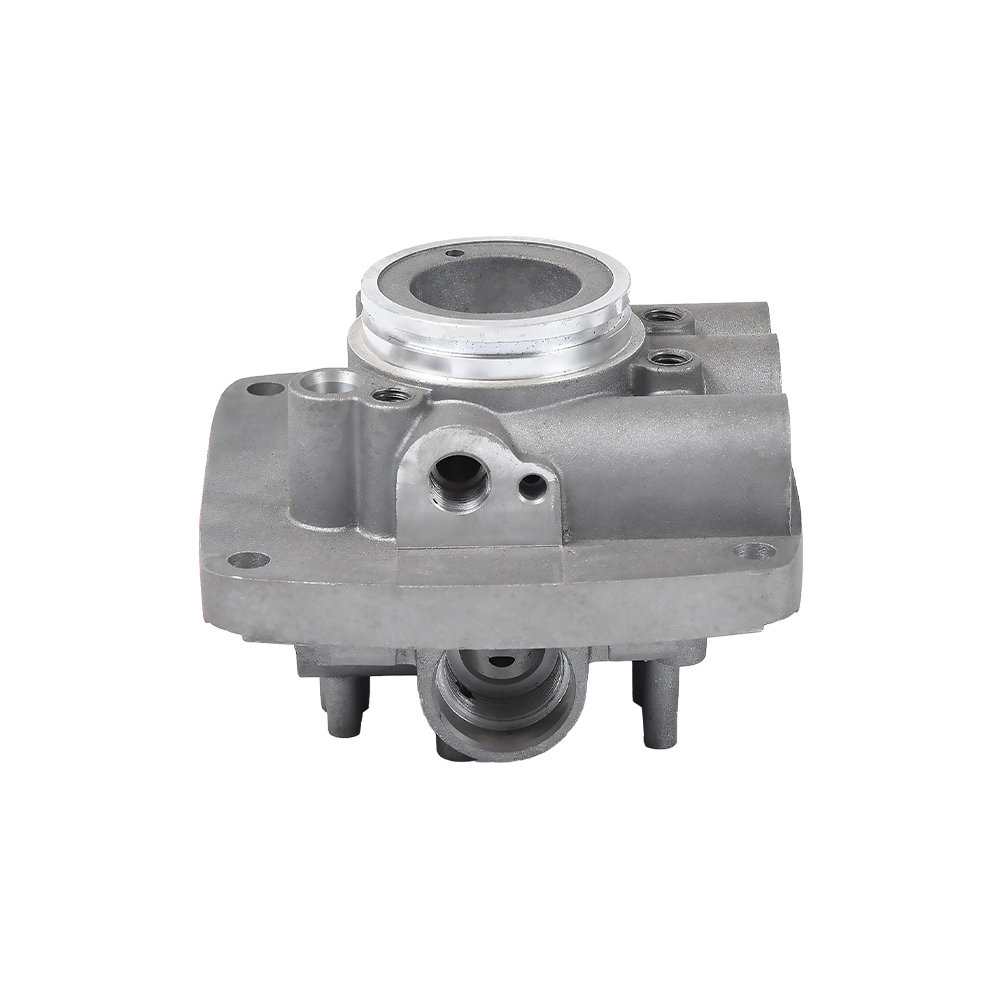
 Alumiininen painevalettu hydrauliventtiili integroidulla työstyksellä Hydrauliset venttiilirungot hyötyvät talon sisäisestä painevalusta ja CNC-työstöstä, mikä varmistaa painetiiviit seinämät ja tarkat venttiilin reiät, portin kierteet ja tiivistyspinnat samalla, kun ne mahdollistavat nopeamman mittapalautteen muottipesään. Näytä tuote →
Hydrauliset venttiilirungot hyötyvät integroidusta valusta ja työstöstä eri syystä. Suulake varmistaa painetiiviit seinämät ja sisäisen kulkugeometrian, kun taas CNC-työstö tuo venttiilin reiän, portin kierteet ja tiivistyspinnat lopullisiin mittoihinsa. Toimittajalla, joka pystyy tekemään molemmat itse, on lyhyempi viestintäsilmukka, kun mittapalaute osoittaa takaisin muotinonteloon.
Ostajan näkökulmasta käytännön kysymys ei ole, onko toimittajalla CNC-pajaa. Melkein kaikki tekevät. Tärkeämpi kysymys on, omistaako sama tiimi muotin, valuparametrit ja työstölaitteet. Kun kaikki kolme ovat samassa laitoksessa, ongelmat ratkaistaan niiden lähteellä sen sijaan, että niitä siirrettäisiin edestakaisin alihankkijoiden välillä.
Kysymyksiä painevalujen toimittajalta ennen työkalujen hyväksymistä
Työkalutarjouksia on helpompi verrata, kun molemmat toimittajat vastaavat samoihin teknisiin kysymyksiin. Käytä alla olevaa luetteloa lähtökohtana. Se kattaa tiedot, joita tarvitaan muotin laadun vertaamiseen, ei vain muottien hintaa.
- Mitä teräslaatua, lämpökäsittelyä ja pintapinnoitetta muotissa käytetään? Vastauksen tulisi olla täsmällinen, kuten H13-tyhjiökarkaistu plus nitridaus, ei vain "teräs".
- Suoritetaanko muottivirtaussimulaatio ennen teräksen leikkaamista? Simulaatioraportit näyttävät odotetun täyttökuvion, ilmalukot ja jähmettymiskäyttäytymisen. Pyydä nähdäksesi raportti.
- Kuinka monta onteloa sisältyy ilmoitettuun muotin hintaan? Yksionteloisen muotin hintaa ei voida verrata kaksionteloisen muotin hintaan ilman, että osakohtaista tuotantoa säädetään.
- Mikä mittatoleranssi valu kestää ennen koneistusta? Tämä paljastaa, ymmärtääkö toimittaja muotin kunnon ja mittojen poikkeaman välisen yhteyden.
- Kuinka monta koekuvaa sisältyy? Näytteenottokustannukset ja näytteiden määrä ovat osa työkalusopimusta.
- Mikä on kuomun odotettu käyttöikä ja mitä huoltoaikataulua suosittelette? Muotin käyttöikä vaikuttaa pitkän aikavälin kustannuksiin osaa kohden, ei työkalujen alkuperäiseen hintaan.
- Suorittaako sama tehdas CNC-viimeistelyn valun jälkeen? Oma valu ja koneistus vähentävät siirtoriskiä ja pitävät toleranssin omistuksen yhdessä paikassa.
- Mitkä meistikorjaukset kuuluvat tarjoustakuun piiriin ja kuinka monelle laukaukselle? Tämä estää halvan muotin muuttumasta kalliiksi ensimmäisen tuhannen osan jälkeen.
Vastaukset näihin kysymyksiin merkitsevät enemmän kuin hiottu myyntipuhe. Selkeitä, rehellisiä teknisiä vastauksia työkaluvaiheessa antava toimittaja käyttäytyy paljon todennäköisemmin samalla tavalla massatuotannossa.
Usein kysyttyjä kysymyksiä alumiinivalumuotteista
Mitä eroa on muotilla ja muotilla?
Muotti on yleinen termi ontolle muodolle, jota käytetään materiaalin muotoiluun. Muotti on erityinen painevalussa käytettävä työkalu: se toimii erittäin korkeassa ruiskutuspaineessa, siinä on liikkuvia osia, kuten liukukappaleita ja ejektoreita, ja se pyörii paljon nopeammin kuin tyypillinen hiekkamuotti. Alumiinin painevalussa sana die on oikea termi.
Kuinka monta laukausta voit saada alumiinivalumuotista?
H13-teräksellä ja asianmukaisella huollolla alumiiniosien tuotantosuulake kestää tyypillisesti 100 000 - 200 000 laukausta. Korkealaatuiset ESR-teräkset ja suojatut pintakäsittelyt voivat työntää tätä yläpäätä kohti. Suutingeometrian monimutkaisuus ja valettava metalliseos ovat kaksi suurinta muuttujaa.
Mikä teräslaji on paras alumiinipainevalumuotille?
H13 on teollisuusstandardi alumiinin tuotannossa. Se tarjoaa hyvän tasapainon kovuuden, sitkeyden ja lämmönkestävyyden välillä. H11 voidaan valita erittäin monimutkaisiin ytimiin, jotka tarvitsevat enemmän sitkeyttä, kun taas korkealuokkaisia H13 ESR -laatuja käytetään pitkäaikaisissa projekteissa, joissa korkeammat työkalukustannukset ovat perusteltuja alhaisemmilla osakustannuksilla.
Voidaanko yhdestä muotista valmistaa useita eri osia?
Ei yhdellä kiinteällä ontelolla. Muotti luo yhden ontelogeometrian, vaikka vaihdettavat lisäosat voivat mahdollistaa samanlaisten osien perheen, jotka käyttävät samaa muottipohjaa. Jokainen osan muodon muutos vaatii muutoksen ontelon geometriassa, juoksulinjan sijoittelussa tai molemmissa. Älä odota, että yksi suulake peittää täysin erilaiset osamallit.
Vähentääkö monionteloinen suutin osan kustannuksia?
Kyllä, koska samasta konesyklistä tulee useampia osia. Mutta itse suulake maksaa enemmän, asennuksesta tulee monimutkaisempi ja virhe yhdessä ontelossa voi häiritä koko työkalua. Monionteloiset muotit ovat oikea valinta, kun vuosivolyymi on suuri ja osien rakenne on vakaa.
Miksi huokoisuutta ilmenee, vaikka suulake on uusi?
Huokoisuus alumiinipainevaluissa tulee yleensä kiinni jääneestä kaasusta tai kutistumisesta jähmettymisen aikana. Suulake ohjaa tätä tuuletuksen, ylivuotosijoituksen, portin suunnittelun ja jäähdytyslinjan sijoittelun avulla. Jos muotin rakenne on oikea, mutta huokoisuutta esiintyy edelleen, prosessiparametrit voivat olla suositellun ikkunan ulkopuolella.
Tarvitsevatko painevaletut alumiiniosat aina koneistuksen valun jälkeen?
Useimmat toiminnalliset osat tekevät. Suulake muodostaa lähes verkkomuodon, mutta poraukset, tiivistyspinnat, kierteet ja tiukat toleranssit vaativat CNC-työstöä. Toimittaja, jolla on sekä painevalu- että koneistuskyky, voi pitää toleranssit saman katon alla ja vähentää kuljetus- ja käsittelyvaurioita.
Kuinka kauan alumiinivalumuotin rakentaminen kestää?
Keskikokoisen suulakkeen tyypillinen läpimenoaika on kuudesta kahteentoista viikkoa riippuen ontelon syvyydestä, objektilasien lukumäärästä ja siitä, sisältyykö muottivirtaussimulaatio. Näytteenotto- ja hyväksymisvaihe kestää vielä useita viikkoja. Jos toimittaja lupaa erittäin lyhyen toimitusajan, kysy, kuinka monta tuntia suunnittelun validointia sisältyy hintaan.
Mitä lämmöntarkistus on ja miksi sillä on merkitystä?
Lämpötarkistus on hienojen halkeamien verkosto, joka ilmestyy muotin pinnalle toistuvien lämmitys- ja jäähdytysjaksojen jälkeen. Se siirtää jälkiä valuun, lisää juottamisen riskiä ja pakottaa lopulta muotin korjauksen. Hyvä muotin jäähdytys ja asianmukainen terässpesifikaatio viivästävät lämpötarkastuksen alkamista.
Alumiininen valumuotti ei ole hyödyke, jonka ostat kerran ja unohdat. Se on tarkkuustyökalu, joka määrittää osien laadun, tuotannon vakauden ja pitkän aikavälin yksikkökustannukset. Vertaa teräslaatua, jäähdytysrakennetta, onteloiden määrää ja huoltosuunnitelmaa ennen kuin vertaat hintaa. Kun suulake on suunniteltu ja rakennettu oikein, valuprosessilla on mahdollisuus sujua kitkattomasti; kun suulaketta heikennetään säästääkseen rahaa, jokainen seuraava erä maksaa siitä.
Jos arvioit toimittajaa alumiinin painevaluprojektiin, sisällytä tarjousprosessiisi työkalujen erittely ja ota suoraan yhteyttä tiimiimme keskustellaksesi muotin suunnittelusta, joka sopii sekä osasi geometriaan että tuotantomäärään.