 KIELI

Kotiin / Uutiset / Teollisuusuutiset / Alumiiniseokset valua varten: Käytännön opas laatuihin, ominaisuuksiin ja valintaan
Piirustus laskeutuu työpöydällesi materiaalilohkon kanssa, jossa lukee vain "alumiiniseos". That single line can mean A356 for a structural bracket, A380 for a high-volume die-cast housing, or B390 for a compressor cylinder that must survive years of sliding contact. Choose the wrong grade ja the first prototypes may look flawless—then cracks appear after machining, pressure-test leaks surface in a batch of 2,000 parts, or anodized finishes come out patchy ja dark.
Tässä on suora vastaus ennen yksityiskohtia. Käytännön oletusarvot korkeapainepainevalussa ovat A380 and A383 , jossa ADC12 on samankaltaisen seoksen aasialainen nimitys. Vakiovalinnat ovat matalapaine-, painovoima- ja hiekkavalussa A356 and 356 . Jos liukukuluminen hallitsee suunnittelua – sylinterivaimentimet, kompressorin sylinterit, laakeripinnat – B390 ansaitsee arvioinnin. If corrosion resistance and cosmetic finish outweigh raw strength, 518 on testattava seos. Tämän artikkelin loppuosassa selitetään nämä johtopäätökset numeroilla, jotka voit tuoda toimittajakeskusteluun.
Kuinka valettujen alumiiniseosten nimitykset toimivat
Pohjois-Amerikassa valetut alumiiniseokset noudattavat Aluminium Associationin nelinumeroista järjestelmää desimaalipisteellä. The first digit identifies the principal alloying element, and that digit alone tells you most of what you need to know about the alloy's behavior in a mold and in service.
- 1xx.x — 99,0 % tai enemmän alumiinia, käytetään pääasiassa sähköjohtimissa ja kemiallisissa laitteissa.
- 2xx.x — kupari pääelementtinä. This family produces the highest strength of all cast aluminum alloys after heat treatment, but corrosion resistance suffers.
- 3xx.x — pii, johon on lisätty kuparia ja/tai magnesiumia. Tämä on työhevosperhe sekä painevaluon että painovoimavaloon.
- 4xx.x — Pääelementtinä pii, joka tarjoaa erinomaisen juoksevuuden ja painetiiviyden vuodon kannalta kriittisille osille.
- 5xx.x — magnesium, joka tarjoaa parhaan korroosionkestävyyden ja tasaisimman anodisoidun pinnan.
- 7xx.x — sinkki, ikääntymiskarkaistu ja korkea valulujuus, mutta vähemmän yleinen kaupallisissa valutöissä.
Mitä numerot, kirjaimet ja desimaalit todellisuudessa tarkoittavat
Toinen numero ilmaisee perusseoksen muutosta; kaksi viimeistä numeroa ilmaisevat perheessä olevan metalliseoksen. Myös desimaaliluvulla on väliä: x.x on valumuoto, x.xx on harkon muoto. Kirjainetuliite, kuten A356:ssa, tarkoittaa tiukempia epäpuhtausrajoja kuin kirjaimaton perusseos. In practice, a specification like A356-T6 is a complete instruction: alloy family 3xx.x, modified 356 composition, tighter impurities, and T6 heat treatment.
Lämpönimitykset selitetty lyhyesti
Temper kirjoitetaan lejeeringin jälkeen väliviivalla erotettuna. T6 tarkoittaa liuoslämpökäsittelyä, jota seuraa keinotekoinen vanhentaminen – lämpötila, joka on useimmiten määritelty, kun rakennevalun on kestettävä kuormitusta. T5 means the part is cooled from casting and then artificially aged, skipping the solution step, which is commonly used for die castings to avoid distortion and blistering. F tarkoittaa valmistettua, mikä on tapa, jolla useimmat painevalut toimitetaan. Nämä erot vaikuttavat suoraan myötölujuuteen: A356-T6 ulottuu karkeasti 186 MPa myötöraja , kun taas as-cast A356 istuu ympärillä 125 MPa .
Yleisimmät alumiiniseokset valuun
Metal Casting Instituten mukaan yleisimmät seokset hiekkavalussa, painovoimavalussa ja matalapainevalussa ovat 356 ja 357 , jotka sisältävät noin 6 % ja 7 % piitä. A materials-science overview published on ScienceDirect confirms the pattern, noting that A319 (Al-6Si-3Cu-1Fe-1Zn) and A356 (Al-7Si-0.25Cu-0.2Fe-0.4Mg) account for most industrial applications in gravity casting. Korkeapainepuristusvalussa metalliseoksen valintaohjeet osoittavat 3xx.x-sarjan hallitsevan, jota seuraavat 4xx.x, 5xx.x ja 2xx.x.
| Seos | Si % | Cu % | Mg % | Fe max % | UTS (MPa) | Tuotto (MPa) | Venymä % | Tyypillinen prosessi |
|---|---|---|---|---|---|---|---|---|
| A356 | 6,5–7,5 | 0.20 | 0,30–0,45 | 0.20 | 262 (T6) | 186 (T6) | 5–10 | Matalapaine / painovoima / hiekka |
| 356 | 6,5–7,5 | 0.20 | 0,30–0,45 | 0.60 | 228 (T6) | 164 (T6) | 3.5–6 | Matalapaine / painovoima / hiekka |
| 319 | 5,5–6,5 | 3,0–4,0 | 0.10 | 1.0 | 235 (T6) | 165 (T6) | 2–4 | Painovoima / hiekka |
| A380 | 7,5–9,5 | 3,0–4,0 | 0.10 | 1.3 | 324 (valittuina) | 160 (valittuina) | 3.5 | Painevalu |
| A383 / ADC12 | 9.5–11.5 | 2,0–3,0 | 0.10 | 1.3 | 310 (valittuina) | 150 (valittuina) | 3.5 | Painevalu |
| B390 | 16-18 | 4,0–5,0 | 0,45–0,65 | 1.3 | 285 (valittuina) | 240 (valittuina) | 1 | Painevalu |
| 518 | 0.35 | 0.25 | 7,5–8,5 | 1.8 | 310 (valittuina) | 190 (as-cast) | 4–7 | Painevalu |
Yllä olevat ominaisuusarvot noudattavat julkaistuja ASM International -tietoja erikseen valetuista testitankoista. Treat them as the starting point for engineering evaluation, not as a guarantee for a specific part geometry.
Kuinka valuprosessi rajoittaa metalliseoksen valintaa
The casting process is the first filter in alloy selection. Each process fills the mold differently, and the alloy has to tolerate the filling conditions.
Korkeapainevalu: nopeus ja ohuet seinät
The alumiinin painevaluprosessi injects molten metal into a hardened steel die under pressures between 10 and 175 MPa. Täyttöajat mitataan millisekunteina, joten seoksen tulee olla erittäin juoksevaa valulämpötilassa. A380 and A383 are the dominant choices because their silicon content gives the fluidity needed for thin walls and complex ribs. A356 voidaan painevalaa, mutta sen pienempi piipitoisuus vaikeuttaa ohuiden osien täyttämistä puhtaasti ja lisää painejuottamisen riskiä.
Matalapainevalu: puhdas täyte ja vähemmän huokosia
Matalapainevalu täyttää suulakkeen alla olevasta uunista työntäen sulaa ylöspäin nousuputken läpi kontrolloidussa kaasupaineessa. The flow is steady and laminar compared with high-pressure injection. Porosity levels tend to be lower, and mechanical properties are more repeatable—which is why wheels, suspension arms, and structural brackets are made this way. A356 in T6 on näiden komponenttien vakioyhdistelmä. When porosity is the main rejection reason, it is worth verifying with a supplier that matalapaineinen painevalu voi vähentää kaasun reikiä tarpeeksi täyttämään vuototestistandardisi.
Painovoima ja hiekkavalu: monipuolisuutta paksummilla osilla
Painovoiman pysyvä muottivalu käyttää yksinkertaista pohjatäyttö- tai kallistus-valugeometriaa, kun taas hiekkavalu tarjoaa laajimman muotovapauden. Molemmat prosessit ovat anteeksiantavampia alhaisemman juoksevuuden suhteen, joten A356, 356, 319 ja 357 ovat eniten käytössä. Because cooling is slower than in die casting, the microstructure is coarser, and you compensate by specifying a heat treatment rather than trying to hold tight as-cast properties.
Mitkä metalliseoksen ominaisuudet ovat tärkeitä todellisissa komponenteissa
Beyond tensile strength, a casting alloy has to survive the casting process itself and perform in the final environment. Nämä kuusi ominaisuutta ratkaisevat useimmat tosielämän valinnat.
Kuumahalkeilukestävyys
Cracks form during solidification when the alloy has a wide freezing range and insufficient feeding of liquid metal between dendrites. Copper-rich 2xx.x alloys are the worst offenders here. A356 solidifies over a narrow range, which gives it strong hot-cracking resistance and explains why it dominates structural gravity castings.
Taipumus stanssautua
Molten aluminum can react with steel die surfaces, welding itself to the tooling. Seoksessa oleva rauta lieventää tätä muodostamalla runsaasti rautaa sisältäviä metallien välisiä faaseja, jotka vähentävät kastumista. Die-casting alloys therefore specify iron up to 1.3%, while gravity-cast alloys like A356 keep iron down to 0.20% because there is no die to solder to. Jos otat painovoimavalettua metalliseosta ja yrität painevalettua sitä, odota juotosongelmia.
Painetiiviys
Hydraulisten venttiilien rungot, pumppupesät ja vaihteistokotelot edellyttävät vuototestiä. Noin 12 % piitä sisältävällä A413:lla on erinomainen painetiiviys. A356 ja A380 toimivat myös hyvin. B390, with 16–18% silicon, is less reliable for pressure-tight castings because the primary silicon particles disrupt the continuity of the matrix and can create micro-porosity networks.
Korroosionkestävyys
518 on vahvin ehdokas useimmissa ulko- tai suolavesiympäristöissä painevaluseosten joukossa 7,5–8,5 % magnesiumpitoisuutensa ansiosta. Copper-bearing alloys like A380 and 319 corrode faster in salt-laden air. A356 on keskellä ja se on hyväksyttävä useimpiin koneisiin ja autoihin, jos pintasuojaus on asianmukainen.
Koneistettavuus
A380 ja 319 työstävät hyvin, tuottavat lyhyitä katkenneita lastuja ja antavat hyvän työkalun käyttöiän suurilla leikkausnopeuksilla. The high magnesium content of 518 produces stringy chips that can tangle around tooling, so sharper inserts and chip-breaker geometry are necessary. If your part will need extensive drilling and tapping, factor that into the alloy decision.
Lämmönjohtavuus
Lämmönhallintaosat, kuten jäähdytyslevyt ja moottorin kotelot, riippuvat siitä, kuinka nopeasti lämpö leviää metallin läpi. A356 T6:ssa ulottuu suunnilleen 151 W/(m·K) , kun taas A380 mittaa noin 96 W/(m·K) . If a part removes heat from an electric motor or power electronics, that difference of about 55 W/(m·K) changes the junction temperature significantly.
Sovelluslähtöinen metalliseosvalinta
Seoksen valinta on yleensä rakenteellisten vaatimusten ja valuprosessin taloudellisuuden leikkauspiste. Alla olevassa taulukossa on kartoitettu yleiset komponentit laatuihin, joita valupajat todella käyttävät niille.
| Sovellus | Suositellut arvosanat | Mikä ajaa päätöksen |
|---|---|---|
| Moottorin sylinterin osat | A380, A383, B390 | Tilavuus, painetiiviys, kulutuskestävyys |
| Vaihteiston ja vaihteiston kotelot | A380, A383 | Jäykkyys, tiiviys, mittatarkkuus |
| Öljypumput ja vesipumput | A356, A380 | Painetiiviys, machinability, thermal fatigue |
| Hydrauliset venttiilit ja lohkot | A356, A380 | Vuototiiviys, lujuus, koneistetut tiivistyspinnat |
| Moottorikotelot ja päätykannet | A380, ADC12 | Ohutseinämäinen täyte, mittatarkkuus, lujuus |
| Maatalouden vaihteistot | A356, 319 | Sitkeys, väsymiskestävyys painovoimassa/hiekkavalussa |
| Jäähdytyslevyt uusien energian ajoneuvoihin | A383, A356 | Lämmönjohtavuus, flatness, thin-wall detail |
| Älykkään kodin ja lääketieteelliset kotelot | A383, ADC12 | Monimutkainen geometria, kosmeettinen pinta, ohuet seinät |
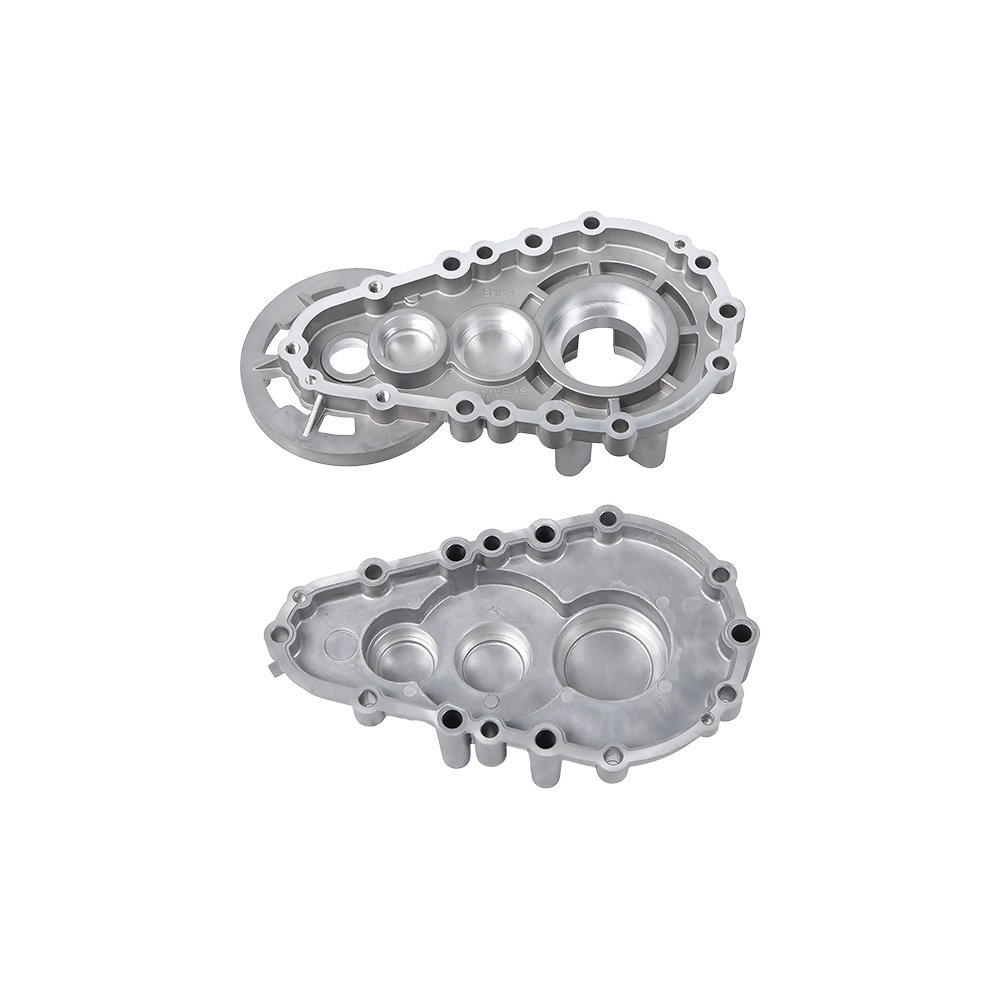
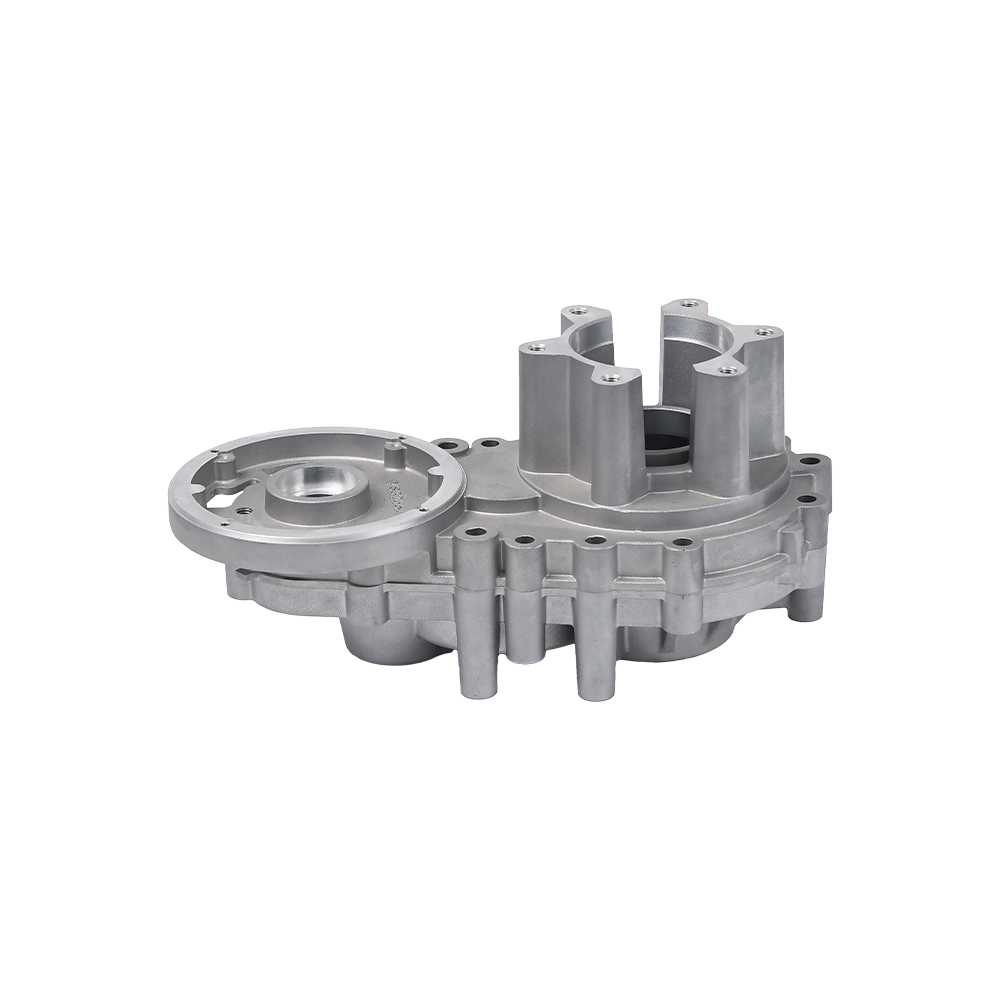
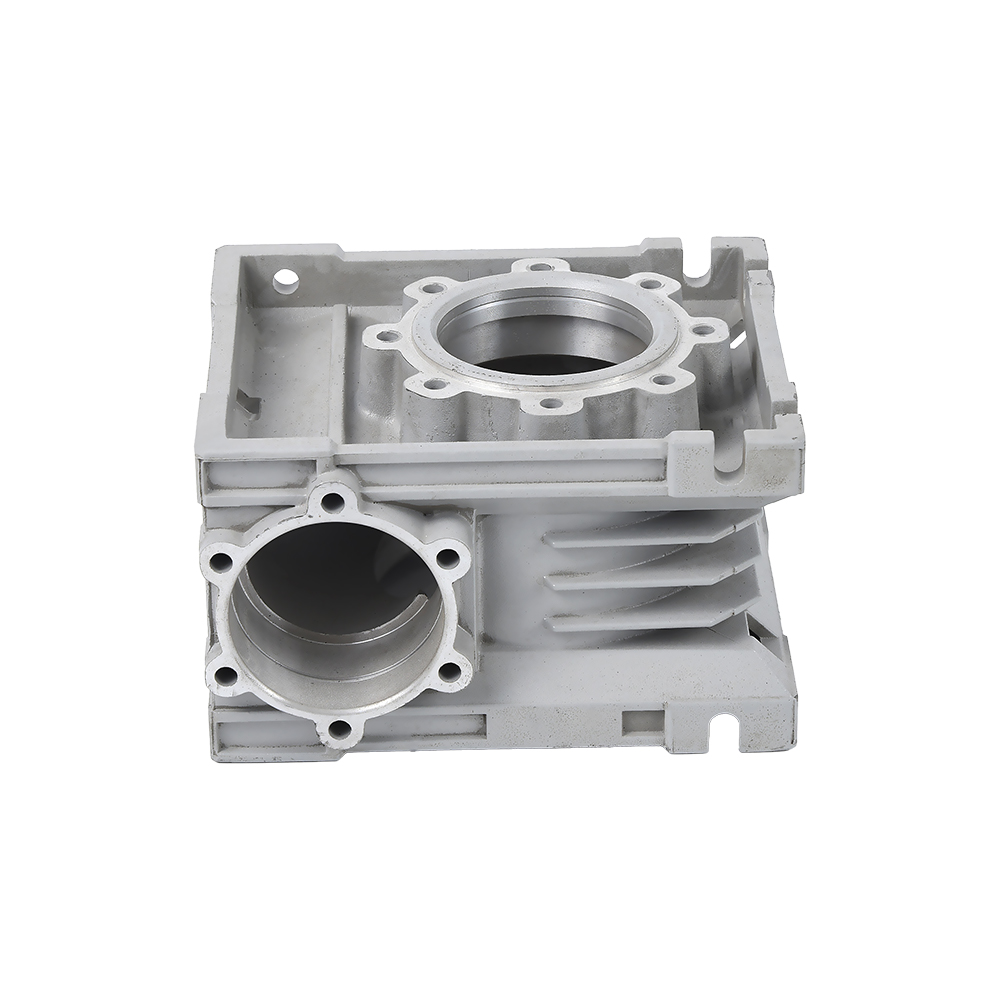
Voimansiirto- ja rakennesovelluksia varten toimittajat valmistavat yleensä alumiiniset painevaletut vaihteistokotelot A380:ssa tai A383:ssa, koska nämä seokset tarjoavat voimansiirrossa tarvittavan jäykkyyden ja painetiiviyden. Kun vaihdelaatikon kotelon on myös kestettävä tärinäväsymystä, kannattaa harkita T6-luokasta A356:ta, vaikka sykliaika olisi pidempi.
 Alumiininen painevaluvaihdelaatikon kotelo - Ningbo Beilun Youyuan Machinery Manufactur Alumiininen painevalettu vaihteistokotelo edustaa teknisen huippuosaamisen huippua, joka yhdistää saumattomasti kestävyyden, tarkkuuden ja... Näytä tuote →
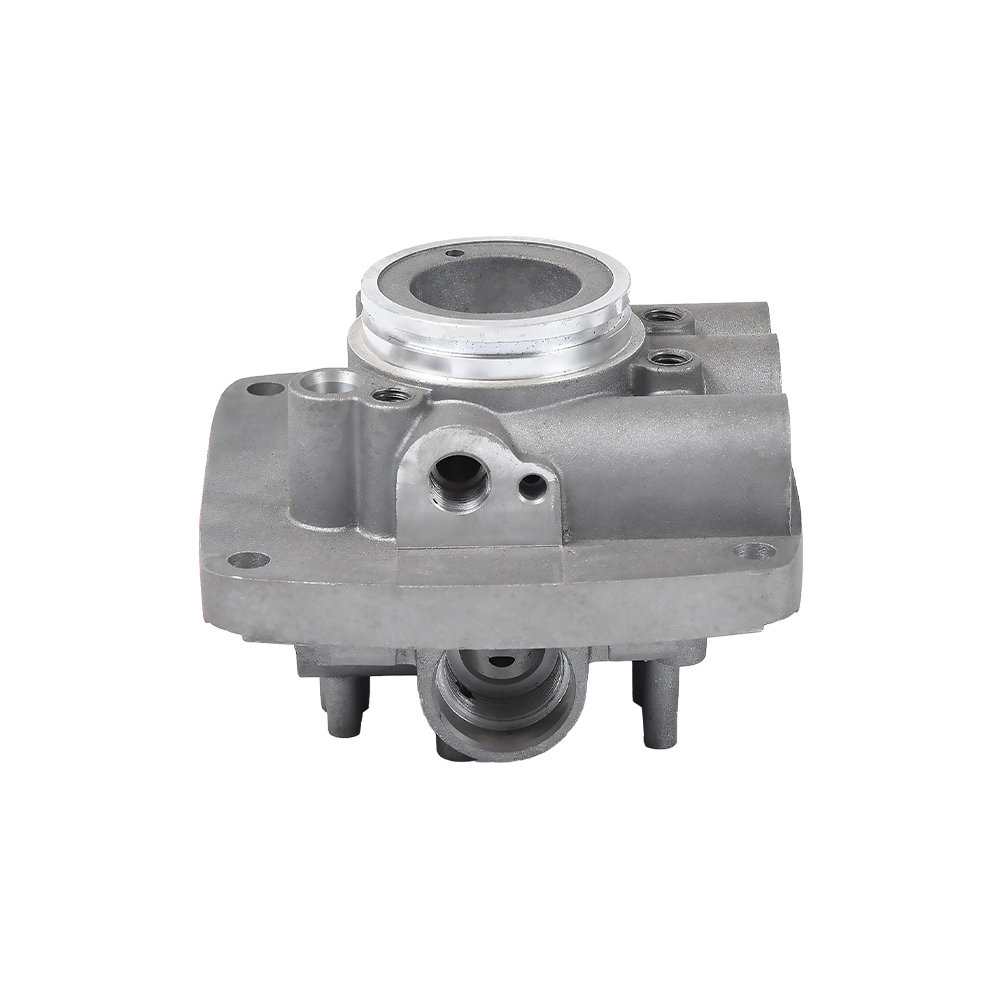
Autojen moottoreiden luokassa alumiiniset auton moottorin sylinterin osat are usually specified in A356-T6 when structural integrity and cooling performance matter, or A380 when the production volume demands the lowest possible cost per piece. B390 valitaan, kun sylinterin porausalue tarvitsee suurta liukukulumisenkestävyyttä ilman erillistä vuorausta.
 Mukautetut alumiinimoottorin sylinterin osien valmistajat. OEM-toimittajat - Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd on kiinalainen OEM/ODM-alumiinimoottorisylinterin osien valmistaja ja alumiini... Näytä tuote →
Nestevoimakomponenteille, alumiininen painevalettu hydrauliventtiili rungot valetaan tyypillisesti A380:een, koska se koneistuu siististi tasaisille tiivistyspinnoille ja pitää paineen ilman makrohuokoisuutta. Kohtuullisissa sarjoissa, joissa on suurempi väsymisvaatimus, A356 T6:ssa on edelleen vertailukohta.
 Räätälöidyt alumiinisten hydraulisten venttiilien valmistajat. OEM-toimittajat - Ningb Beilun Youyuan Machinery Manufacturing Co., Ltd is a China OEM/ODM Aluminum Die Casting Hydraulic Valve manufacturers and Aluminum Die Ca... Näytä tuote →
Seoksen valintaan vaikuttavat suunnittelunäkökohdat
Seos on vain puolet päätöksestä. Part geometry, tolerance expectations, and downstream surface treatment all influence which grade is realistic to produce at the quoted price.
Seinän paksuus
- Painevalu — minimum walls of 0.8–1.5 mm for small components; 2–3 mm is the practical floor for medium housings with ribs and bosses.
- Matalapainevalu — minimum walls of 2.5–4 mm depending on the alloy's freezing range.
- Painovoima ja hiekkavalu — minimum walls of 3–5 mm to avoid misruns and shrinkage defects.
Mittatoleranssit
- Painevalu holds about ±0.1 mm on small dimensions and ±0.3–0.5 mm across 100 mm. This is why most precision housings and brackets are die-cast.
- Matalapaine- ja painovoimavalu tyypillisesti ±0,5 mm yli 100 mm. A356-T6 structural parts are machined after heat treatment if tighter accuracy is required.
- Hiekkavalu gives ±0.8 mm or more, and machining is almost always necessary on functional faces.
Syvyyskulma
Die casting needs at least 1–2 degrees of draft on external walls and 1.5–2.5 degrees on internal cores to extract the part cleanly. Low-pressure and gravity tools also need draft, but slightly less because filling and ejection forces are lower. Jos suunnittelusi sallii nollavedon kokoonpanovaatimusten vuoksi, odota keskustelua työstövarauksista tai liukutoimista, jotka lisäävät kustannuksia.
Lämpökäsittely ja vääristymät
T6-lämpökäsittely nostaa myötölujuutta oleellisesti, mutta se johtaa myös vääristymiin jäähdytysvaiheesta. Ohutseinämäisissä valuissa tarvitaan usein oikaisu T6:n jälkeen. Painevalettuja alumiiniseoksia käytetään yleensä F-lämpötilassa, koska korkeapaineruiskutuksen loukkuun jäänyt kaasupitoisuus voi aiheuttaa pinnan rakkuloita liuoslämpökäsittelyn aikana. Varmista, tarvitseeko osasi todella T6:ta; päivittäminen F:stä T6:een voi lisätä sekä prosessikustannuksia että romumäärää.
Pintakäsittelyn yhteensopivuus
Powder coating and painting work on every alloy in this article. Anodisointi on poikkeus. Yli 7 % piipitoisuudet muodostavat tummemman, hajanaisen anodisen pinnoitteen, ja painevaletut kuoret sisältävät usein hienon huokoisen kerroksen, joka näyttää huonolta anodisoinnin jälkeen. Jos tarvitset koristeellista anodisoitua viimeistelyä, määritä joko vähän piipitoinen metalliseos, kuten 518, tai suunnittele valupinnan koneistaminen ennen anodisointia. Esimerkkiviitteet puhtaasta tuotannon viimeistelystä osoittavat, miten alumiinin painevalusovellukset increasingly rely on surface-prep steps to meet cosmetic standards.
Usein kysyttyjä kysymyksiä valualumiiniseoksista
Mikä alumiinilaatu sopii parhaiten valuun?
Ei ole olemassa yhtä parasta arvosanaa. Käytä A356:ta tai 356:ta matalapaine-, painovoima- ja hiekkavalussa, kun lujuudella ja sitkeydellä on merkitystä. Käytä A380:tä tai A383:a korkeapaineiseen painevaluon, kun tuotantomäärä, ohuet seinät ja kustannustehokkuus hallitsevat päätöstä. Paras laatu on se, joka vastaa ensin prosessiasi, sitten kuormitustilannettasi ja pintavaatimuksiasi.
Onko ADC12 sama kuin A383?
Ne ovat läheisiä, mutta eivät identtisiä. ADC12 on japanilainen JIS-nimitys painevalulle metalliseokselle, jossa on noin 9,5–11,5 % piitä ja 1,5–3,5 % kuparia. A383 on Aluminium Association -nimitys samanlaiselle seokselle, jolla on tiukat raudan ja mangaanin rajat. Käytännössä monet aasialaiset painepyörät käyttävät ADC12-nimikkeistöä myös viedessään osia, jotka on piirretty A383:een, joten varmista materiaalitodistuksessa tarkka kemia sen sijaan, että olettaisit, että ne ovat keskenään vaihdettavissa.
Voidaanko painevaletut alumiiniosat anodisoida?
Kyllä, mutta tulos riippuu piipitoisuudesta. A380 ja A383 anodisoituvat tummaan, hajanaiseen pintaan, joka ei vastaa arkkitehtonisia vaatimuksia. Matalapiipitoiset painevaluseokset, kuten 518, tuottavat paljon paremman anodisen pinnoitteen. Tasaisen ulkonäön saamiseksi koneista tai hio pinta ennen anodisointia ja testaa tuotantoa edeltäviä näytteitä varsinaisesta muotista ennen viimeistelyä.
Mitä T6 tarkoittaa A356-T6:ssa?
T6 on liuoksen lämpökäsittelyn, sammutuksen ja keinotekoisen vanhentamisen temperointi. A356:lle tämä nostaa myötölujuuden noin 125 MPa:sta valutilassa noin 186 MPa:iin säilyttäen samalla 5–10 % venymän. Se on oletuslämpötila rakennevaluille, jotka kohtaavat huomattavan mekaanisen kuormituksen.
Millä alumiinivalulejeeringillä on paras painetiiviys?
A413, jossa on noin 12 % piitä, mainitaan laajalti paineenpitävimpänä painevaluseoksena. A356 toimii hyvin myös painovoima- ja matalapainevaluissa, joissa on oltava öljyä tai hydraulinestettä. Vältä 2xx.x kupariseoksia painetiiviissä sovelluksissa ja suunnittele osalle tasainen seinämäpaksuus estämään kutistumishuokoisuus seoksesta riippumatta.
Miksi B390:tä käytetään kompressori- ja moottorisylinterisovelluksissa?
B390 sisältää 16–18 % piitä ja 4–5 % kuparia. Korkea piipitoisuus muodostaa kovia primääripiihiukkasia, jotka antavat poikkeuksellisen liukuvan kulutuskestävyyden, mikä on välttämätöntä sylinterirei'issä ja kompressorin sylintereissä. Kompromissit ovat pienempi sitkeys, vaikeampi koneistus ja huonompi painetiiviys, joten se valitaan vain, kun kuluminen on hallitseva vikatila.
Käytännön sulkemissuositus
Laita metalliseospäätös pöydälle ennen muotin leikkaamista. Kysy valumateriaalin toimittajalta, mitä metalliseoksia he käyttävät säännöllisesti laitteissaan – A380-osia joka päivä valmistava valimo ilmoittaa niille tiukat kiertoajat ja ennustettavat romumäärät, kun taas ensimmäistä kertaa käytettävään A356-painevaluosaan liittyy kehitysriski, jonka ostaja lopulta maksaa. Toisaalta, jos osasi saa sertifioinnin väsymyksen tai tiiviyden suhteen, siirtyminen toimittajasi valitsemasta seoksesta paremmin käyttötarkoitukseen sopivaan voi vähentää kenttävikoja niin paljon, että se oikeuttaa korkeamman kappalehinnan. Tarkista kemiallinen koostumus sertifioidun materiaalitestiraportin avulla, koneista testierä tuotantoolosuhteissa ja tarkista, että mekaaniset ominaisuudet todellisesta osan geometriasta vastaavat piirustusvaatimuksia. Tämä järjestys on aina halvempaa kuin seoksen epäsopivuuden havaitseminen asiakkaan auditoinnin aikana.